A проверка полипропиленовых листов Контрольный список должен сверять заказ с проектной документацией перед раскройкой или изготовлением. Проверьте наименование панели, количество, запрашиваемый продукт, редакцию чертежа, номинальные размеры, видимое состояние и элемент, требующий приемки. В техническом паспорте QEEHUA приводятся значения испытаний образца листа. Он не создает план выборочного контроля для каждой партии или предел приемки для заказа заказчика. Согласуйте эти пункты для проекта.
PP sheet incoming inspection Необходимо провести проверку на соответствие задокументированным проектным задачам, чертежам, объему работ по изготовлению, документации по материалам и требованиям приемки.
Краткое описание проекта
PP sheet incoming inspection: project review
Используйте задокументированные требования к проекту для сравнения соответствующих материалов, методов изготовления и контроля качества перед выпуском.
Входной контроль должен начинаться с обеспечения прослеживаемости. Панель должна быть связана с линией закупки и деталью, для которой она будет предназначена. Если одновременно поступает несколько заказов, используйте проектные обозначения и изменения чертежей, чтобы не допустить попадания правильного листа для неправильного компонента.
Используйте Ассортимент листов полипропилена QEEHUA с записью компонента. отраслевые приложения Страница может помочь покупателю соотнести запрос с контекстом оборудования, но чертеж и фактическая эксплуатация остаются доказательством выполнения проекта.
Добавьте в проектную документацию краткое описание решения. В нем должно быть указано, что выбирается, какое условие определяет проверку и какие доказательства позволят закрыть пункт. Это гораздо полезнее, чем копирование этикетки материала в несколько документов. Тогда покупатель, изготовитель и инспектор смогут видеть один и тот же объем работ, не заполняя пробелы по памяти.
Исходные данные для принятия решений
Объем проверки должен соответствовать предполагаемому применению. Панель, используемая в качестве декоративного покрытия, может проверяться иначе, чем панель, которая будет подвергаться механической обработке, сварке или установке в технологическом процессе. Перед получением заказа необходимо определить требуемые размеры, критерии визуальной проверки состояния, документацию на материалы и требования к образцам.
Известные и неизвестные значения следует указывать отдельно. При анализе материалов необходимо четко указать предлагаемый компонент, условия эксплуатации, размеры и способ изготовления. Отсутствие требования должно вызывать вопросы, а не являться типичным предположением.
Проверьте наличие условий, которые легко упустить из виду в кратком запросе на коммерческое предложение. Локальная нагрузка вблизи проема, цикл очистки, переход между материалами, точка опоры или изменение после установки могут иметь большее значение, чем значение свойства, указанное в заголовке. Укажите условие рядом с соответствующим компонентом, а не добавляйте его в качестве общей заметки для всего проекта.
Данные для анализа
Приведенные ниже данные относятся к обсуждению анализа материалов. Каждое значение соответствует испытанному образцу и указанному методу. Ни одна из этих записей не является спецификацией товарного качества, расчетом готовой детали или допуском заказа.
| Свойство | Заявленное значение | Образец и условия | Метод |
|---|---|---|---|
| Плотность | 912 кг/м³ | Протестирован образец полипропиленового листа QEEHUA; производственный сорт и состояние не указаны. | ASTM D792-20 |
| Предел прочности | 30 МПа | Протестирован образец полипропиленового листа QEEHUA; производственный сорт и состояние не указаны. | ASTM D638-22 |
| тест на изгиб | 1870 МПа | Протестирован образец полипропиленового листа QEEHUA; производственный сорт и состояние не указаны. | ASTM D790-25 |
| Ударная вязкость по Изоду с надрезом | 59 Дж/м | Протестирован образец полипропиленового листа QEEHUA; в техническом паспорте указано обозначение Дж/м·С. | ASTM D256-24 |
Эти значения указаны для испытанного образца в техническом паспорте QEEHUA. Перед окончательным выбором подтвердите марку, толщину, чертеж, химическую среду (при необходимости), условия эксплуатации и требования к приемке проекта.
Каждое число следует рассматривать как ограниченный результат. Методика объясняет, как было получено значение. Примерная заметка указывает, что именно было протестировано. В проектной документации указано, относится ли результат к стене, покрытию, вырезанной детали, соединению, опоре или другой детали оборудования. Удаление любой из этих частей упрощает воспроизведение результата и облегчает его неправильное использование.
Перед утверждением закупки необходимо провести проверку документации. Убедитесь, что технический паспорт, чертеж, запрос и запись об образце являются актуальными версиями. Результат по материалу может оставаться неизменным, в то время как геометрия компонента, его назначение или план изготовления изменяются. При проверке проекта необходимо учитывать измененные условия, а не только заголовок документа.
Перед выпуском задайте последний вопрос: какое требование делает предлагаемый лист или деталь неприемлемыми для данной работы? Запишите это требование в документацию, отметив его конкретным именем. Это может быть особенность чертежа, условия эксплуатации, результаты выборочного контроля, точка проверки или документ, требующий подтверждения.
Для получения общей информации о методе см. Руководство NIST по прослеживаемости измерений и планы выборочного контроля ISO 2859-1. Эти источники лишь разъясняют стандартную практику. Они не содержат информации о сертификации QEEHUA и не добавляют никаких дополнительных сведений о продукте, выходящих за рамки внутренних данных.
По вопросу, связанному с этим проектом, см. [ссылка на соответствующий раздел]. соответствующее руководство по QEEHUA и обзорная статья проекта. Прилагайте к каждой статье ссылку на конкретное решение, которое в ней рассматривается.
Запись о изготовлении
Не ждите окончания раскроя, чтобы обнаружить отсутствующий чертеж или нерешенный вопрос. Поместите вместе с панелью список деталей, план обработки, детали сварки и необходимую протокол проверки. Если после получения заказа вносятся изменения, определите, какие панели и детали затронуты, и сохраните измененный элемент для проверки.
Документ о выпуске должен позволять сотрудникам отделов закупок, изготовления и контроля качества приходить к одному и тому же выводу. В нем должны быть указаны наименование компонента, текущий чертеж, запрашиваемый материал, условия, определяющие проверку, и необходимые подтверждающие документы. Если один из этих пунктов изменяется, необходимо зафиксировать это изменение до начала обработки соответствующей панели.
Соблюдайте последовательность этапов изготовления. Материал принимается, идентифицируется, разрезается или обрабатывается, соединяется там, где это необходимо, проверяется и передается на следующий этап. Такая последовательность позволяет выявить возможные несоответствия. Например, детали сварного шва невозможно проверить по запросу на плоскую панель, а место соединения при монтаже невозможно проверить по листу нестандартного размера.
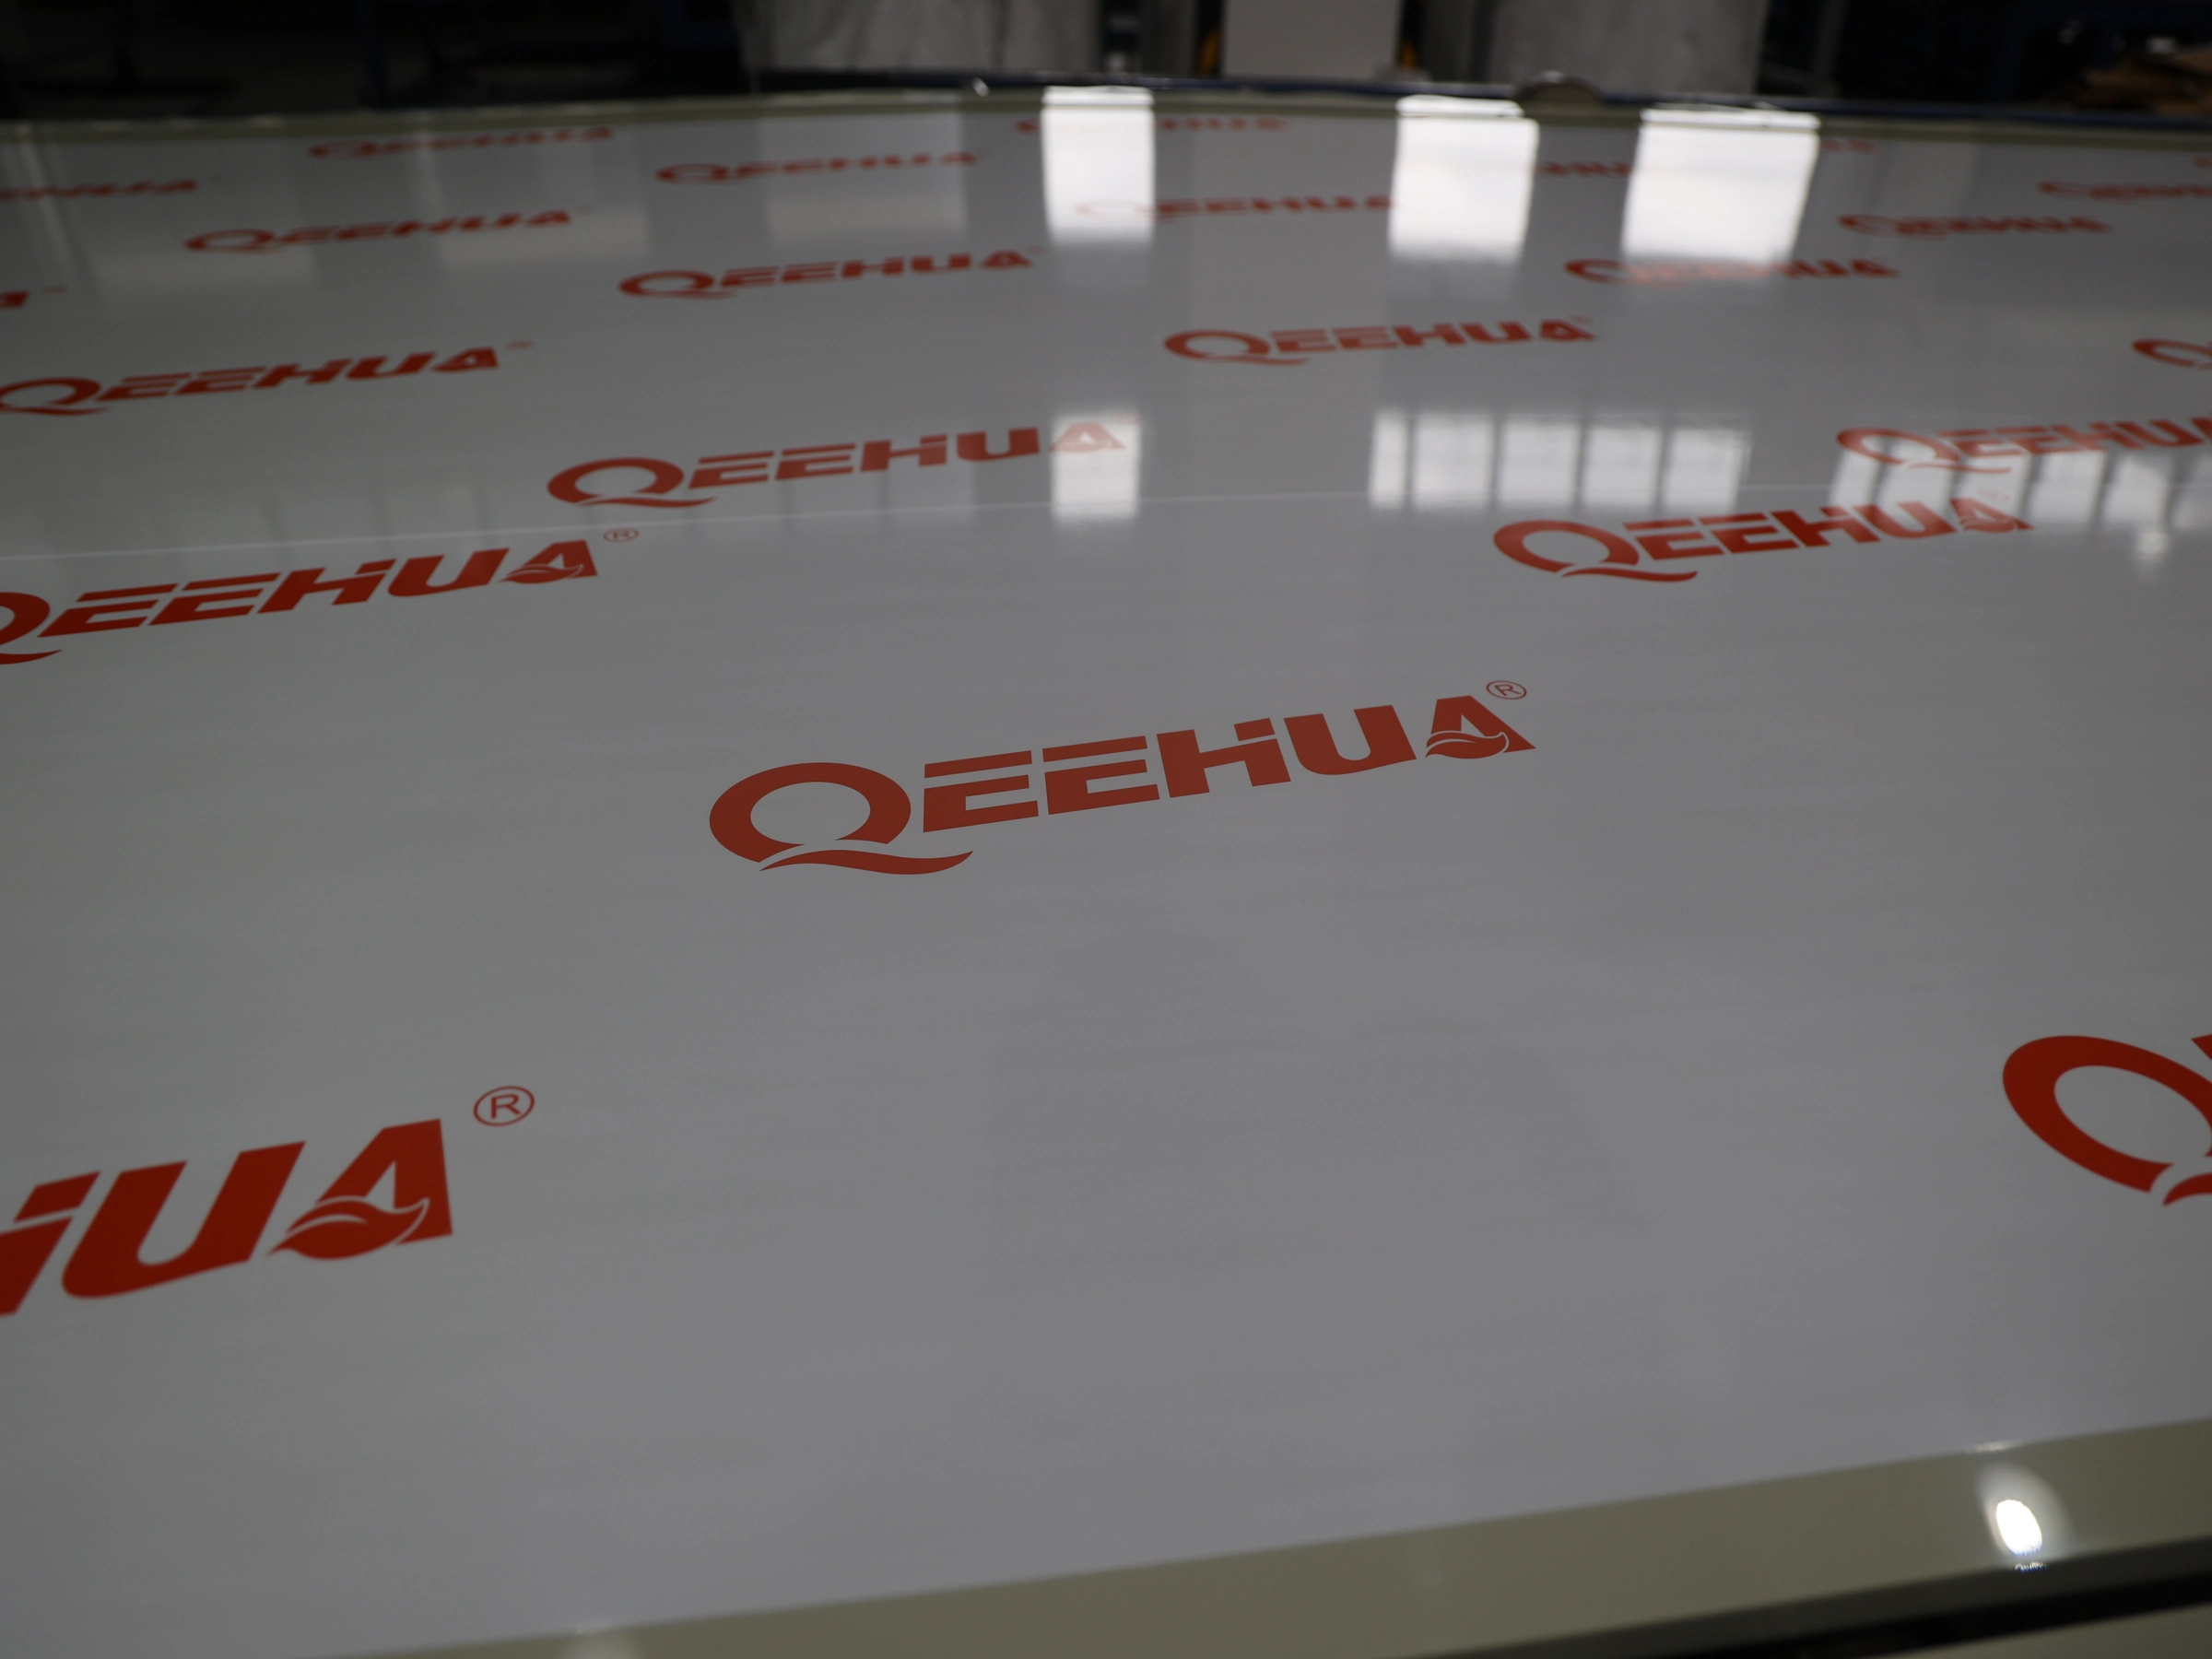
Пункты проверки
Используйте простой протокол, в котором указывается, что было проверено, по какому документу, кем и что осталось непроверенным. Формальная схема выборочного контроля — это отдельное проектное решение. Ссылки на стандарты ISO могут обеспечить общий контекст для систем контроля, но они не устанавливают пределы приемки продукции по стандарту QEEHUA и не подтверждают сертификацию.
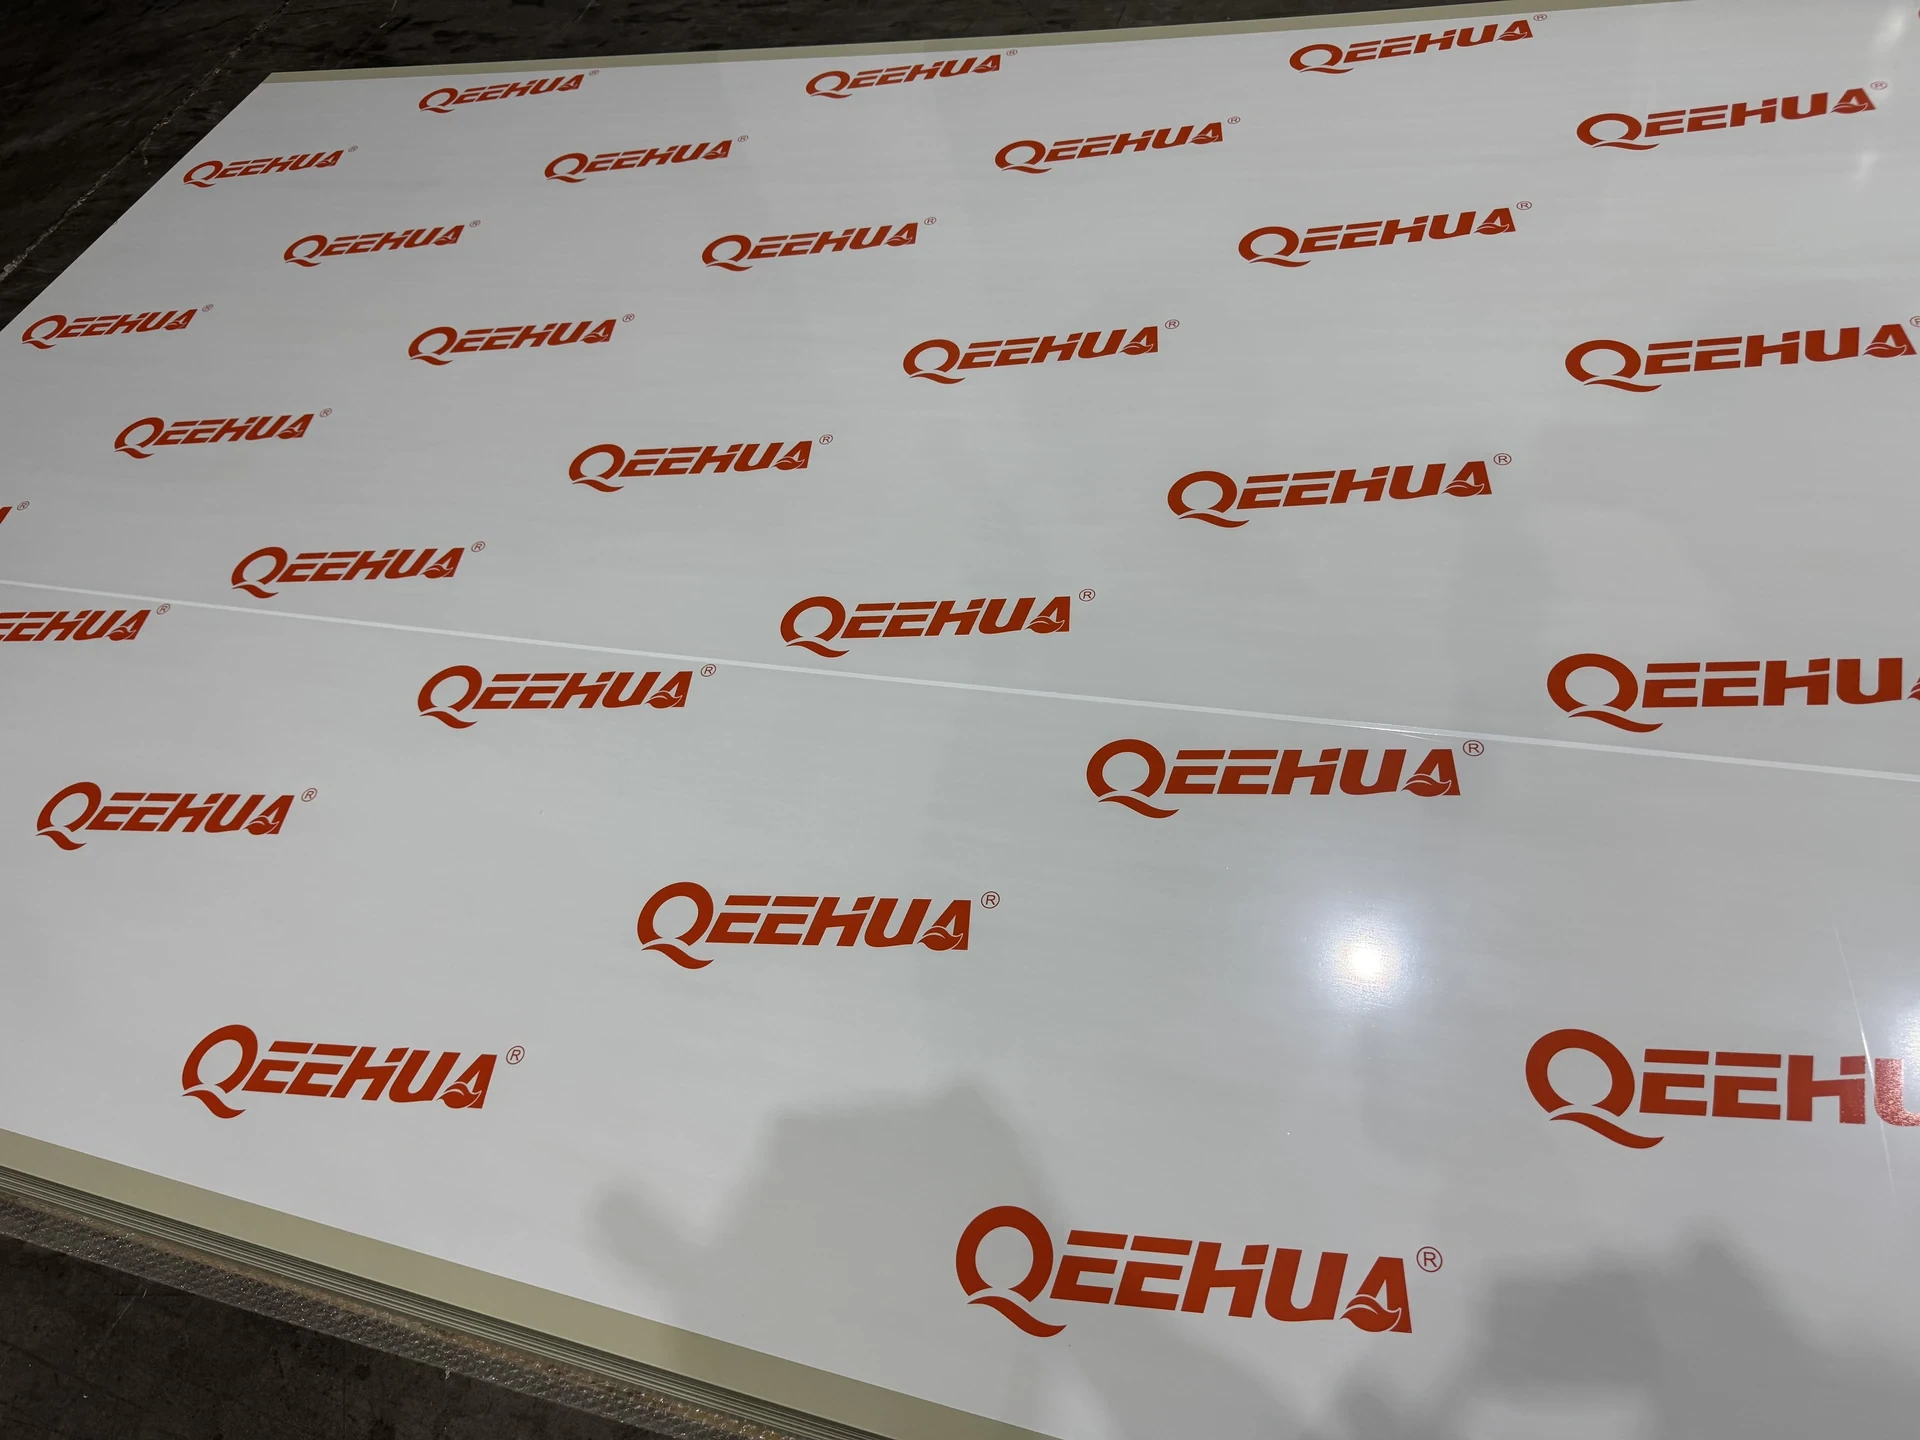
Цель проста: сделать запрошенную панель, запланированную операцию и вопрос приемки видимыми для людей, работающих с материалом. Это позволяет сохранить изображение продукта, результат испытаний, образец и готовую деталь на своих местах.
Если для проекта не определена точка приемки, зафиксируйте этот факт до начала работ. Попросите заказчика или инженерную группу определить соответствующую деталь чертежа, условия проверки образцов, документации или контроля. Четко обозначенный пункт приемки безопаснее, чем молчаливое предположение, что общее описание в листе чертежа охватывает готовое оборудование.
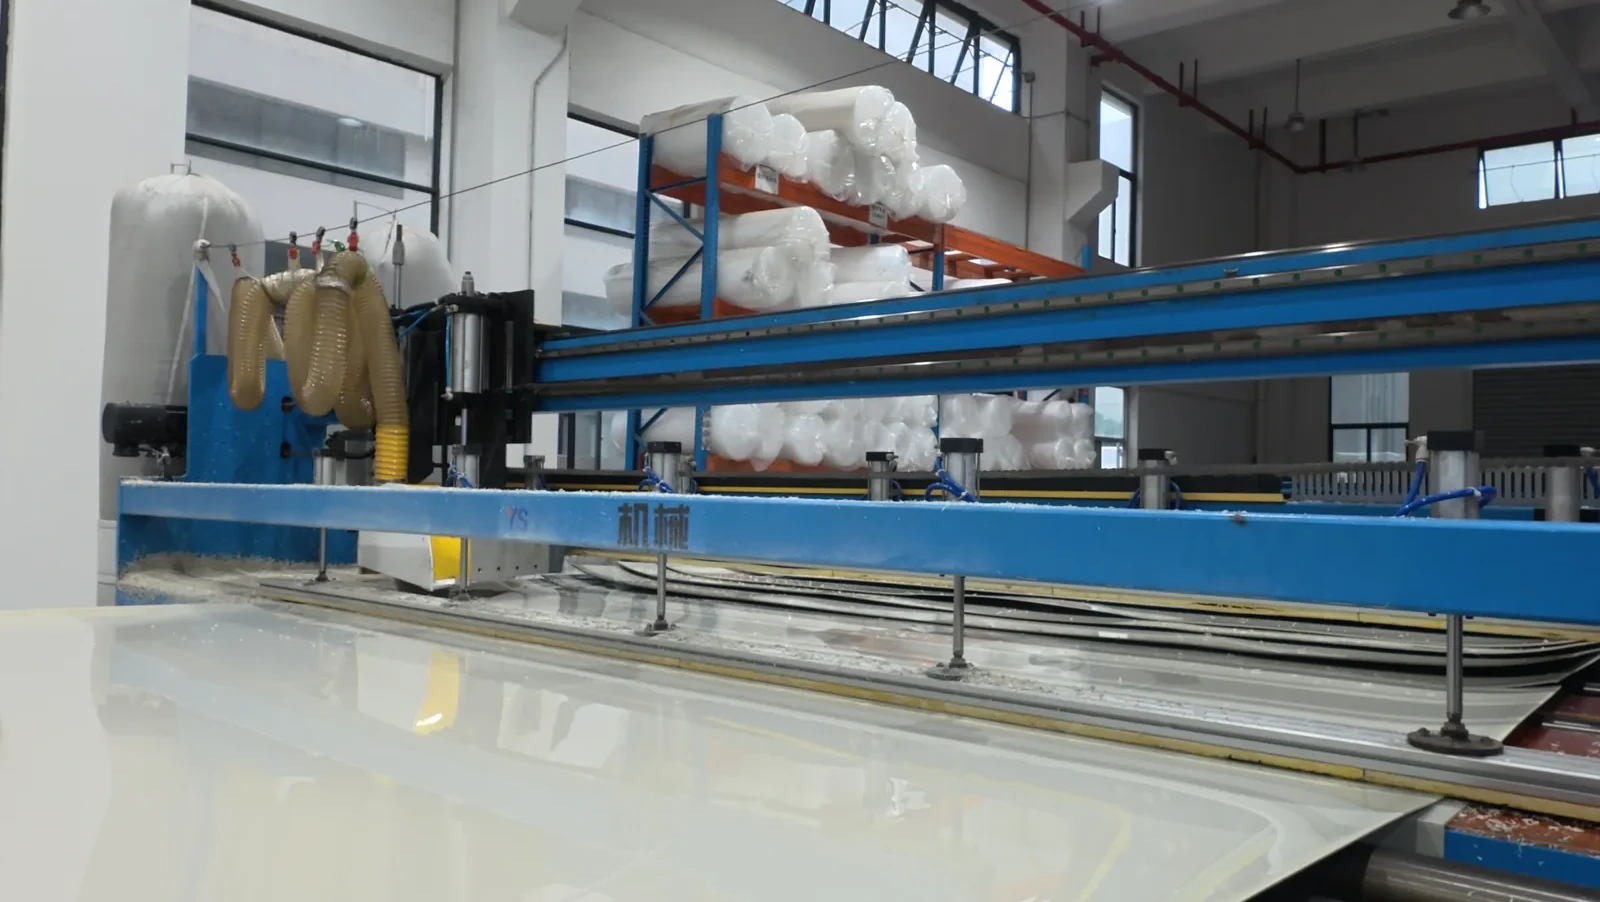
Пример запроса
Проверка образца полезна, когда перед выпуском полного заказа необходимо провести визуальную проверку состояния, осмотр поверхности, проверку деталей раскроя или детальной проверки процесса изготовления. Укажите вопрос приемки в запросе. Перед выпуском, Отправьте чертеж и запросите образец проекта..
Часто задаваемые вопросы
Создает ли технический паспорт ПП план входного контроля?
Нет. В проекте необходимо определить объем инспекции, документы, точки измерения, подход к отбору проб и критерии приемки.
Что следует проверить при получении полипропиленовых листов?
Проверьте наименование панели, количество, запрашиваемый продукт, изменения в чертеже, номинальные размеры, видимое состояние и открытые вопросы по проекту.
Следует ли соединять панели с деталью перед резкой?
Да. Перед выпуском необходимо связать каждую панель с позицией закупки, компонентом, версией чертежа и записью о производстве.
Может ли рекомендация по результатам инспекции ISO подтвердить сертификацию QEEHUA?
Нет. В справочном документе ISO описывается общий метод или система. В нем не указывается сертификация QEEHUA или предел допустимой погрешности, специфичный для конкретного заказа.
Для PP sheet incoming inspection, Перед утверждением объема работ по изготовлению или закупке необходимо зафиксировать окончательные проектные предположения и результаты приемочных проверок.