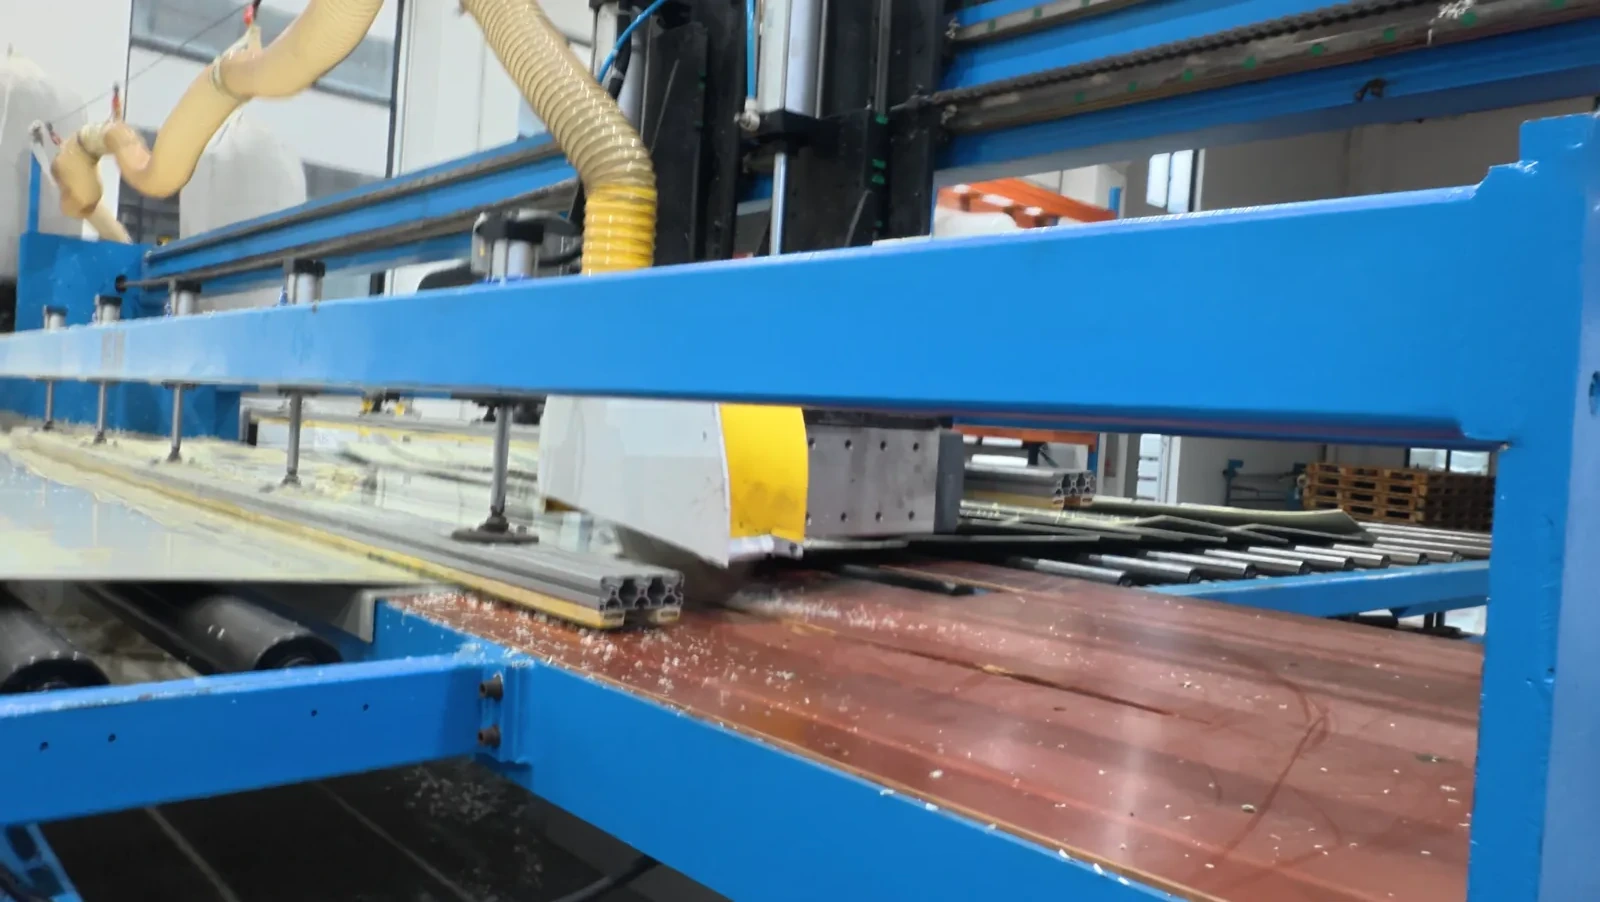
لماذا يُساء استخدام درجة انصهار البولي بروبيلين في اللحام الحراري في كثير من الأحيان؟
ينبغي التعامل مع درجة انصهار البولي بروبيلين للحام الحراري كسياق لتوصيف المواد، وليس كأداة مباشرة أو غاز أو إعداد لدرجة حرارة الواجهة.
لا يُعدّ الانتقال الحراري المُبلغ عنه مرادفًا لدرجة الحرارة عند سطح اللحام. فقد تُستمدّ هذه القيمة من عينة صغيرة تم اختبارها وفقًا لطريقة محددة، بينما يقوم المُصنِّع بتسخين حافة صفيحة أو قضيب أو وصلة باستخدام أداة معينة. كما قد يحتوي الجزء على تدرج حراري: فالأداة وتيار الغاز وسطح الصفيحة وجذر الوصلة والمادة المحيطة بها لا تتساوى بالضرورة في درجة الحرارة.
ASTM D3418 يصف هذا البحث قياس السعرات الحرارية التفاضلي الماسح بأنه طريقة لقياس درجات حرارة التحول الحراري للبوليمرات ومحتوى الحرارة أثناء تسخين أو تبريد المادة بمعدل مضبوط. ولذلك، تعتمد النتيجة على المادة المختبرة وظروف الاختبار. يُعد هذا الأسلوب مفيدًا لتوصيف المواد ومناقشة العمليات، ولكنه ليس إعدادًا عالميًا لعرض البيانات على أجهزة اللحام أو الثني لألواح البولي بروبيلين.
لأغراض الشراء، استفسر عن دلالة الرقم: هل هو درجة الانصهار، أم التبلور، أم التليين، أم انتقال حراري تم رصده بواسطة جهاز المسح الحراري التفاضلي (DSC)، أم قراءة درجة حرارة الأداة. استفسر أيضاً عن الدرجة، والتركيبة، والدفعة، وطريقة الاختبار، ومعدل التسخين، وطريقة تحضير العينة التي أدت إلى هذه النتيجة. بدون هذه المعلومات، تُعدّ عبارة "درجة انصهار البولي بروبيلين" غامضة للغاية بحيث لا تسمح بالموافقة على طلب تصنيع.
ما هي البيانات التي يجب على المشترين والمصنعين طلبها؟
السؤال المفيد ليس فقط "ما هي درجة حرارة انصهار البولي بروبيلين؟" بل هو "ما هي المادة ونطاق العملية المناسبان لإنتاج الوصلة أو الانحناء المطلوبين في هذه الصفيحة؟" اجمع المعلومات التالية قبل الموافقة على أي إجراء:
| غرض | ما الذي يجب تحديده؟ | لماذا يغير ذلك القرار |
|---|---|---|
| الهوية المادية | درجة البوليمر، والتركيبة، واللون، ورقم دفعة الألواح، وقضيب اللحام PP المتوافق. | يمكن أن تؤدي الدرجات المختلفة أو الإضافات إلى تغيير الاستجابة الحرارية والتدفق والتوافق. |
| أدلة الاختبار | طريقة الاختبار، ومعدل التسخين أو التبريد، وتفاصيل العينة، ومعنى الانتقال المُبلغ عنه | لا يُعد الانتقال المختبري بالضرورة درجة حرارة تشغيل مناسبة للأداة أو الوصلة. |
| عملية اللحام | الغاز الساخن، أو البثق، أو الآلة، أو الصفيحة الساخنة، أو أي عملية محددة أخرى | كل عملية تنقل الحرارة وتطبق الضغط أو الحركة بشكل مختلف. |
| هندسة الصفائح والوصلات | السُمك، وإعداد الحواف، وتصميم الوصلات، والوصول، والدعم، ومسارات تبديد الحرارة | يعتمد وقت التسخين والاختراق وخطر التشوه وسلوك التبريد على الشكل الهندسي. |
| ظروف العمل | درجة الحرارة المحيطة، والتيارات الهوائية، والتجهيزات، والنظافة، وإجراءات المشروع | يمكن أن يتغير فقدان الحرارة وتحكم المشغل حتى عندما لا تتغير قراءة الشاشة. |
تُسهّل هذه الحقول أيضًا عملية الاستفسار من المورد. أرسل مراجعة الرسم، ووصف الصفيحة، وطريقة اللحام المُقترحة، والسماكة، ومتطلبات قضيب اللحام، وخطة الفحص معًا. قد يؤدي نسخ درجة حرارة واحدة من درجة أو أداة مختلفة إلى خلق ثقة زائفة.
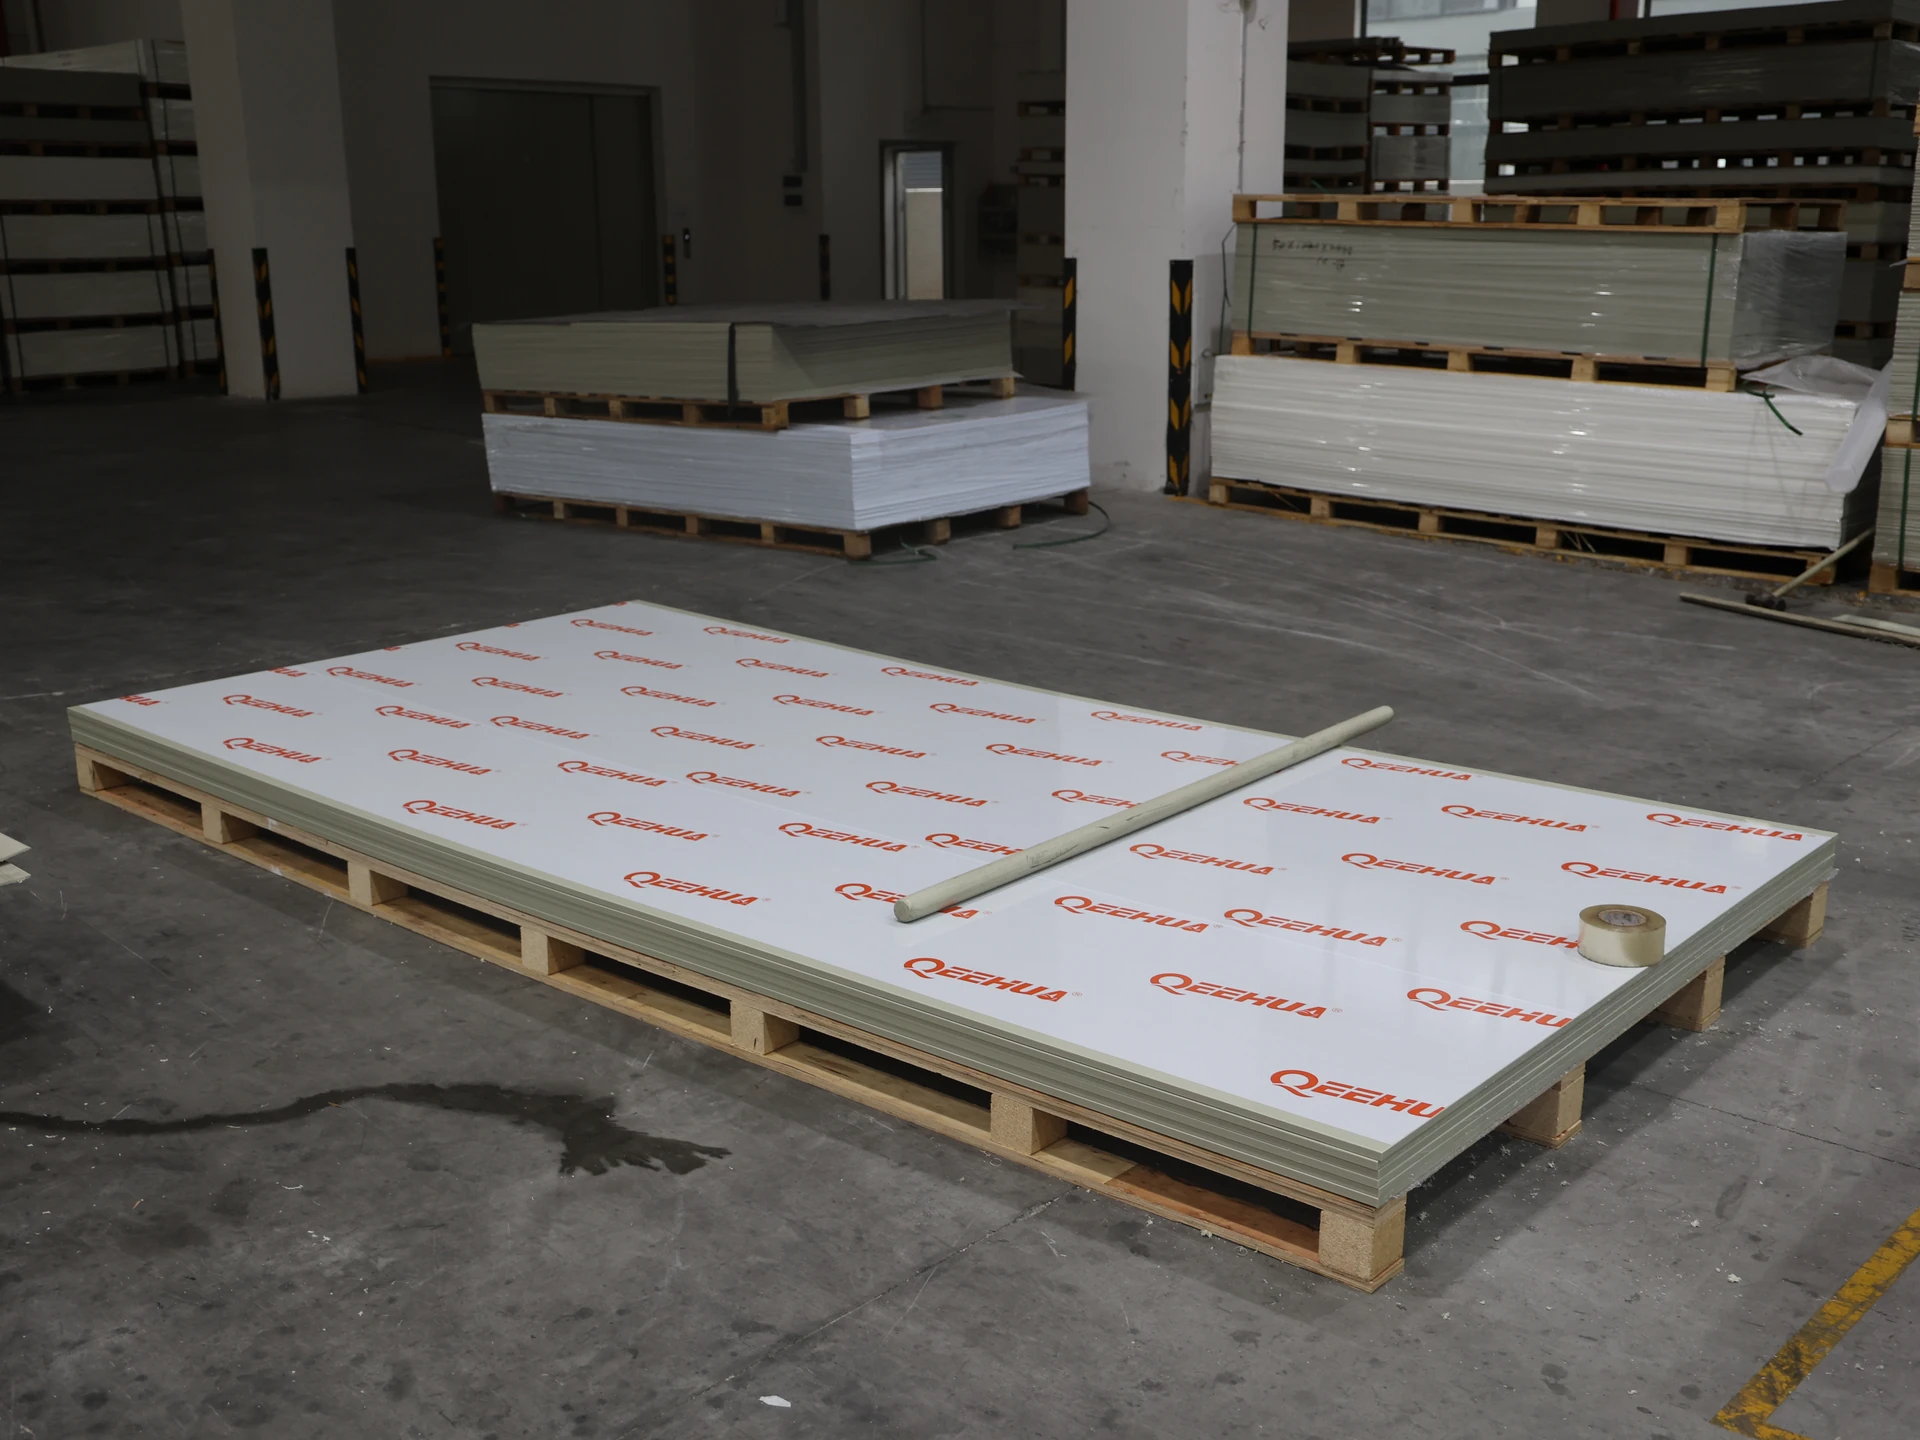
كيفية تفسير درجة حرارة الانصهار مقابل نطاق اللحام
نطاق اللحام هو نتيجة عملية اللحام، وليس مجرد وصف للمادة. فهو يجمع بين كمية كافية من الحرارة ووقت التلامس لتحقيق الانصهار، مع تحكم دقيق لتجنب التدهور المفرط أو التشوه أو التلوث أو فقدان الشكل الهندسي. كما يعتمد النطاق المقبول على المعدات والمهارة المطلوبة لإجراء العملية.
ASTM C1147 يؤكد هذا الدليل على أن أداء اللدائن الحرارية الملحومة يعتمد بشكل كبير على جودة اللحام، وأنه لا يوجد إجراء أو طريقة واحدة تناسب جميع أنواع البلاستيك وسماكاته. وتشير بياناته الإرشادية للحام البولي بروبيلين بالغاز الساخن إلى درجة حرارة تتراوح بين 288 و316 درجة مئوية (550-600 فهرنهايت)، مقاسة على بعد ربع بوصة داخل طرف اللحام مباشرةً في تيار الغاز. هذه البيانات إرشادية وفقًا لمعيار ASTM C1147 خاصة باللحام بالغاز الساخن فقط، وليست تعليمات إنتاج QEEHUA، أو إعدادًا عامًا للحام البولي بروبيلين، أو إعدادًا للوحة التسخين.
قد يساعد رقم دليل ASTM الفني المؤهل في تحديد إطار تجريبي للغاز الساخن، ولكنه لا يغني عن إجراء خاص بالصفيحة والقضيب والسماكة والفوهة وتدفق الغاز وسرعة الحركة وإعداد الوصلة والظروف المحيطة. لا تنقل هذه البيانات إلى لحام البثق أو اللحام الآلي أو أعمال الصفائح الساخنة أو الثني الحراري دون إجراء موثق منفصل.
الفحوصات العملية قبل لحام صفائح البولي بروبيلين أو ثنيها بالحرارة
استخدم درجة حرارة انصهار البولي بروبيلين للحام الحراري جنبًا إلى جنب مع إجراءات التصنيع المعتمدة وفحص الوصلة التمثيلية قبل إصدار أعمال الإنتاج.
1. تأكد من زوج المواد
قم بمطابقة ورقة البولي بروبيلين مع ورقة متوافقة قضيب لحام البولي بروبيلين قبل ضبط الأداة، سجّل نوع المادة أو وصفها، ولونها، ورقم الدفعة، وأي متطلبات تتعلق بالتركيبة أو التطبيق قد تؤثر على التوافق. إذا كانت هوية الصفيحة غير واضحة، أوقف عملية تحرير اللحام واطلب من المورّد تأكيد التوافق كتابيًا.
2. قم بإعداد قسيمة اختبار نموذجية
استخدم نفس سماكة الصفيحة، ونفس طريقة تحضير الحواف، ونفس القضيب، والأداة، ونفس الإجراء المُخطط له في الإنتاج. يجب أن تُظهر العينة ما إذا كانت الحرارة تصل إلى الوصلة بشكل متساوٍ، وما إذا كان بإمكان المُشغل التحكم في الحركة والضغط، وما إذا كان اللحام أو الانحناء يُظهر ارتفاعًا في درجة الحرارة، أو عدم كفاية الانصهار، أو التواءً، أو تلفًا في السطح. تُعد العينة الصغيرة فحصًا للعملية، وليست دليلًا على أن كل وصلة إنتاجية ستجتاز الاختبار.
3. قم بقياس درجة الحرارة ذات الصلة، وليس فقط درجة الحرارة المعروضة.
دوّن مكان قياس درجة الحرارة. تُعدّ قراءة طرف الغاز الساخن، وقراءة تيار الهواء، وقراءة سطح الصفيحة، وقراءة وصلة التماس، قياسات مختلفة. يُحدد موقع دليل ASTM C1147 وفقًا لجدول الغاز الساخن الخاص به؛ ولا ينبغي إعادة تسميته كدرجة حرارة الصفيحة أو نقطة انصهار عامة للبولي بروبيلين.
4. التحكم في انتقال الحرارة والحركة
تحقق من سُمك الصفيحة، وسهولة الوصول إلى الوصلة، والطبقة الداعمة، والتجهيزات، ومنطقة التلامس، وسرعة الحركة، والضغط، وآليات التبريد. قد تؤدي الأجزاء السميكة ومشتتات الحرارة إلى تأخير الانصهار عند الوصلة حتى عندما تبدو الأداة ساخنة. أما الحواف الرقيقة فقد ترتفع درجة حرارتها بسرعة. يجب أن تحدد إجراءات المشروع ما يجب مراقبته، وما يجب تسجيله، وما هي الحالة التي تستدعي التوقف.
5. تعامل مع عملية الثني الحراري كعملية منفصلة
ثني صفائح البولي بروبيلين ليس مجرد لحام بدون قضيب. يجب على المُصنِّع التحكم في منطقة التسخين، ونصف قطر الثني، والدعم، والتشوه، والتبريد، والإجهاد المتبقي للحصول على السماكة والنوع المطلوبين بدقة. لا تستنتج حد الثني الآمن من منحنى DSC أو من دليل الغاز الساخن ASTM. تحقق من الثني على عينة نموذجية قبل تشكيل أجزاء الإنتاج.
6. قارن النتيجة بمتطلبات الوظيفة
حدد الفحوصات البصرية، وفحوصات الأبعاد، وفحوصات الوصلات، وفحوصات التسريب، وفحوصات الأحمال، حسب ما ينطبق على المعدات. ابحث عن أي تآكل، أو فراغات، أو تلوث، أو عدم انتظام شكل اللحام، أو تشوه، أو تشققات بعد التبريد، أو عدم اكتمال الانصهار، أو انحناء لا يتطابق مع الرسم. طريقة القبول الصحيحة هي جزء من إجراءات المشروع؛ فلا تدّعِ وجود اختبار اجتياز/رسوب عام لم يتم تحديده.
للحصول على تفاصيل التحضير، استخدم QEEHUA إرشادات تحضير وصلات اللحام PP كمورد تقني، قم بعد ذلك بتأكيد الإجراء الفعلي للورقة والمعدات في المشروع.
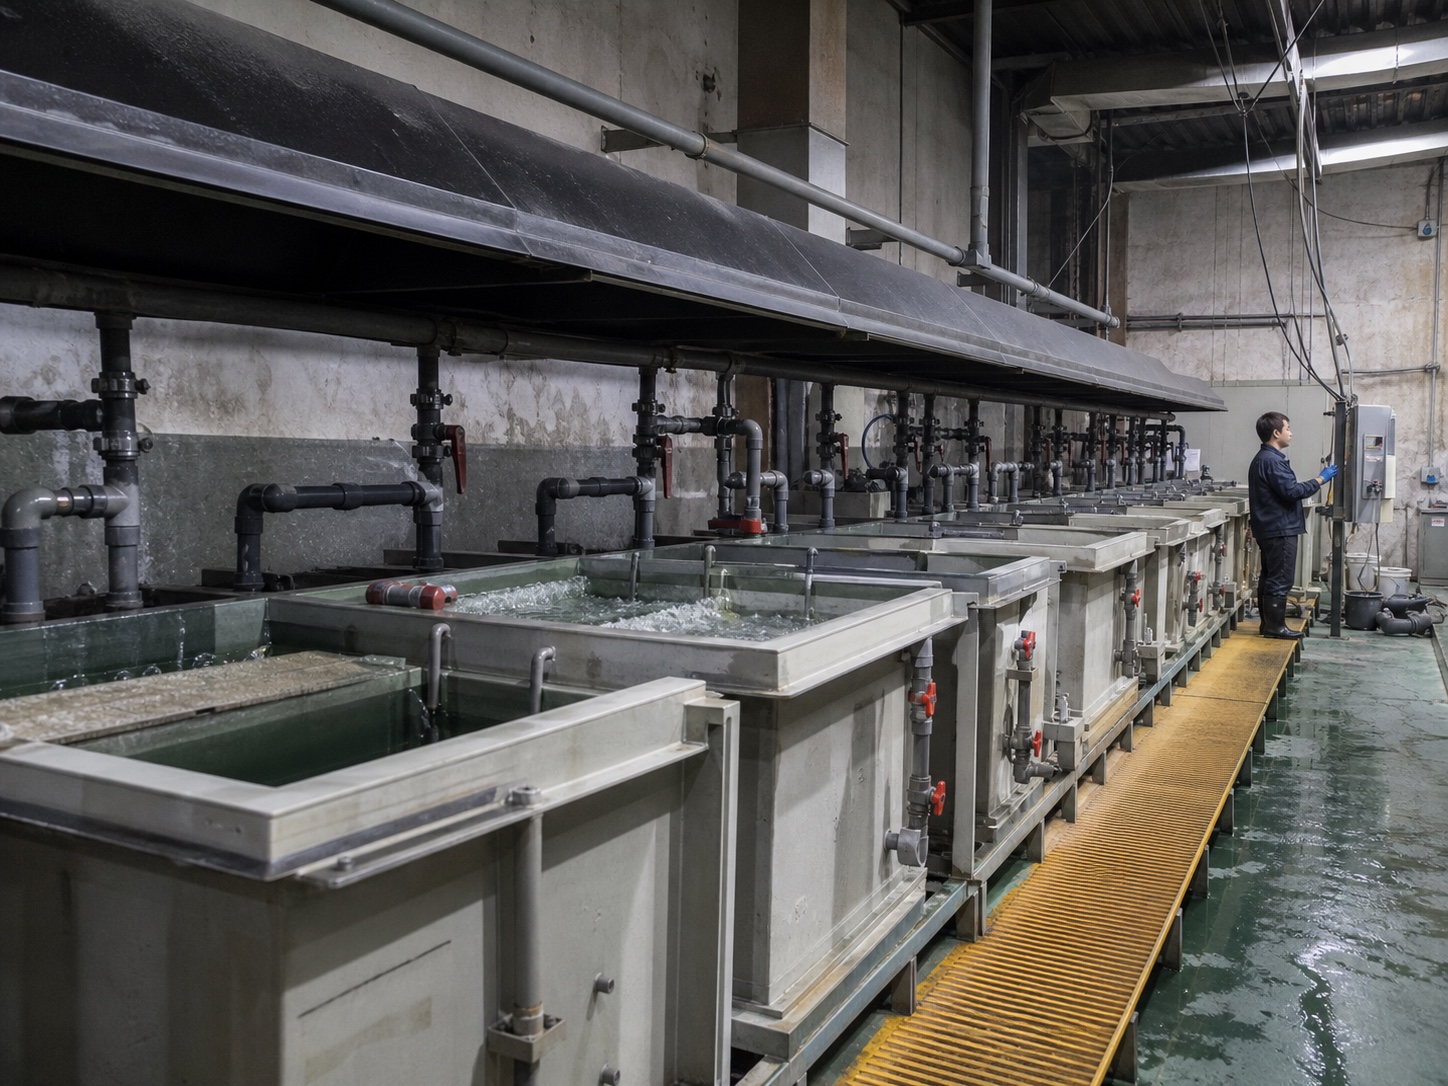
كيف ينبغي اختيار ألواح البولي بروبيلين وقضبان اللحام المصنوعة من البولي بروبيلين؟
ابدأ بالقطعة النهائية بدلاً من درجة حرارة الكتالوج. بالنسبة للوحة أو الخزان أو القناة أو الغطاء أو البطانة أو أي مكون مصنع، حدد ظروف التشغيل والسماكة والشكل الهندسي والدعم ودرجة التعرض وطريقة التوصيل ومتطلبات الفحص. ثم اطلب وثائق المواد والإجراءات التي تتوافق مع الدرجة المقترحة.
- لورق البولي بروبيلين: تحديد الدرجة أو وصف المادة، والسمك، والأبعاد، وحالة السطح والحافة، وإمكانية تتبع الدفعة، وطريقة التصنيع.
- بالنسبة لقضيب اللحام المصنوع من البولي بروبيلين: قم بمطابقة القضيب مع درجة الصفيحة والعملية المقصودة؛ وتأكد من شكل القضيب أو حجمه ولونه وهوية المورد وتوافقه مع المشروع المحدد.
- للثني: حدد السماكة، وخط الانحناء، ونصف القطر، والتحكم في المنطقة الساخنة، والدعم، والتبريد، والقبول البُعدي قبل قطع مواد الإنتاج.
- بالنسبة للمعدات الملحومة: تحديد التحضير المشترك، والإجراءات، ومتطلبات كفاءة المشغل عند الاقتضاء، وسجلات الوصول والتفتيش.
يوفر QEEHUA خدمة عامة صفائح البولي بروبيلين مورد ودليل حول كيفية اختيار قضيب لحام البولي بروبيلين. يمكن لهذه الصفحات أن تبدأ استفسارًا فنيًا، لكنها لا تحول درجة أو سمكًا أو حالة لحام غير موثقة إلى موافقة على المشروع.
لماذا يُعدّ QEEHUA ذا صلة بمسألة درجة الحرارة هذه؟
يُعدّ رمز QEEHUA ذا صلة عندما يربط الاستفسار بين توريد ألواح البولي بروبيلين ومعلومات التصنيع: هوية المادة، والأبعاد، وتوافق قضبان اللحام، وإعداد الوصلات، والإجراءات اللازمة للمهمة الفعلية. ولا يقتصر الطلب المفيد على "إرسال درجة انصهار البولي بروبيلين"، بل يشمل "تأكيد معلومات المادة والتصنيع لهذا الرسم، من حيث الدرجة والسماكة وطريقة اللحام وبيئة التشغيل".“
لا يُذكر هنا أي شيء بخصوص درجة حرارة إنتاج QEEHUA، أو نقطة انصهار خاصة بكل درجة، أو ضمان للثني، أو ضمان للحام، أو شهادة، أو نتائج مُرضية للعميل، أو إعدادات عامة. وتبقى هذه الحقائق غير مؤكدة حتى يتم التحقق من وثيقة المنتج وإجراءات المشروع ذات الصلة.
قائمة التحقق من المشتريات قبل تسليم مواد تصنيع البولي بروبيلين
- حدد المعدات أو الجزء، ورقم الرسم، والمراجعة، والخدمة المقصودة.
- حدد وصف صفائح البولي بروبيلين، والدرجة إن وجدت، واللون، والسماكة، والأبعاد، والسطح، ومتطلبات الدفعة.
- حدد ما إذا كان العمل عبارة عن لحام بالغاز الساخن، أو لحام بالبثق، أو لحام آلي، أو عمل بالصفائح الساخنة، أو ثني حراري، أو عملية أخرى.
- اطلب سياق طريقة الاختبار لكل انتقال حراري أو درجة حرارة تم الإبلاغ عنها.
- قم بمطابقة قضيب اللحام PP مع الصفيحة والإجراء؛ وسجل أي عنصر توافق مفتوح.
- صف الظروف المحيطة والتيارات الهوائية والتجهيزات ومشتتات الحرارة والدعامات وإمكانية الوصول التي قد تؤثر على انتقال الحرارة.
- الموافقة على قسيمة نموذجية وتحديد طريقة الفحص أو القبول قبل الإنتاج.
- سجل اسم المورد أو مراجعة إجراءات المشروع والشخص المسؤول عن الموافقة الفنية.
الخلاصة: استخدم بيانات الذوبان كسياق، وليس كنقطة مرجعية.
بالنسبة لدرجة انصهار البولي بروبيلين للحام الحراري، فإن القرار الموثوق هو توثيق هوية المادة وضوابط العملية ومتطلبات الفحص بدلاً من الاعتماد على قيمة مادة واحدة فقط.
تساعد درجة انصهار البولي بروبيلين في وصف كيفية استجابة المادة في اختبار مضبوط، لكنها لا تحدد بمفردها درجة حرارة لحام صفائح البولي بروبيلين، أو حد انحناء صفائح البولي بروبيلين، أو قضيب اللحام، أو سمك الخزان. ويربط قرار التصنيع المدروس بين نوع البوليمر وطريقة الاختبار وعملية اللحام، وسمك الصفيحة، وانتقال الحرارة، والظروف المحيطة، والإجراءات، والعينة، وخطة الفحص.
لإجراء مراجعة خاصة بالمواد والتصنيع لمشروع معين، أرسل متطلبات الصفائح، وتعديل الرسم، وطريقة اللحام أو الثني، والسماكة، وظروف التشغيل من خلال صفحة الاتصال والاستفسارات QEEHUA.
الأسئلة الشائعة
هل درجة انصهار البولي بروبيلين هي نفسها درجة حرارة لحام البولي بروبيلين؟
لا. إن درجة انصهار البولي بروبيلين المبلغ عنها أو الانتقال الحراري تأتي من سياق المادة والاختبار، بينما تعتمد درجة حرارة لحام البولي بروبيلين على الدرجة وعملية اللحام وسمك الصفيحة ونقل الحرارة والظروف المحيطة والمورد أو إجراءات المشروع.
هل ينطبق دليل ASTM 550-600 F على كل عملية لحام لألواح البولي بروبيلين؟
لا، تشير بيانات دليل ASTM C1147 إلى أن درجة حرارة لحام البولي بروبيلين بالغاز الساخن تتراوح بين 288 و316 درجة مئوية (550-600 فهرنهايت)، ويتم قياسها على بعد ربع بوصة داخل طرف اللحام مباشرةً في تيار الغاز. هذه البيانات خاصة بهذا النوع من اللحام بالغاز الساخن، وليست إعدادًا عامًا، أو إعدادًا للوحة التسخين، أو تعليمات إنتاج QEEHUA.
كيف أختار قضيب لحام من البولي بروبيلين لألواح البولي بروبيلين؟
قم بمطابقة قضيب اللحام PP مع وصف مادة الصفيحة أو درجتها وعملية اللحام المقصودة، ثم تأكد من شكل القضيب أو حجمه ولونه وإمكانية تتبعه وتوافقه مع المشروع المحدد مع المورد أو المصنّع.
ما الذي يجب عليّ فحصه قبل ثني صفائح البولي بروبيلين بالحرارة؟
تأكد من هوية الصفيحة وسماكتها، ونصف قطر الانحناء، والمنطقة المُسخّنة، والدعامة، وانتقال الحرارة، والظروف المحيطة، والتبريد، وقبول الأبعاد، وإجراءات المورّد أو المشروع. تحقق من صحة العملية على عينة نموذجية قبل الإنتاج.
هل يمكن لنقطة الانصهار وحدها تحديد سمك ألواح أو خزانات البولي بروبيلين؟
لا. يعتمد سُمك الصفيحة على شكل الجزء أو الخزان، والدعامة، والأحمال، ودرجة الحرارة، وتصميم الوصلات، وطريقة التصنيع، ومتطلبات المشروع. ولا يمكن الاعتماد على درجة الانصهار وحدها لتحديد سُمك الصفيحة أو تصميم الخزان.