
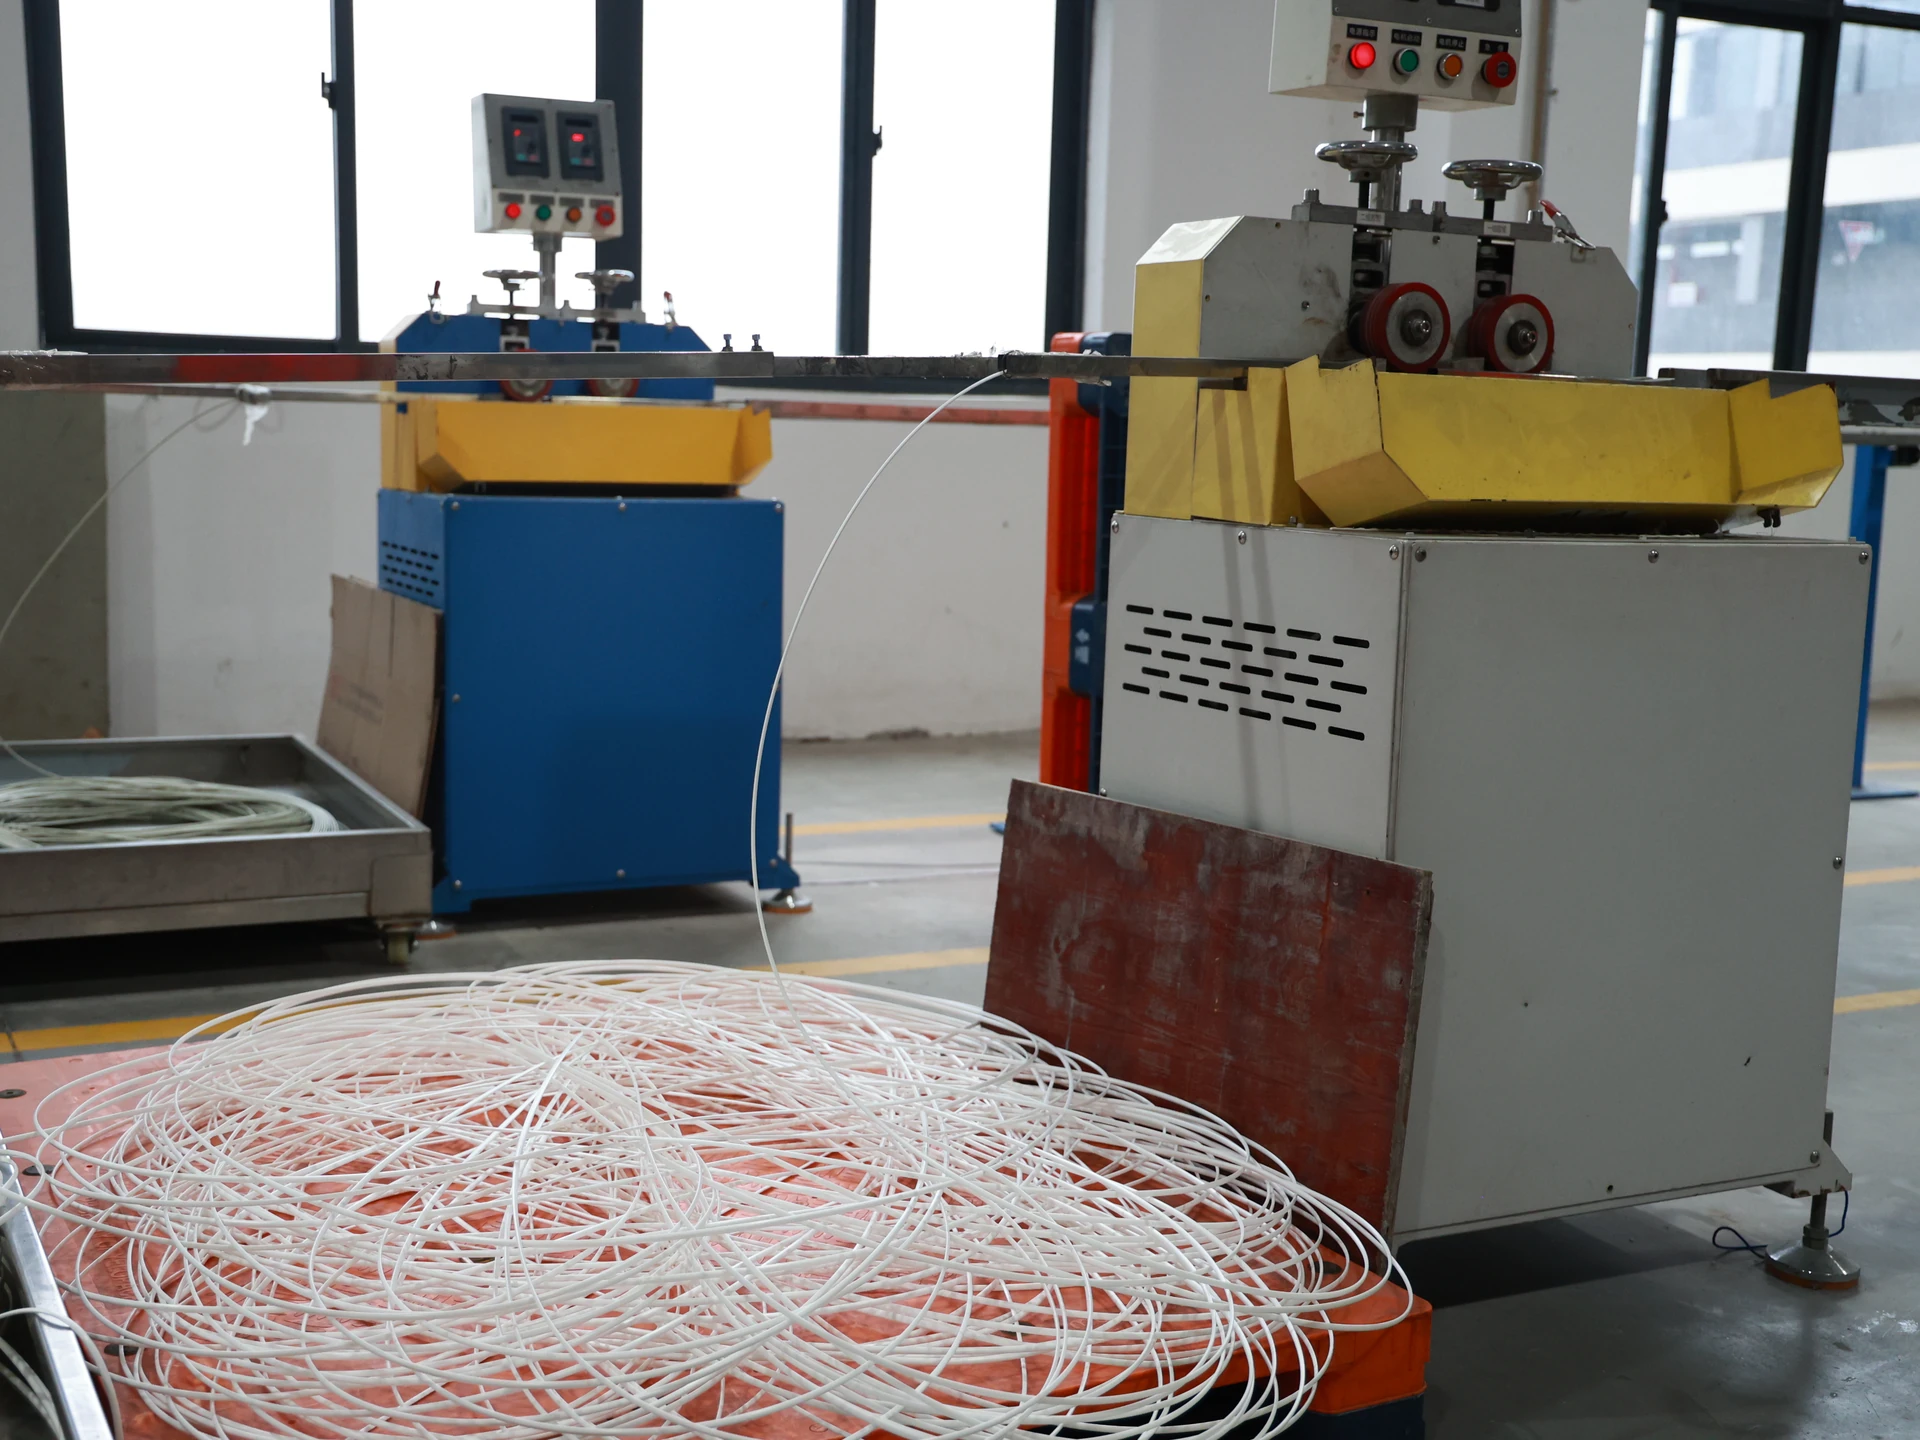
Przygotowanie złącza spawanego PP Rozpoczyna się przed zamówieniem pręta spawalniczego lub blachy. Należy zidentyfikować blachę bazową, element, rodzaj złącza, dostęp, proponowany profil pręta, medium robocze, temperaturę, obciążenie oraz plan kontroli. QEEHUA może omówić rodziny profili prętów spawalniczych PP o przekroju dwużyłowym, okrągłym, trójkątnym i półkolistym, w zależności od zatwierdzenia projektu. Informacje te nie gwarantują spoiny bez porów ani szczelności. Wynik połączenia zależy od dopasowania materiału, przygotowania, sprzętu, kontroli procesu i kontroli.
Przygotowanie złącza spawanego PP należy dokonać przeglądu w kontekście udokumentowanych obowiązków projektowych, rysunków, zakresu produkcji, dokumentacji materiałowej i wymagań akceptacyjnych.
Krótki opis projektu
Przygotowanie złącza spawanego PP: przegląd projektu
Przed oddaniem projektu do użytku porównaj odpowiednie materiały, procesy produkcyjne i kontrolę jakości, korzystając z udokumentowanych wymagań projektu.
Połączenie jest częścią projektu urządzenia. Rysunek powinien przedstawiać narożnik, szew, przetop, przygotowanie krawędzi, stronę spawania oraz wszelkie styki ze zbrojeniem lub ramą nośną. Zapytanie o pręty bez tego kontekstu nie odpowie na pytanie, jaki profil lub szczegół procesu jest potrzebny w projekcie.
Użyj Asortyment arkuszy PP QEEHUA z rekordem komponentu. zastosowania przemysłowe strona może pomóc kupującemu umieścić zapytanie w kontekście sprzętu, ale rysunek i rzeczywiste obowiązki pozostają dowodami projektu.
Dodaj do pliku projektu krótkie oświadczenie decyzyjne. Powinno ono określać, co jest wybierane, jaki warunek kontroluje weryfikację i jakie dowody zamkną element. Jest to bardziej przydatne niż kopiowanie etykiety materiałowej do kilku dokumentów. Kupujący, producent i inspektor mogą wtedy zobaczyć ten sam zakres bez uzupełniania luk z pamięci.
Dane wejściowe decyzji
Należy zarejestrować rzeczywiste warunki pracy spawanego elementu. Obejmuje to kontakt z cieczą lub gazem, w stosownych przypadkach, zakres temperatur, obciążenie, ciśnienie lub próżnię, cykliczne użytkowanie, proces czyszczenia oraz dostęp kontrolny. Wynik badania mechanicznego płaskiej próbki blachy nie definiuje właściwości gotowego złącza w tych warunkach.
Zapisz wartości znane i nieznane oddzielnie. Przegląd materiałowy wymaga jasnego zapisu proponowanego komponentu, stanu eksploatacyjnego, wymiarów i ścieżki produkcyjnej. Brak wymagania powinien wywołać pytanie, a nie typowe założenie.
Sprawdź warunki, które łatwo przeoczyć w krótkim zapytaniu ofertowym. Lokalne obciążenie w pobliżu otworu, cykl czyszczenia, przejście między materiałami, punkt podparcia lub zmiana po instalacji mogą mieć większe znaczenie niż wartość nagłówka nieruchomości. Umieść warunek obok odpowiedniego komponentu, zamiast dodawać go jako ogólną notatkę dla całego projektu.
Dane do przeglądu
Poniższe dane są istotne dla dyskusji dotyczącej przeglądu materiałów. Każda wartość dotyczy badanej próbki i podanej metody. Żaden z tych wpisów nie stanowi specyfikacji gatunku nadającego się do sprzedaży, kalkulacji gotowych części ani tolerancji zamówienia.
| Nieruchomość | Wartość zgłoszona | Próbka i stan | Metoda |
|---|---|---|---|
| Gęstość | 912 kg/m³ | Przetestowano próbkę arkusza PP QEEHUA; nie podano gatunku produkcyjnego ani warunków produkcji | ASTM D792-20 |
| Wytrzymałość na rozciąganie | 30 MPa | Przetestowano próbkę arkusza PP QEEHUA; nie podano gatunku produkcyjnego ani warunków produkcji | ASTM D638-22 |
| Test zginania | 1870 MPa | Przetestowano próbkę arkusza PP QEEHUA; nie podano gatunku produkcyjnego ani warunków produkcji | ASTM D790-25 |
| Wytrzymałość na uderzenia z karbem Izoda | 59 J/m | Przetestowano próbkę arkusza PP QEEHUA; w karcie danych zapisano notację J/m C | ASTM D256-24 |
Wartości te podano dla badanej próbki w karcie katalogowej QEEHUA. Przed ostatecznym wyborem należy potwierdzić gatunek, grubość, rysunek, medium chemiczne (jeśli dotyczy), warunki pracy oraz wymagania dotyczące akceptacji projektu.
Odczytaj każdą liczbę jako wynik ograniczony. Metoda informuje czytelnika, jak uzyskano wartość. Przykładowa notatka informuje czytelnika, co zostało przetestowane. Zapis projektu informuje czytelnika, czy wynik dotyczy ściany, osłony, wyciętego elementu, spoiny, podpory lub innego elementu wyposażenia. Usunięcie którejkolwiek z tych części ułatwia powtórzenie liczby i jej niewłaściwe użycie.
Przeprowadź kontrolę dokumentacji przed wydaniem produktu. Upewnij się, że karta katalogowa, rysunek, zamówienie i rekord próbki są aktualnymi wersjami. Wynik materiałowy może pozostać niezmieniony, mimo że geometria komponentu, jego zakres roboczy lub plan produkcji ulegają zmianie. Przegląd projektu musi uwzględniać zmieniony stan, a nie tylko tytuł dokumentu.
Zadaj sobie jeszcze jedno pytanie przed wydaniem: które wymaganie sprawiłoby, że proponowany arkusz lub część nie będą akceptowalne dla tego zadania? Zapisz to wymaganie w dokumentacji, sprawdzając je pod kątem konkretnej wartości. Może to być element rysunku, warunek działania, wynik próby, punkt kontroli lub dokument, który nadal wymaga potwierdzenia.
Aby zapoznać się z ogólnym kontekstem metody, zobacz Wskazówki NIST dotyczące identyfikowalności pomiarów I Zasady kondycjonowania ISO 291. Źródła te wyjaśniają jedynie standardowe praktyki. Nie podają certyfikatu QEEHUA ani nie dodają informacji o produkcie wykraczających poza wewnętrzne dane.
Aby uzyskać odpowiedź na pytanie dotyczące projektu powiązanego, zobacz powiązany przewodnik wiedzy QEEHUA i artykuł przeglądowy projektu. Każdy artykuł należy powiązać z konkretną decyzją, której dotyczy.
Rekord produkcji
Określ, czy projekt wymaga płaskiego szwu, narożnika, nadbudowy, naprawy czy połączenia wokół otworu. Umieść arkusz główny i potwierdzenie pręta spawalniczego w tym samym dokumencie. Jeśli element będzie korzystał z profilu lub wzmocnienia, określ jego związek ze złączem. Nie używaj ogólnego opisu pręta jako zwolnienia dla całego zespołu.
Zapis wydania powinien umożliwiać zespołowi ds. zakupów, produkcji i kontroli jakości wyciągnięcie tych samych wniosków. Powinien on zawierać nazwę komponentu, aktualny rysunek, zamówiony materiał, warunki kontroli oraz dowody, które nadal są potrzebne. Jeśli któryś z tych elementów ulegnie zmianie, należy zarejestrować tę zmianę przed przetworzeniem panelu, którego dotyczy.
Utrzymuj kolejność etapów produkcji. Materiał jest odbierany, identyfikowany, cięty lub obrabiany, łączony w razie potrzeby, sprawdzany i przekazywany do następnej operacji. Taka kolejność uwidacznia luki. Na przykład, szczegółu spoiny nie można sprawdzić na podstawie zamówienia na panel płaski, a interfejsu instalacji nie można sprawdzić na podstawie rozmiaru luźnego arkusza.
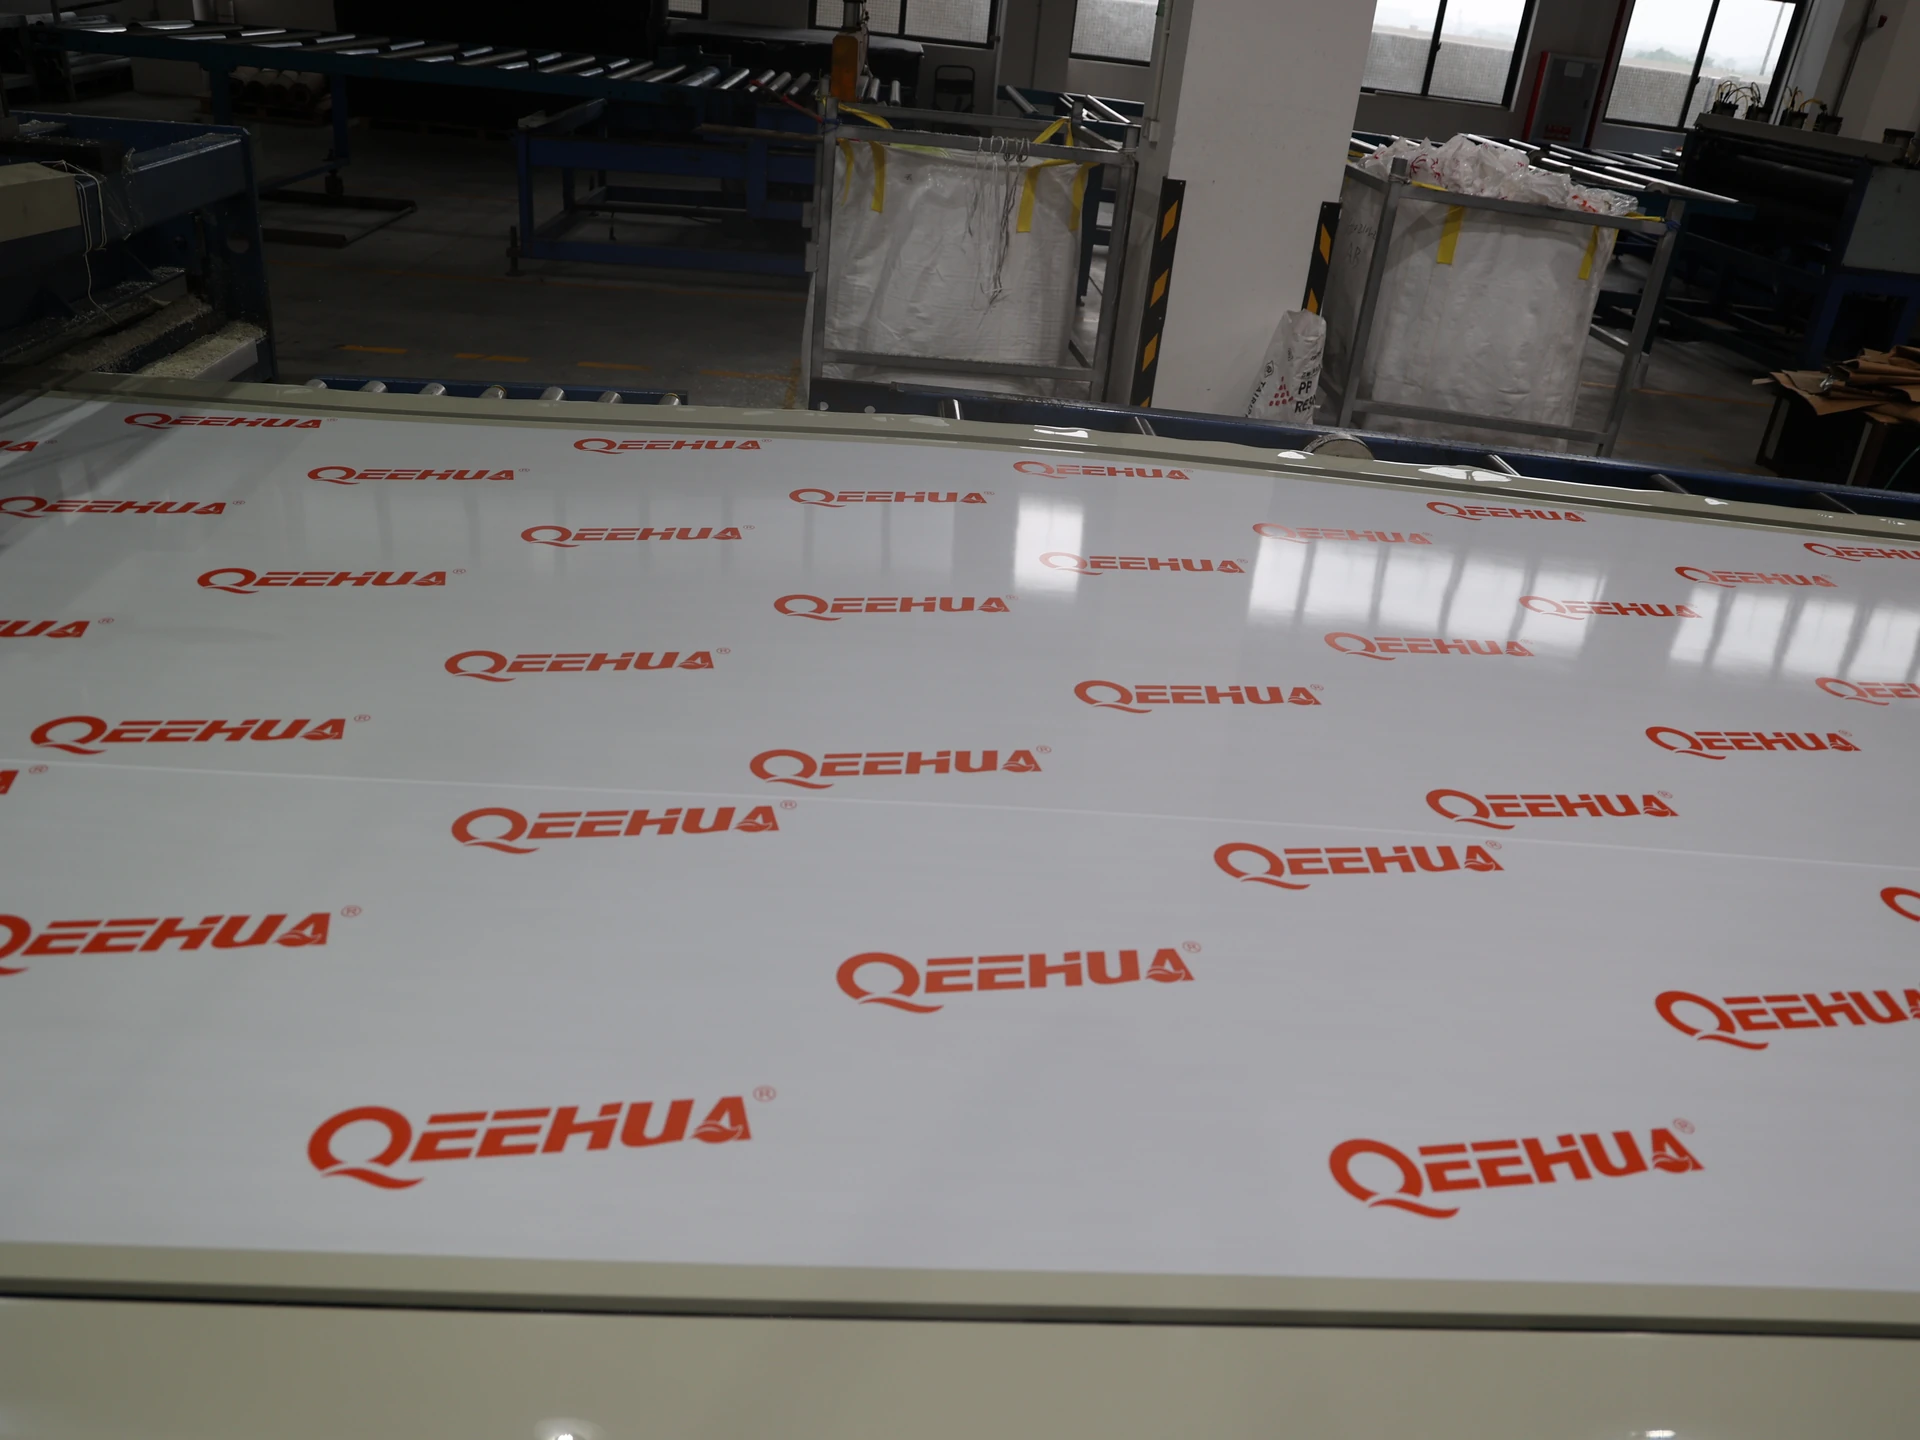
Punkty kontrolne
Projekt powinien określić pytanie kontrolne przed rozpoczęciem spawania. Może ono dotyczyć ciągłości wizualnej, próbki reprezentatywnej, dopasowania wymiarowego lub testu specyficznego dla projektu. Norma QEEHUA nie publikuje uniwersalnego oświadczenia dotyczącego szczelności dla każdej kombinacji prętów i blach. Należy potwierdzić planowaną drogę odbioru dla danego zadania.
Cel jest prosty: sprawić, by żądany panel, planowana operacja i pytanie akceptacyjne były widoczne dla osób obsługujących materiał. Dzięki temu obraz produktu, wynik testu, próbka i gotowy element będą we właściwych rolach.
Jeśli projekt nie ma zdefiniowanego punktu akceptacji, należy to odnotować przed rozpoczęciem prac. Poproś właściciela lub zespół inżynierów o zdefiniowanie odpowiedniej cechy rysunku, przeglądu próbki, dokumentacji lub warunków inspekcji. Jasno określona kwestia jest bezpieczniejsza niż ciche założenie, że ogólny opis arkusza obejmuje gotowy sprzęt.
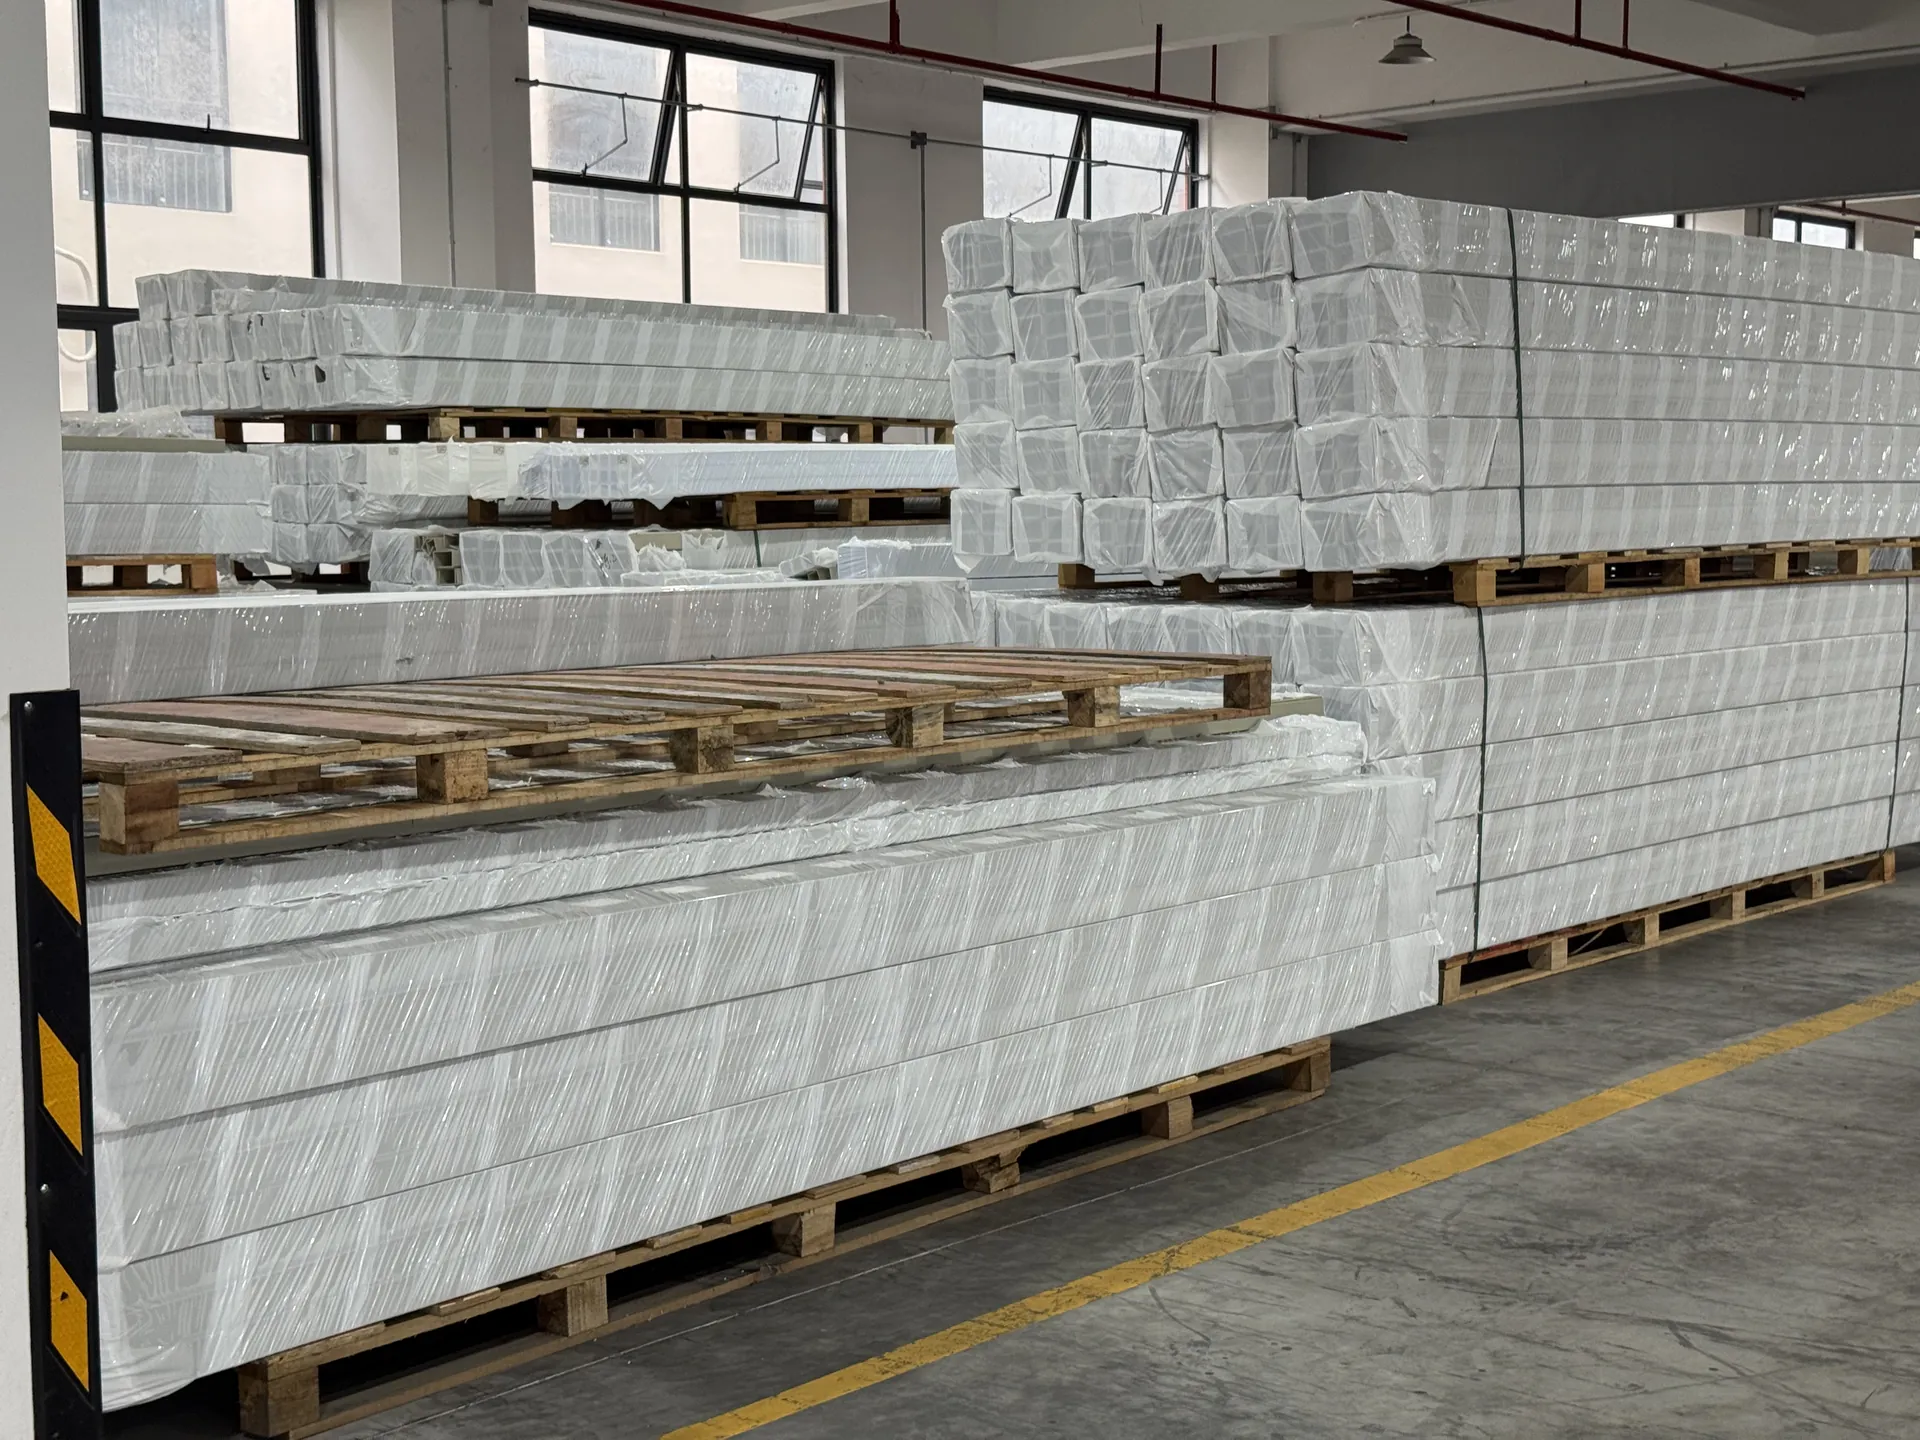
Żądanie próbki
Poproś o reprezentatywny detal spawany, gdy otwarte pytanie dotyczy narożnika, spoiny, przetopu lub styku. Prześlij szkic połączenia, prośbę o arkusz podstawowy, przewidywane obciążenie, pytanie dotyczące profilu pręta oraz punkt kontroli. Przed zwolnieniem, wyślij rysunek i zamów próbkę projektu.
Często zadawane pytania
Czy pręty spawalnicze PP gwarantują szczelność połączenia?
Nie. Wynik spawania zależy od dopasowania materiałów, przygotowania, sprzętu, kontroli procesu i planu kontroli projektu.
Jakie profile prętów spawalniczych PP można omówić w ramach QEEHUA?
QEEHUA może omawiać rodziny profili dwuniciowych, okrągłych, trójkątnych i półkolistych, zależnie od szczegółów projektu.
Co powinien zawierać rysunek złącza spawanego?
Należy uwzględnić komponent, arkusz nadrzędny, typ połączenia, dostęp, pytanie dotyczące pręta, zadanie operacyjne, szczegóły dotyczące wsparcia i punkt kontroli.
Kiedy powinienem zamówić próbkę spoiny?
Poproś o to, gdy decyzja w projekcie dotyczy szwu, narożnika, przejścia lub innego szczegółu złącza.
Dla Przygotowanie złącza spawanego PP, zapisz ostateczne założenia projektu i kontrole akceptacji przed zwolnieniem zakresu produkcji lub zakupu.

