
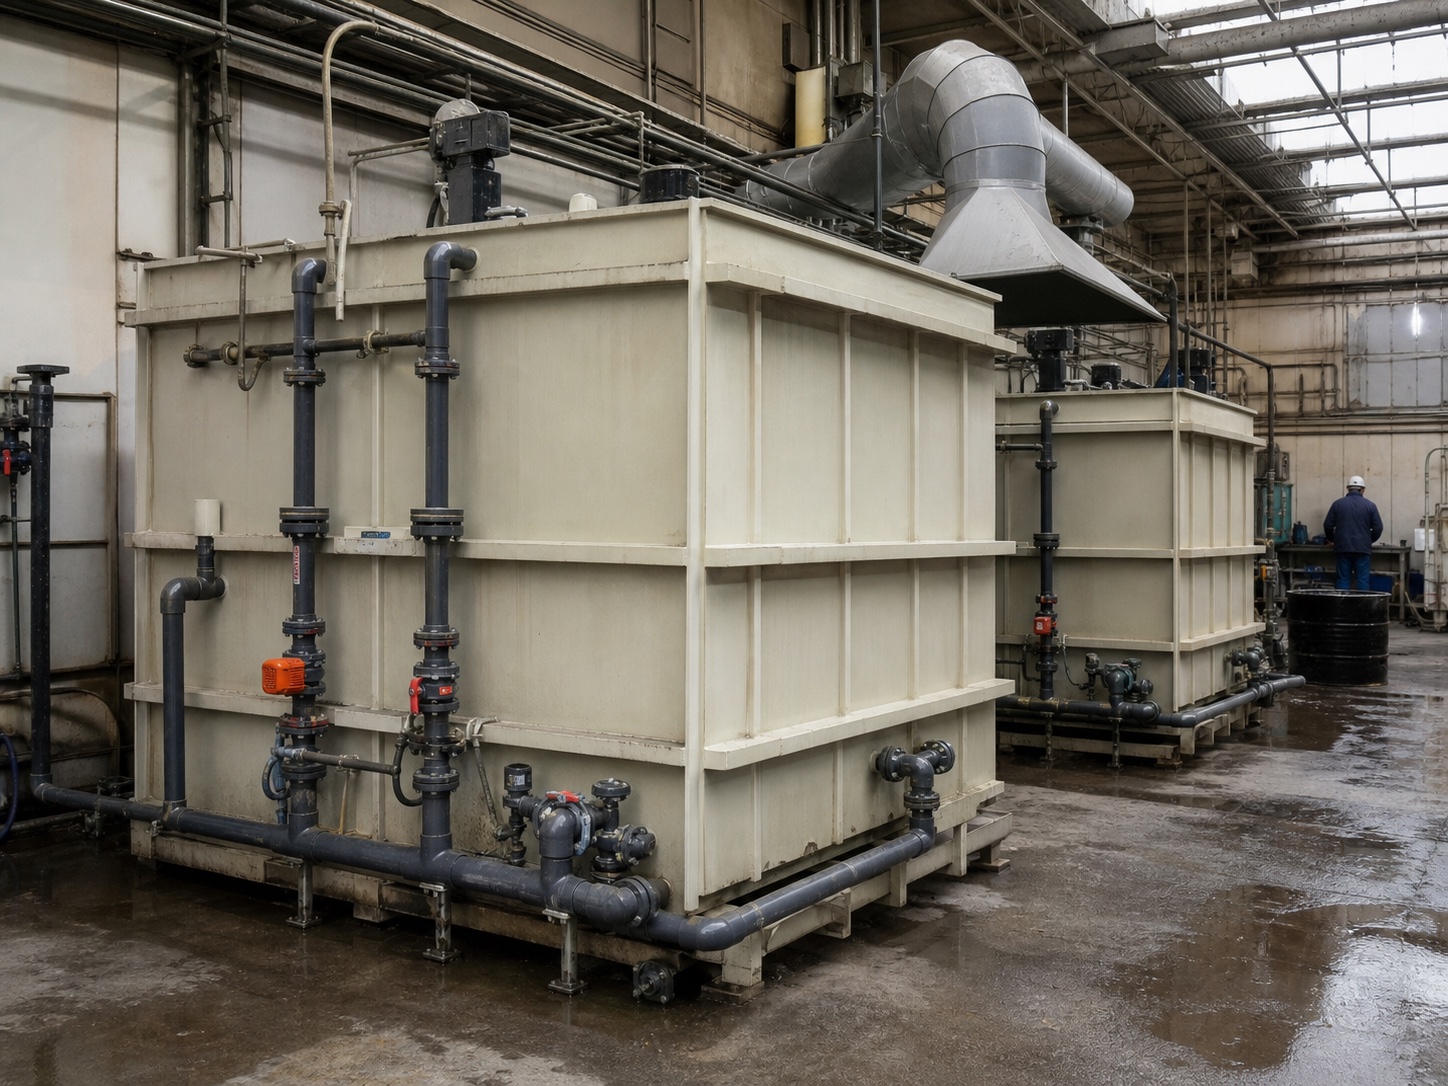
Seleccionar Espesor de la lámina de PP Para equipos fabricados, el proceso comienza con el componente y sus cargas, no con una lista de tamaños nominales de láminas. Registre la longitud del panel, la disposición de los soportes, la altura del líquido o la carga del proceso, la presión o el vacío cuando corresponda, las juntas, las penetraciones y el entorno de instalación. QEEHUA puede analizar espesores de láminas de PP de 3 a 100 mm, sujeto a la confirmación del proyecto y del pedido. La hoja de datos proporciona resultados de muestras de material probadas. No calcula un espesor de pared seguro ni publica una recomendación de espesor universal.
Revisión del espesor de la lámina de PP Debe revisarse en función de la documentación del proyecto, los planos, el alcance de la fabricación, los registros de materiales y los requisitos de aceptación.
Resumen del proyecto
PP sheet thickness review: project review
Utilice los requisitos documentados del proyecto para comparar los insumos relevantes de materiales, fabricación y control de calidad antes de su lanzamiento.
La pared de un tanque, la tapa extraíble, el panel de conductos, la bandeja y la carcasa del equipo no soportan la carga de la misma manera. El comprador debe especificar el componente antes de solicitar su espesor. El plano debe mostrar las áreas sin soporte, los elementos de soporte, las aberturas, las esquinas soldadas y las interfaces que pueden concentrar la carga.
Utilice el Gama de láminas de PP QEEHUA con el registro del componente. El aplicaciones industriales La página puede ayudar al comprador a contextualizar la solicitud en relación con el equipo, pero el dibujo y el impuesto real siguen siendo la evidencia del proyecto.
Incluya en el archivo del proyecto una breve declaración de decisión. Debe indicar qué se está seleccionando, qué condición rige la revisión y qué evidencia permitirá cerrar el elemento. Esto es más útil que copiar la etiqueta del material en varios documentos. De esta manera, el comprador, el fabricante y el inspector pueden ver el mismo alcance sin tener que recurrir a la memoria.
Entradas para la toma de decisiones
El espesor es solo una parte de la decisión. La revisión debe incluir la temperatura normal y máxima, el medio químico cuando corresponda, la carga estática o cíclica, la vibración, la presión positiva o negativa y las condiciones de transporte. Un tramo grande puede requerir una revisión del refuerzo y del marco de soporte. Esta es una verificación del proyecto, no una regla fija basada únicamente en el tamaño del panel.
Escriba los valores conocidos y desconocidos por separado. La revisión del material requiere un registro claro del componente propuesto, las condiciones de servicio, las dimensiones y el proceso de fabricación. La ausencia de un requisito debe generar una pregunta, no una suposición común.
Verifique las condiciones que suelen pasar desapercibidas en una solicitud de cotización breve. Una carga local cerca de una abertura, un ciclo de limpieza, una transición entre materiales, un punto de apoyo o un cambio posterior a la instalación pueden ser más importantes que el valor nominal de una propiedad. Indique la condición junto al componente correspondiente en lugar de agregarla como una nota general para todo el proyecto.
Datos para revisión
Los siguientes datos son relevantes para la revisión del material. Cada valor corresponde a la muestra analizada y al método indicado. Ninguno de estos datos constituye una especificación de calidad comercial, un cálculo de pieza terminada ni una tolerancia de pedido.
| Propiedad | Valor reportado | Muestra y condición | Método |
|---|---|---|---|
| Densidad | 912 kg/m³ | Muestra de lámina de PP QEEHUA probada; no se especifica el grado de producción ni el acondicionamiento. | ASTM D792-20 |
| Resistencia a la tracción | 30 MPa | Muestra de lámina de PP QEEHUA probada; no se especifica el grado de producción ni el acondicionamiento. | ASTM D638-22 |
| Prueba de flexión | 1.870 MPa | Muestra de lámina de PP QEEHUA probada; no se especifica el grado de producción ni el acondicionamiento. | ASTM D790-25 |
| Resistencia al impacto con entalla Izod | 59 J/m | Muestra de lámina de PP QEEHUA probada; la hoja de datos registra la notación J/m C. | ASTM D256-24 |
Estos valores se reportan para una muestra analizada en la hoja de datos QEEHUA. Confirme el grado, el espesor, el dibujo, el medio químico (cuando corresponda), las condiciones de operación y los requisitos de aceptación del proyecto antes de la selección final.
Cada número se interpreta como un resultado acotado. El método explica cómo se obtuvo el valor. La nota de muestra indica qué se analizó. El registro del proyecto indica si el resultado se relaciona con una pared, una cubierta, una pieza cortada, una junta, un soporte u otra característica del equipo. Eliminar cualquiera de estas partes facilita la repetición del número y su uso indebido.
Realice una verificación de control de documentos antes de autorizar la compra. Confirme que la hoja de datos, el plano, la solicitud y el registro de muestra sean las versiones actuales. Un resultado de material puede permanecer sin cambios, aunque cambien la geometría del componente, su uso o el plan de fabricación. La revisión del proyecto debe basarse en la condición modificada, no solo en el título del documento.
Antes de la entrega, formule una última pregunta: ¿qué requisito haría que esta hoja o pieza propuesta no sea aceptable para este trabajo? Anote dicho requisito en el registro con una marca de verificación. Puede tratarse de una característica del plano, una condición de operación, el resultado de una muestra, un punto de inspección o un documento que aún requiera confirmación.
Para obtener información general sobre el método, consulte Método de ensayo de flexión ASTM D790 y Método de ensayo de flexión ISO 178. Estas fuentes explican únicamente las prácticas estándar. No acreditan una certificación QEEHUA ni añaden ninguna declaración sobre el producto más allá de los datos internos registrados.
Para una pregunta relacionada con el proyecto, consulte la Guía de conocimientos QEEHUA relacionada y el Artículo de revisión del proyecto. Mantenga cada artículo adjunto a la decisión específica a la que se refiere.
Registro de fabricación
Planifique la ruta de fabricación antes de seleccionar el espesor nominal. El corte, el mecanizado, la soldadura, la preparación de bordes y el refuerzo afectan al registro de la pieza. Una ranura en forma de U o un detalle de soporte pueden formar parte del análisis para un conjunto sometido a carga, pero no sustituyen el diseño estructural. Mantenga el material propuesto y los detalles de las juntas vinculados a la misma revisión del plano.
El registro de liberación debe permitir que el personal de compras, fabricación y control de calidad llegue a la misma conclusión. Debe indicar el componente nombrado, el plano actual, el material solicitado, las condiciones que rigen la revisión y la evidencia aún necesaria. Si alguno de estos elementos cambia, registre el cambio antes de procesar el panel afectado.
Mantenga el orden en que se realizarán los pasos de fabricación. El material se recibe, se identifica, se corta o se mecaniza, se une donde sea necesario, se verifica y se entrega a la siguiente operación. Este orden permite detectar posibles deficiencias. Por ejemplo, no se puede revisar un detalle de soldadura a partir de una solicitud de panel plano, ni se puede verificar una interfaz de instalación a partir de las dimensiones de una lámina suelta.
Puntos de inspección
La revisión del pedido debe indicar las dimensiones solicitadas y los puntos que se verificarán. No convierta un resultado general de una propiedad física en una tolerancia del pedido. Si el ensamblaje depende de un requisito de espesor, planitud o borde, inclúyalo en la especificación del proyecto y confírmelo antes de la liberación del material.
El objetivo es sencillo: hacer visibles para quienes manipulan el material el panel solicitado, la operación planificada y la pregunta de aceptación. De esta forma, la imagen del producto, el resultado de la prueba, la muestra y la pieza terminada conservan su función correspondiente.
Si el proyecto no tiene un punto de aceptación definido, registre este hecho antes de que comience el trabajo. Solicite al propietario o al equipo de ingeniería que definan la característica del plano, la revisión de la muestra, el documento o la condición de inspección pertinentes. Un elemento abierto claro es más seguro que asumir implícitamente que una descripción general del plano cubre el equipo terminado.
Solicitud de muestra
Una muestra de proyecto puede ser un panel plano, una pieza cortada o un detalle soldado representativo. Indique el componente, el tramo o la geometría, el método de soporte, el servicio operativo y la pregunta de aceptación. Esto le da a la muestra una función clara. Antes de su lanzamiento, Envíe el dibujo y solicite una muestra del proyecto..
Preguntas frecuentes
¿Puede un valor de la ficha técnica de una lámina de PP determinar el espesor de la pared?
No. Los datos de las muestras analizadas no sustituyen una revisión de la geometría, la carga, el soporte, las uniones y las condiciones de funcionamiento.
¿Publica QEEHUA un espesor universal para las láminas de PP utilizadas en depósitos?
No. El espesor debe revisarse en función del componente especificado y las condiciones del proyecto.
¿Cuándo se debe revisar el refuerzo?
Revise el refuerzo cuando un componente tenga una gran luz, carga, presión o vacío, vibración, exposición al viento o requiera soporte.
¿Qué debo enviar para hablar sobre el grosor?
Envíe el dibujo, el nombre del componente, las dimensiones, la longitud, los soportes, la vida útil, el plan de fabricación y la pregunta que necesita confirmación.
Para Revisión del espesor de la lámina de PP, registrar los supuestos finales del proyecto y las comprobaciones de aceptación antes de autorizar la fabricación o la compra.

