
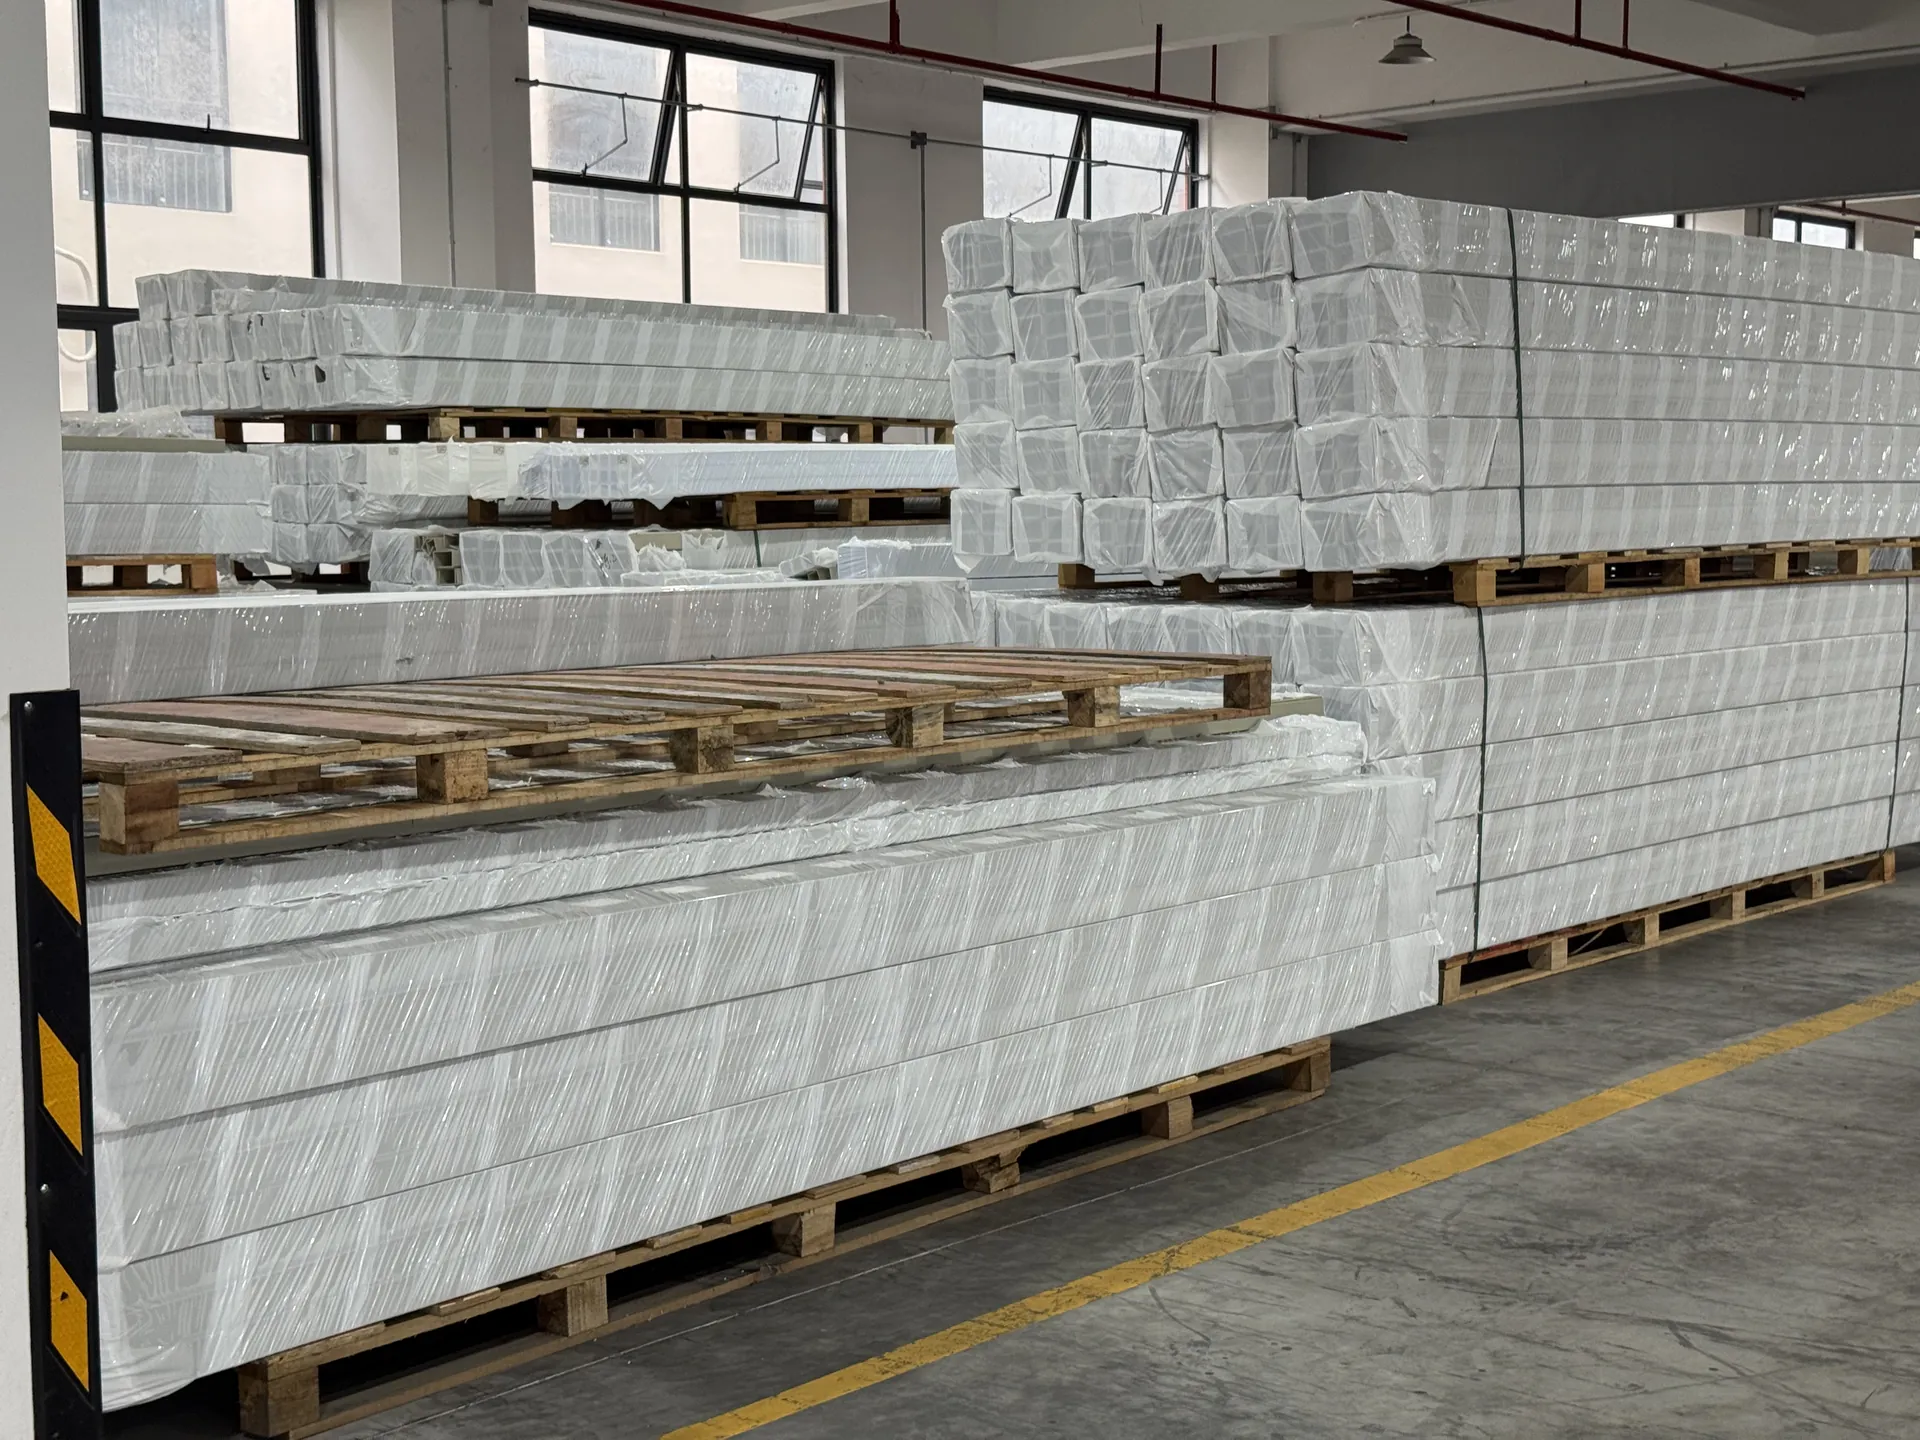
Ranuras en forma de U de PP se evalúa en función de la función real del proyecto. La selección de ranuras en forma de U de PP debe comenzar con la función real del equipo y el plano. Se debe especificar una ranura en forma de U a partir del plano del equipo y su función en el ensamblaje. Describa la sección transversal, la pieza de acoplamiento, el tramo, la carga, el bastidor, la junta, la vibración, la exposición y la secuencia de instalación. Los tramos más grandes o el equipo cargado pueden requerir una revisión del refuerzo; esta no es una regla estructural universal. La solicitud de material necesita la información química, de temperatura, geometría, soporte, junta e inspección que se aplica al ensamblaje terminado. Los datos internos de QEEHUA pueden respaldar una primera discusión del material, pero no deben expandirse en una promesa de grado completo, un cálculo de diseño de equipo o una aprobación para condiciones no listadas. Envíe la información del proyecto con la solicitud de muestra para que la lámina, varilla o perfil propuesto se pueda revisar en función del uso real antes de liberar el material.
Ranuras en forma de U de PP Debe revisarse en función de la documentación del proyecto, los planos, el alcance de la fabricación, los registros de materiales y los requisitos de aceptación.
deber del proyecto
PP U-shaped slots: project review
Utilice los requisitos documentados del proyecto para comparar los insumos relevantes de materiales, fabricación y control de calidad antes de su lanzamiento.
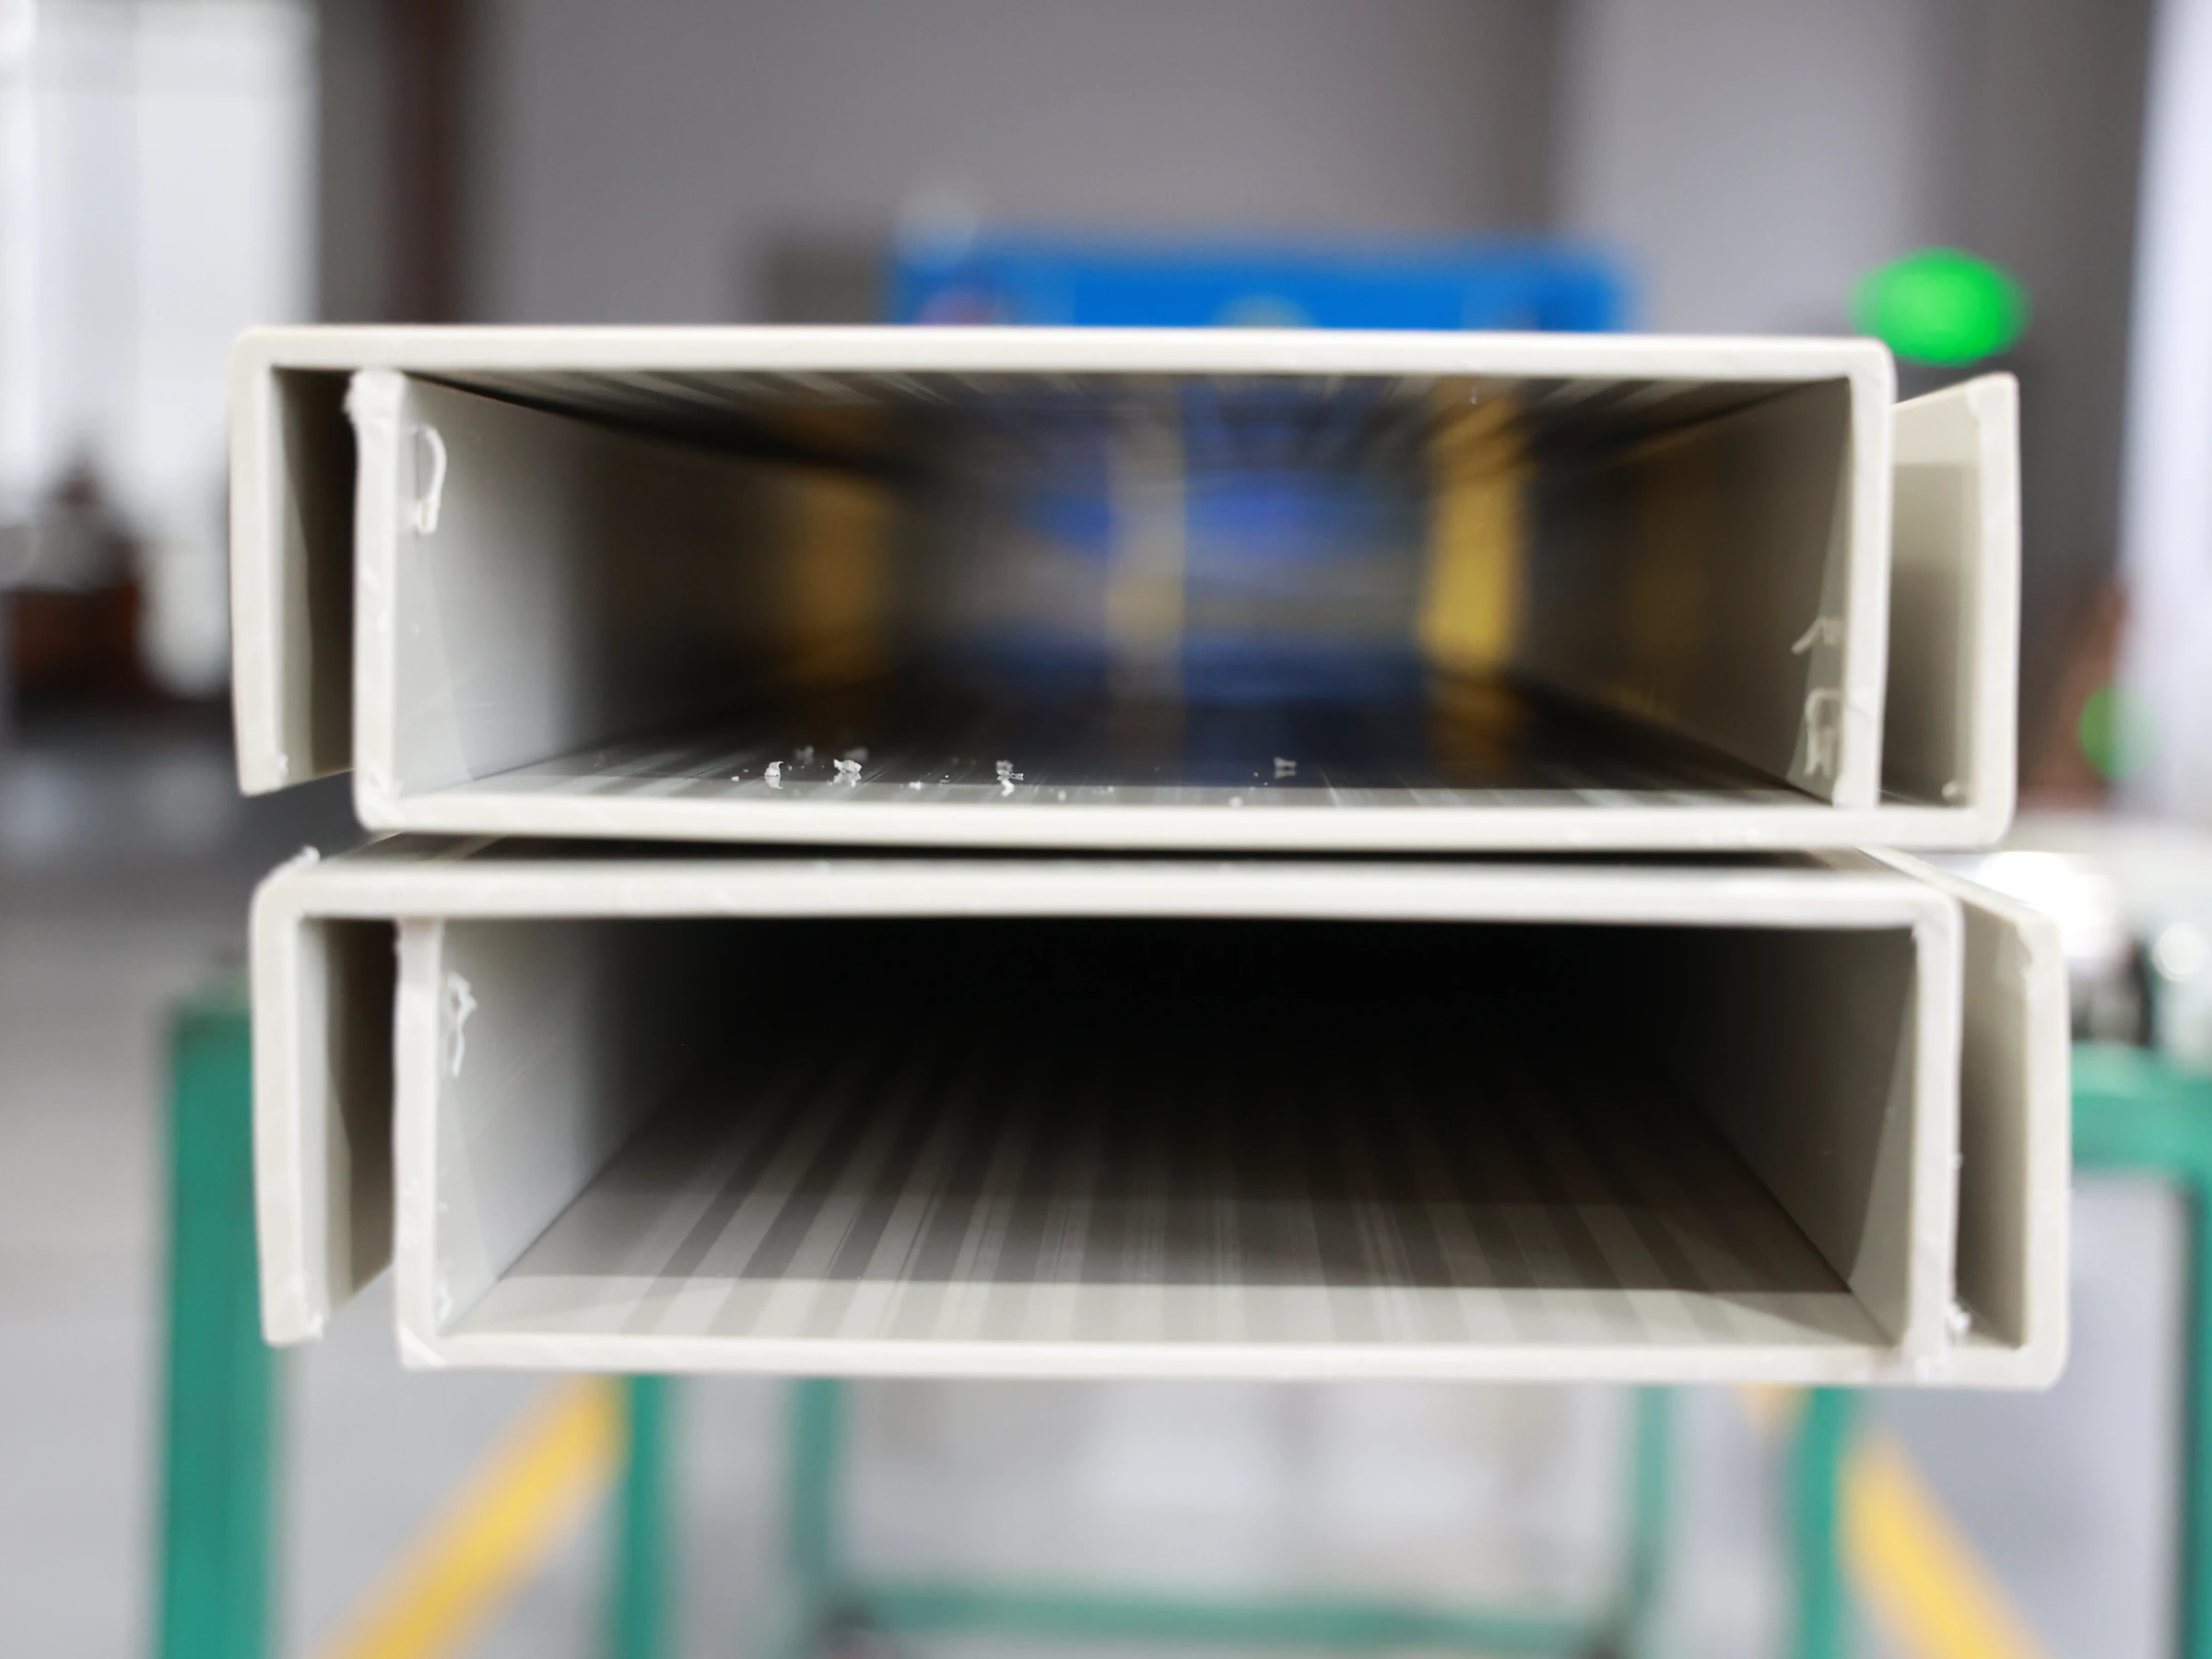
Se debe especificar una ranura en forma de U en el plano del equipo y su función en el ensamblaje. Describa la sección transversal, la pieza de acoplamiento, la luz, la carga, el bastidor, la junta, la vibración, la exposición y la secuencia de instalación. Para luces mayores o equipos sometidos a cargas elevadas, puede ser necesario revisar el refuerzo; esta no es una regla estructural universal.
Utilice el Aplicaciones industriales QEEHUA La página sirve como contexto para la categoría del equipo. La decisión final requiere la información del proyecto indicada y no debe basarse en una etiqueta de aplicación genérica.
Una ranura en U de PP es un componente de un conjunto, no una característica de rendimiento independiente. Comience con una sección transversal acotada e identifique la lámina o pieza correspondiente, la orientación de instalación, la longitud, la distancia entre soportes, el método de unión y el entorno de servicio. El dibujo también debe indicar si el perfil soporta una carga local o si solo guía y protege otro componente.
Para tramos más largos o equipos sometidos a cargas elevadas, puede ser necesario revisar el refuerzo. Esta afirmación no constituye una regla general de 500 mm y no sustituye un cálculo estructural. El ingeniero del proyecto necesita conocer el tramo real, la disposición del marco, la carga, la vibración, el efecto de presión o vacío y la secuencia de instalación antes de decidir cómo se soporta el perfil.
Papel material
El Gama de láminas de PP QEEHUA es el producto base de referencia. La cuestión de selección radica en si el material propuesto, el detalle constructivo y las condiciones de servicio son compatibles. Un panel, una junta soldada, un perfil y una interfaz de soporte pueden tener requisitos diferentes en el mismo equipo.
Separe la evaluación inicial de materiales de la aprobación del equipo. Esto evita que una útil discusión sobre la hoja de datos se confunda con un cálculo de diseño o un compromiso de producción.
Condiciones para confirmar
Condiciones del servicio
Indique todos los medios, concentraciones, temperaturas normales y máximas, duración de la exposición, condiciones de limpieza y condiciones de funcionamiento relevantes. Si el proyecto no incluye contacto con productos químicos, indique el entorno de instalación y la temperatura de funcionamiento. No infiera el rendimiento a partir de un producto químico similar o un nombre de proceso genérico.
Geometría y soporte
Registre la longitud de los paneles, la altura del líquido o la carga del proceso, la presión positiva o negativa (cuando corresponda), los soportes, las penetraciones, el refuerzo, el acceso para soldadura y los puntos de inspección. Estos detalles determinan qué deben revisar el fabricante y el ingeniero del proyecto.
Se debe describir el entorno donde se instalará el perfil. Indique si se encuentra en interiores, exteriores, en un ambiente húmedo, expuesto a un líquido de proceso específico o cerca de una operación de limpieza. Si se prevén ciclos de temperatura o vibraciones, indíquelo en la consulta. Estas condiciones pueden afectar la interfaz y la revisión del soporte, incluso cuando el perfil en sí tiene una sección transversal simple.
Un plano de perfil debe mostrar las dimensiones de acoplamiento y la ruta de montaje permitida. Un canal que debe soldarse después de instalar otra pieza tiene un acceso diferente al de un canal instalado antes de cerrar el conjunto. Registre los extremos cortados, las esquinas, las penetraciones y cualquier conexión del marco para que el equipo de fabricación pueda identificar los puntos abiertos con anticipación.
Datos relevantes
La siguiente tabla conserva los datos reportados o los insumos requeridos del proyecto, junto con la condición que les da sentido. No sustituye la base de diseño del equipo.
| Datos del proyecto | Valor o entrada reportada | Material o condición | Método o comprobación |
|---|---|---|---|
| Sección de perfil | Sección transversal dimensionada | Lámina o componente de acoplamiento | Confirmar dibujo |
| Tramo y carga | Valor del proyecto | Conjunto instalado | Revisar el soporte y el marco |
| Plan de adhesión | Detalle soldado o mecánico | Ubicación conjunta | Confirmar el acceso y el proceso |
| Ambiente | Contacto en interiores, exteriores, húmedo o químico | Condiciones del servicio | Confirmar la tarea del proyecto |
Alcance de los datos: Una ranura en forma de U no es un cálculo estructural. Revise la luz, la carga, el marco, las uniones, la vibración y las condiciones de servicio antes de la selección final.
Una solicitud de perfil se revisa más fácilmente cuando el dibujo identifica la función de la pieza. Indique si la ranura en forma de U guía un panel, protege un borde, une un detalle o funciona con un marco de soporte. A continuación, añada la longitud del componente y la orientación de instalación. Anote qué pieza es suministrada por el cliente y cuál está dentro del alcance del perfil PP. Marque cualquier recorte, perforación o unión en obra que pueda modificar el detalle instalado. Estos puntos no constituyen una reclamación estructural. Indican al revisor del proyecto qué dimensiones, interfaces y condiciones de servicio deben verificarse antes de la liberación del material.
Controles de fabricación
Defina los bordes de corte, el tipo de junta, la secuencia, el acceso, el equipo de proceso y los requisitos de inspección antes de emitir la solicitud de producción. Cuando se trate de un detalle soldado termoplástico, incluya la correspondencia. Varilla de soldadura de PP solicitud. Cuando se trate de un canal o una función de refuerzo, incluya la Ranura en forma de U de PP Dibujo de sección y dimensiones de acoplamiento.
La calidad de las uniones y el rendimiento del equipo terminado dependen del proceso de ensamblaje. La especificación más segura es aquella que permite visualizar en una misma revisión el plano, la función, el material y las condiciones de inspección.
La solicitud debe centrarse en los detalles de la instalación. Incluya la sección transversal, la longitud, la dimensión de acoplamiento con tolerancia (cuando lo especifique el proyecto), los detalles de corte o esquina, el plano de unión, los puntos de apoyo y los requisitos de inspección. Si el perfil forma parte de un conjunto reforzado, muestre el plano del marco o soporte en lugar de pedirle al proveedor que lo deduzca a partir del nombre del perfil.
Solicitud de muestra
Envíe el dibujo, el uso del equipo, la información química y de temperatura cuando corresponda, las dimensiones solicitadas, la ruta de fabricación, el propósito de la muestra y cualquier requisito de prueba o aprobación. Solicite una muestra del proyecto o envíe la información del equipo.. Un punto abierto debe marcarse como abierto, no sustituirse por una condición típica supuesta.
Una muestra útil de ranura en forma de U normalmente incluye la sección que se acoplará con el componente del proyecto. Cuando el ajuste es la cuestión principal, envíe las dimensiones de la pieza de acoplamiento o una vista del dibujo. Cuando se trata de carga o soporte, el equipo del proyecto debe definir primero la base del diseño y la finalidad de la muestra.
Preguntas frecuentes
¿Qué información se necesita para una revisión de una ranura en forma de U de PP?
Proporcione el plano del equipo, las condiciones de servicio, las dimensiones, la ruta de fabricación, la cantidad y cualquier requisito de inspección o aprobación.
¿Puede un único valor de la hoja de datos validar el ensamblaje completo?
No. Los resultados de las pruebas de materiales son datos de entrada para la revisión del proyecto. El ensamblaje final también depende de la geometría, las cargas, los soportes, las uniones, las condiciones de servicio y la base del diseño.
¿Por qué debe enviarse el dibujo junto con la solicitud de material?
El dibujo muestra tramos, penetraciones, soportes, accesos a juntas e interfaces que no se pueden determinar únicamente a partir del nombre del material o del tamaño del panel.
¿Qué información debe incluirse en una solicitud de muestra?
Envíe la descripción del proyecto, el plano, el material o detalle solicitado, el plan de fabricación, el propósito de la muestra y los requisitos de aceptación para que la muestra pueda ser analizada en función de su uso real.
Para Ranuras en forma de U de PP, registrar los supuestos finales del proyecto y las comprobaciones de aceptación antes de autorizar la fabricación o la compra.

