
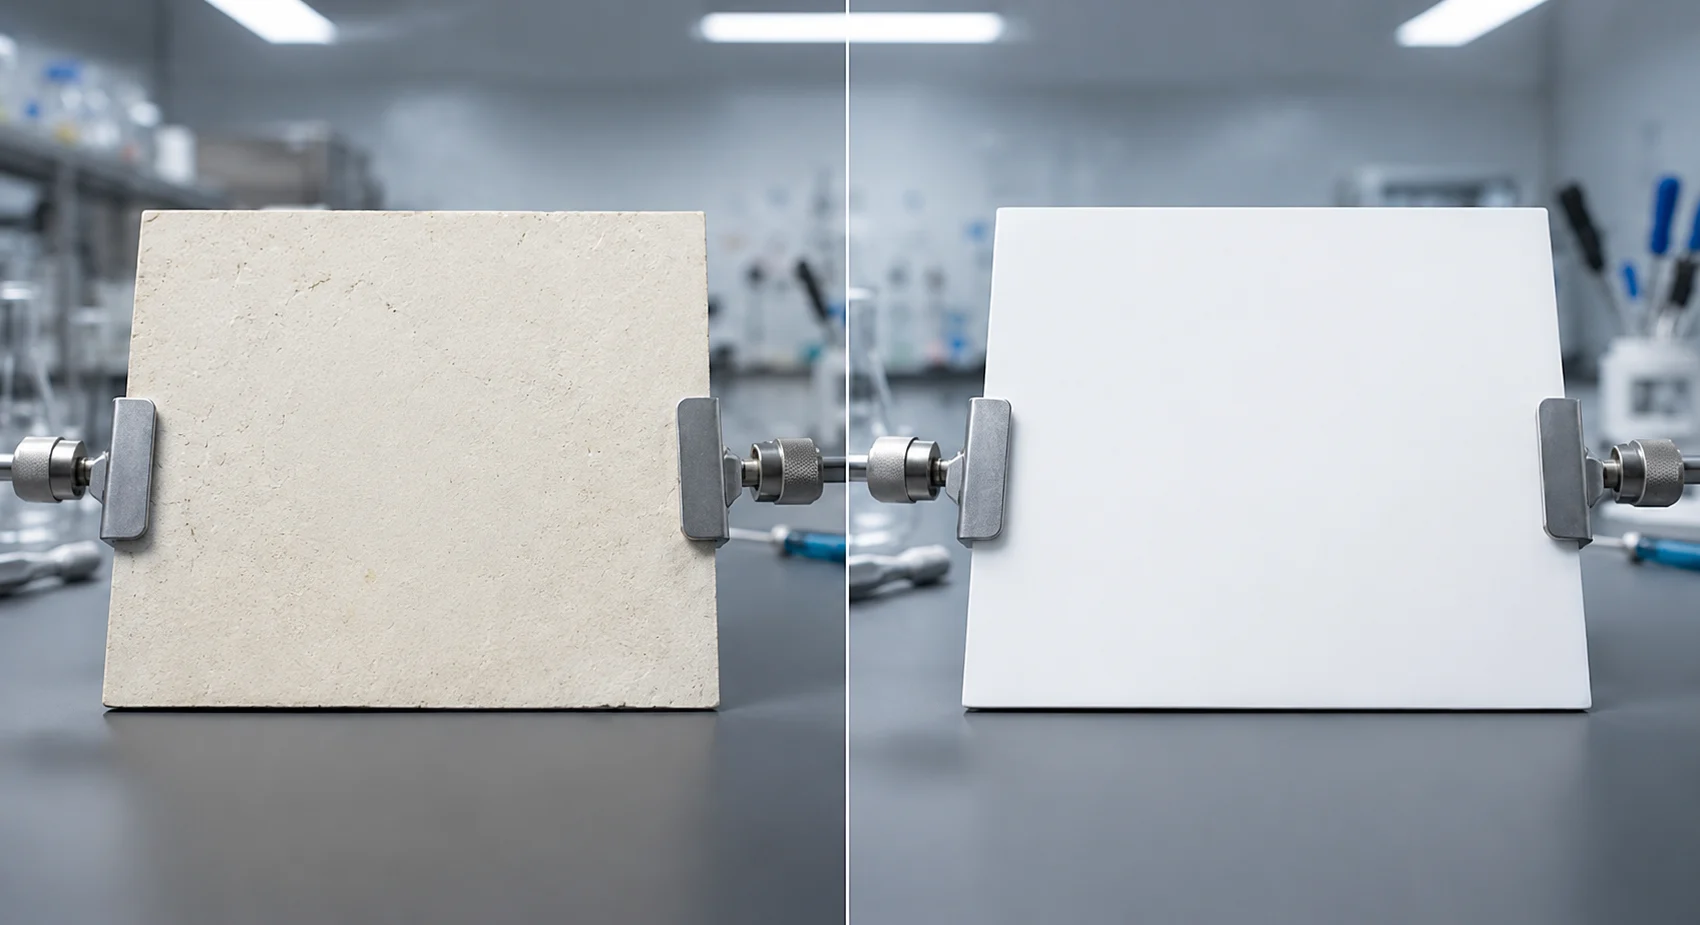
Arkusz PP do użytku zewnętrznego jest oceniany w odniesieniu do rzeczywistych obowiązków projektowych. Wybór sprzętu PP do zastosowań zewnętrznych powinien rozpocząć się od rzeczywistych obowiązków sprzętowych i rysunku. Wybór sprzętu do zastosowań zewnętrznych wymaga bezpośredniego nasłonecznienia, wilgoci, zakresu temperatur, zanieczyszczeń, czyszczenia, wymagań dotyczących wyglądu, układu podpór i szczegółów połączeń. Karta katalogowa rejestruje wartości Delta E*ab-SCI 0,07 i Delta E*ab-SCE 0,08 zgodnie z ASTM G154-23 Cykl 1 dla badanych próbek. Nie ustanawia ona obietnicy trwałości w warunkach zewnętrznych ani nie ma zastosowania do każdej klasy. Zapotrzebowanie na materiał wymaga informacji dotyczących składu chemicznego, temperatury, geometrii, podpór, połączeń i kontroli, które mają zastosowanie do gotowego zespołu. Wewnętrzne dane QEEHUA mogą stanowić podstawę pierwszej dyskusji na temat materiału, ale nie powinny być rozszerzane na obietnicę dla całego gatunku, obliczenia projektowe sprzętu ani zatwierdzenie dla warunków niewymienionych w wykazie. Informacje o projekcie należy przesłać wraz z żądaniem próbki, aby proponowany arkusz, pręt lub profil mógł zostać porównany z rzeczywistym zastosowaniem przed wydaniem materiału.
PP sheet outdoor equipment należy dokonać przeglądu w kontekście udokumentowanych obowiązków projektowych, rysunków, zakresu produkcji, dokumentacji materiałowej i wymagań akceptacyjnych.
Obowiązek projektowy
PP sheet outdoor equipment: project review
Przed oddaniem projektu do użytku porównaj odpowiednie materiały, procesy produkcyjne i kontrolę jakości, korzystając z udokumentowanych wymagań projektu.
Dobór do warunków zewnętrznych wymaga bezpośredniego nasłonecznienia, wilgoci, zakresu temperatur, zanieczyszczeń, czyszczenia, wymagań estetycznych, układu podpór i szczegółów połączeń. W karcie katalogowej podano wartości Delta E*ab-SCI 0,07 i Delta E*ab-SCE 0,08 zgodnie z normą ASTM G154-23 Cykl 1 dla badanych próbek. Nie stanowi ona gwarancji trwałości na zewnątrz ani nie dotyczy każdej klasy.
Użyj Zastosowania przemysłowe QEEHUA strona jako kontekst dla kategorii sprzętu. Ostateczna decyzja wymaga podania informacji o projekcie i nie powinna opierać się na ogólnej etykiecie aplikacji.
Montaż na zewnątrz rozpoczyna się od sporządzenia protokołu montażu. Należy podać kraj lub klimat miejsca, orientację, bezpośrednie nasłonecznienie, cykl suchy i mokry, zakres temperatur, zanieczyszczenia powietrza, sposób czyszczenia oraz wymagania dotyczące wyglądu. Pokrycie dachowe, obudowa zewnętrzna i zacieniony panel urządzenia mogą mieć różną ekspozycję, nawet jeśli są wykonane z tego samego nominalnego materiału arkuszowego.
Karta katalogowa QEEHUA rejestruje wartości Delta E*ab-SCI 0,07 i Delta E*ab-SCE 0,08 po cyklu 1 normy ASTM G154-23 dla badanych próbek. Są to podane wyniki narażenia. Nie określają one lat użytkowania, stałego okresu zachowania koloru ani wyniku dla każdego gatunku i grubości PP.
Rola materialna
Ten Asortyment arkuszy PP QEEHUA jest bazowym punktem odniesienia produktu. Kwestią wyboru jest to, czy proponowany materiał, detale konstrukcyjne i warunki eksploatacji są ze sobą kompatybilne. Panel, połączenie spawane, profil i interfejs wsporczy mogą mieć różne wymagania w tym samym sprzęcie.
Oddziel wstępny etap selekcji materiałów od zatwierdzenia sprzętu. Dzięki temu użyteczna dyskusja w karcie katalogowej nie zostanie pomylona z kalkulacją projektową lub zobowiązaniem produkcyjnym.
Warunki do potwierdzenia
Warunki świadczenia usług
Należy podać wszystkie istotne media, stężenia, temperatury normalne i maksymalne, czas ekspozycji, warunki czyszczenia i warunki destabilizacji. Jeśli projekt nie obejmuje kontaktu z chemikaliami, należy zamiast tego podać środowisko instalacji i temperaturę pracy. Nie należy wnioskować o wydajności na podstawie podobnej substancji chemicznej lub ogólnej nazwy procesu. To samo podejście oparte na warunkach znajduje odzwierciedlenie w ASTM G154.
Geometria i wsparcie
Rejestruj rozpiętości paneli, wysokość cieczy lub obciążenie procesowe, nadciśnienie lub podciśnienie (jeśli dotyczy), podpory, przejścia, zbrojenie, dostęp do spawania i punkty kontrolne. Te dane określają, co wykonawca i inżynier projektu muszą sprawdzić.
Zapytaj właściciela projektu, jaka awaria lub zmiana jest niedopuszczalna. Odpowiedź może dotyczyć koloru, stanu powierzchni, interfejsu funkcjonalnego, dopasowania panelu dostępowego lub szczegółów konstrukcji wsporczej. To wymaganie nadaje przeglądowi technicznemu jasno określony cel. Nie zamieniaj jednego wyniku przyspieszonego starzenia w ogólną gwarancję odporności na warunki zewnętrzne.
Sprzęt do zastosowań zewnętrznych nadal wymaga przeglądu mechanicznego. Należy zarejestrować rozpiętość paneli, odstępy między podparciami, łączniki lub połączenia spawane, dopuszczalny zakres ruchów termicznych, w stosownych przypadkach, przepusty oraz dane dotyczące wiatru lub wibracji dostarczone przez projekt. Opublikowane wyniki rozciągania i zginania to dane z próbek testowych. Nie stanowią one dopuszczalnych parametrów projektowych dla montażu zewnętrznego.
Istotne dane
Poniższa tabela przedstawia zgłoszone dane lub wymagane dane wejściowe projektu wraz z warunkami, które nadają im znaczenie. Nie zastępuje ona podstawy projektowania sprzętu.
| Dane projektu | Zgłoszona wartość lub dane wejściowe | Materiał lub stan | Metoda lub kontrola |
|---|---|---|---|
| Zmiana koloru, SCI | Delta E*ab 0,07 | Próbka testowa po jednym cyklu ekspozycji | ASTM G154-23 Cykl 1 |
| Zmiana koloru, SCE | Delta E*ab 0,08 | Próbka testowa po jednym cyklu ekspozycji | ASTM G154-23 Cykl 1 |
| Wytrzymałość na rozciąganie | 30 MPa | Próbka arkusza PP do testów | ASTM D638-22 |
| Wynik testu zginania | 1870 MPa | Próbka arkusza PP do testów | ASTM D790-25 |
Zakres danych: Wynik starzenia w warunkach atmosferycznych odnosi się do przetestowanych próbek i jednego zgłoszonego cyklu. Nie określa on stałej trwałości na zewnątrz, trwałości koloru ani wydajności w całym gatunku.
Należy wpisać wymóg dotyczący warunków zewnętrznych do protokołu odbioru projektu. Należy podać nazwę zainstalowanej części, ekspozycję na warunki panujące w miejscu instalacji, wygląd lub funkcję, które należy zachować, oraz metodę oceny próbki. Należy również uwzględnić planowaną metodę czyszczenia, jeśli może ona stykać się z odsłoniętą powierzchnią. Zgłoszony wynik G154 można następnie odczytać w kontekście testu. Nie należy go używać jako skrótu do oszacowania okresu użytkowania ani jako ogólnego roszczenia dotyczącego innego gatunku, grubości lub instalacji.
Kontrole produkcyjne
Przed złożeniem zlecenia produkcyjnego należy określić krawędzie cięcia, rodzaj złącza, kolejność, dostęp, urządzenia procesowe i wymagania dotyczące kontroli. W przypadku detalu spawanego z tworzywa termoplastycznego należy uwzględnić odpowiednie parametry. Pręt spawalniczy PP żądanie. W przypadku kanału lub elementu wzmacniającego należy dołączyć rysunek przekroju szczeliny w kształcie litery U z PP oraz wymiary połączenia.
Jakość połączeń i wydajność gotowego urządzenia zależą od procesu montażu. Najbezpieczniejsza specyfikacja to taka, która umożliwia wgląd w rysunek, zakres prac, materiał i stan kontroli podczas tej samej kontroli.
Rysunek wykonawczy powinien przedstawiać krawędzie cięcia, połączenia, styki podpór, detale drenażu, pokrywy i punkty dostępu, które pozostają odsłonięte podczas eksploatacji. Należy uwzględnić punkt kontrolny mający znaczenie dla projektu, taki jak wygląd powierzchni po określonym narażeniu lub dopasowanie na określonym styku. Należy unikać otwartego wniosku o “poziom zewnętrzny” bez podania miejsca i warunków odbioru.
Żądanie próbki
Prześlij rysunek, informacje dotyczące zastosowania sprzętu, substancji chemicznych i temperatury (jeśli ma to zastosowanie), żądane wymiary, metodę produkcji, cel próbki oraz wszelkie wymagania dotyczące testów lub zatwierdzeń. Poproś o próbkę projektu lub prześlij informacje o sprzęcie. Punkt otwarty należy oznaczyć jako otwarty, a nie zastępować go przyjętym stanem typowym.
Przykład powiązanego wyboru można znaleźć w Przewodnik po arkuszach PP QEEHUA dla zbiorników na chemikalia. Wyjaśnia, dlaczego dane dotyczące produktu i obowiązki projektowe należy czytać łącznie.
W przypadku projektu uwzględniającego wygląd, należy określić kolor próbki, powierzchnię, rozmiar, plan ekspozycji i metodę porównania. W przypadku prefabrykowanej części zewnętrznej należy poprosić o podanie szczegółów przedstawiających rozpatrywany element łączący lub podporowy. Omówienie próbki powinno określać, co można zademonstrować, a co nadal wymaga zatwierdzenia przez projekt.
Często zadawane pytania
Jakie informacje są potrzebne do przeglądu sprzętu PP przeznaczonego do użytku na zewnątrz?
Podaj rysunek sprzętu, warunki serwisowania, wymiary, trasę produkcji, ilość oraz wszelkie wymagania dotyczące kontroli lub zatwierdzenia.
Czy pojedyncza wartość z arkusza danych może zatwierdzić cały montaż?
Nie. Wyniki badań materiałowych stanowią dane wejściowe do przeglądu projektu. Ostateczny montaż zależy również od geometrii, obciążeń, podparć, połączeń, warunków eksploatacji i założeń projektowych.
Dlaczego rysunek należy przesłać wraz z zamówieniem na materiały?
Na rysunku pokazano rozpiętości, przejścia, podpory, dostęp do połączeń i interfejsy, których nie można określić wyłącznie na podstawie nazwy materiału lub rozmiaru panelu.
Co powinno zawierać zamówienie na próbkę?
Prześlij obowiązki projektowe, rysunki, żądane materiały lub szczegóły, plan produkcji, cel próbki i wymagania dotyczące akceptacji, aby można było omówić próbkę w kontekście rzeczywistego zastosowania.
Dla PP sheet outdoor equipment, zapisz ostateczne założenia projektu i kontrole akceptacji przed zwolnieniem zakresu produkcji lub zakupu.

