
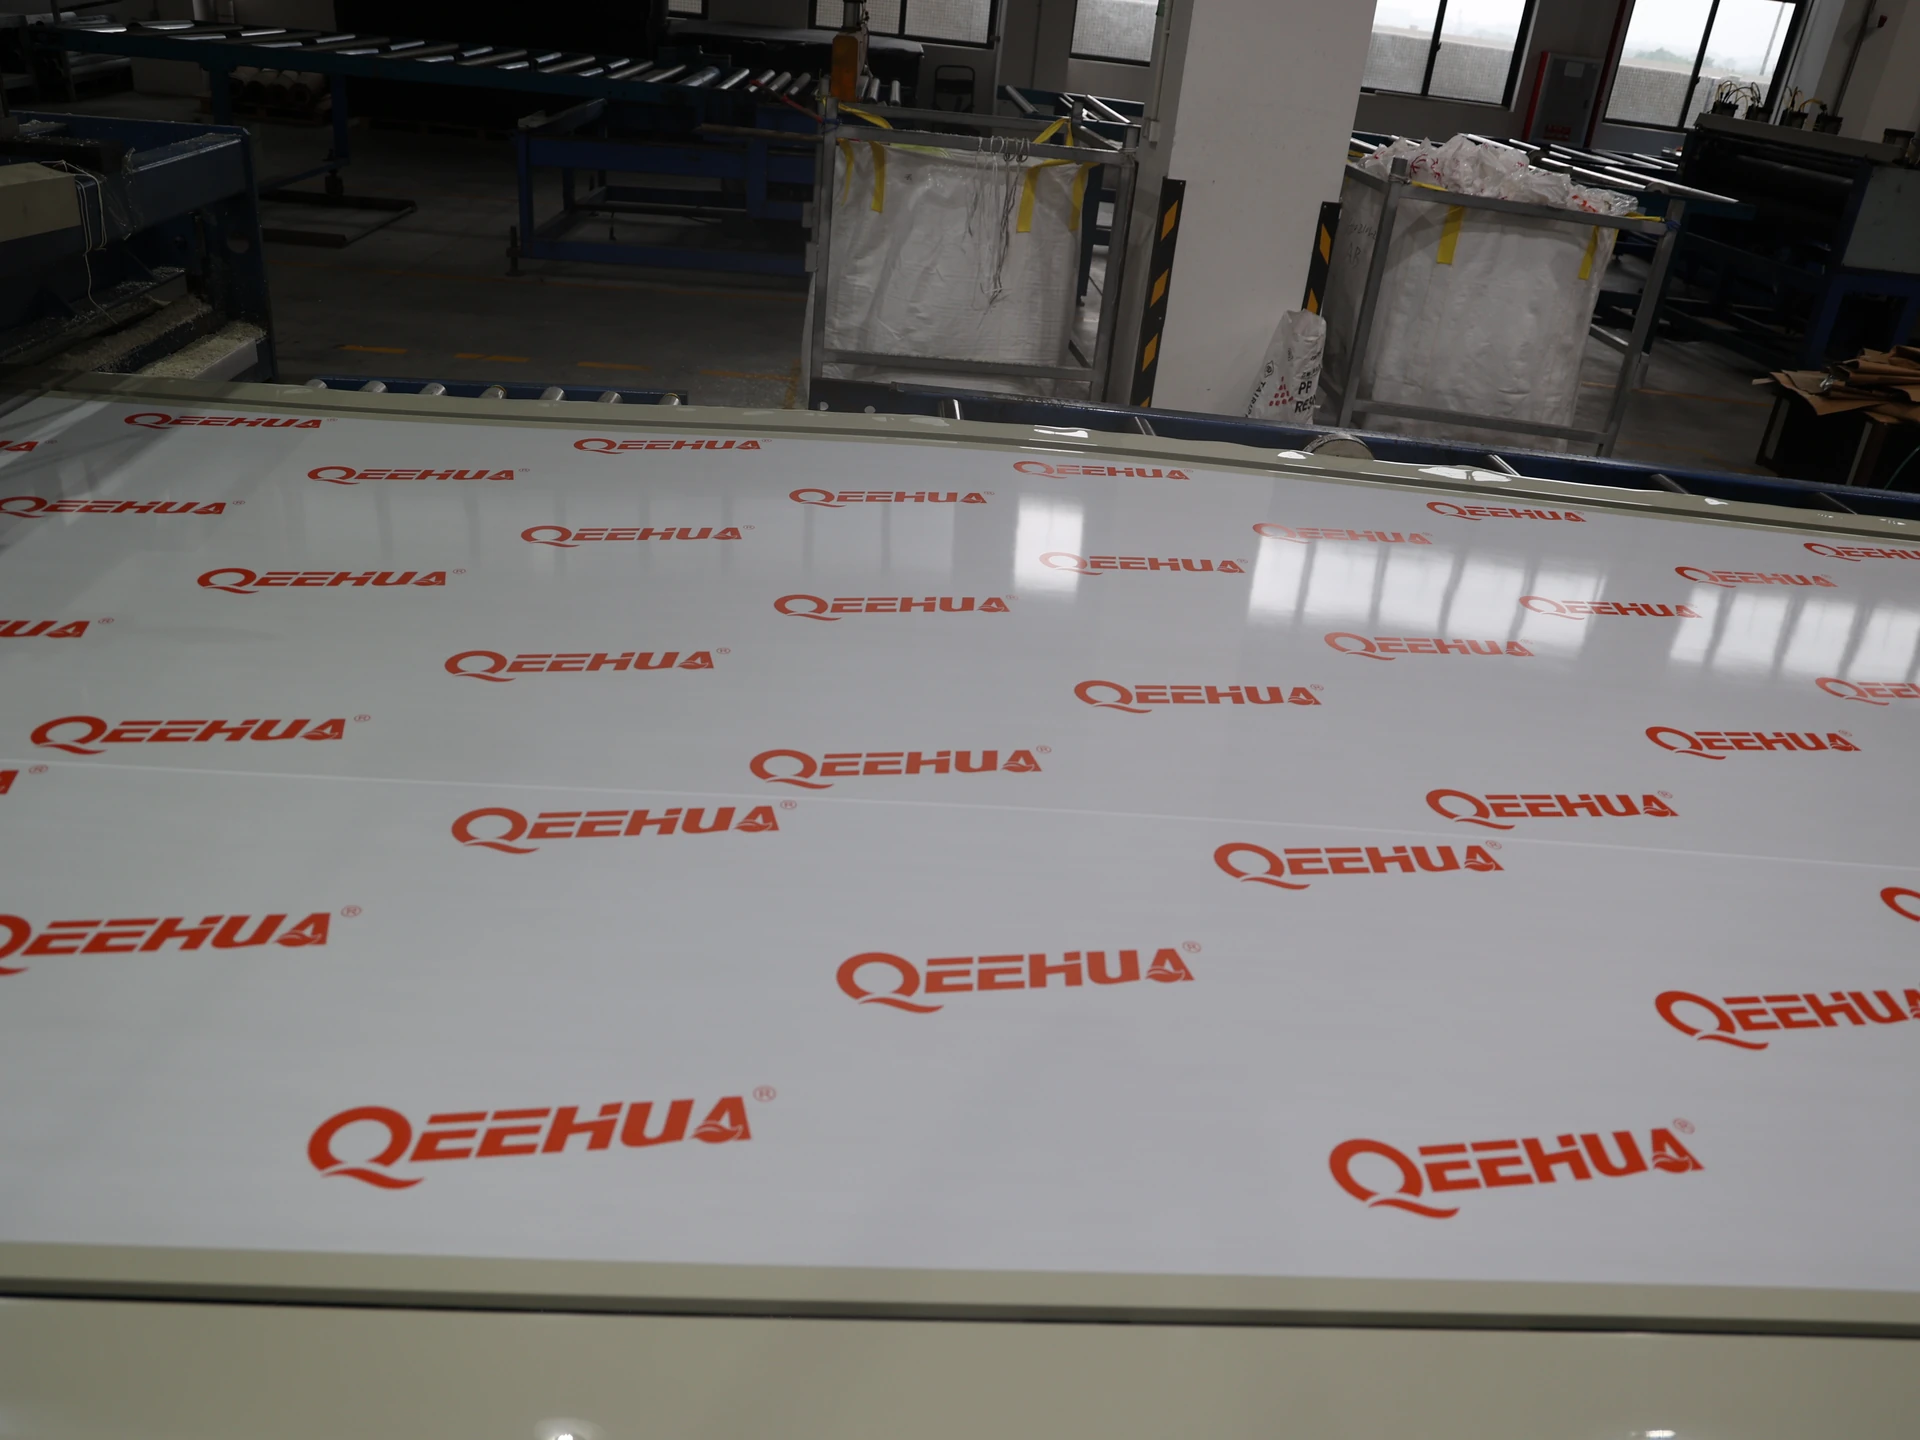
A Cięcie krawędzi arkuszy PP Film daje kupującemu wgląd w etap wykańczania, ale nie można zamówić panelu wyłącznie na podstawie tytułu filmu. Zapytanie powinno określać materiał, grubość, rozmiar arkusza, wymiary cięcia, wersję rysunku, wymagania dotyczące krawędzi lub obróbki oraz warunki pracy gotowego elementu. Jeśli panel będzie spawany, montowany na ramie lub używany w urządzeniach chemicznych, należy również uwzględnić te szczegóły. Wbudowany klip QEEHUA stanowi wizualne odniesienie do produkcji. Nie publikuje on uniwersalnej tolerancji cięcia, limitu zadziorów, metody obróbki ani normy akceptacji. Przed oddaniem projektu do użytku należy potwierdzić te punkty.
Cięcie krawędzi arkuszy PP należy dokonać przeglądu w kontekście udokumentowanych obowiązków projektowych, rysunków, zakresu produkcji, dokumentacji materiałowej i wymagań akceptacyjnych.
Kontekst projektu
PP sheet edge cutting: project review
Przed oddaniem projektu do użytku porównaj odpowiednie materiały, procesy produkcyjne i kontrolę jakości, korzystając z udokumentowanych wymagań projektu.
Wymagania dotyczące cięcia powinny być powiązane z kolejną operacją panelu. Krawędź, która będzie ukryta wewnątrz ramy, różni się od krawędzi, która będzie spawana, uszczelniana, odsłonięta lub używana jako powierzchnia styku. Należy określić funkcję części i cechę rysunku, aby można było porównać zamówienie z rzeczywistą trasą produkcji.
Kupujący powinien również odnotować, w jaki sposób element będzie podtrzymywany i obsługiwany po docięciu. Duże panele mogą mieć ograniczenia związane z transportem, przechowywaniem, podnoszeniem lub montażem, które nie są widoczne na krótkim klipsie do przycinania. Są to warunki projektu, a nie domyślne właściwości płyty PP.
Aby zapoznać się z kontekstem zastosowania, zapoznaj się z QEEHUA zastosowania przemysłowe i dopasować zapytanie do nazwanego komponentu, a nie do ogólnej etykiety materiału.
Odniesienie wideo
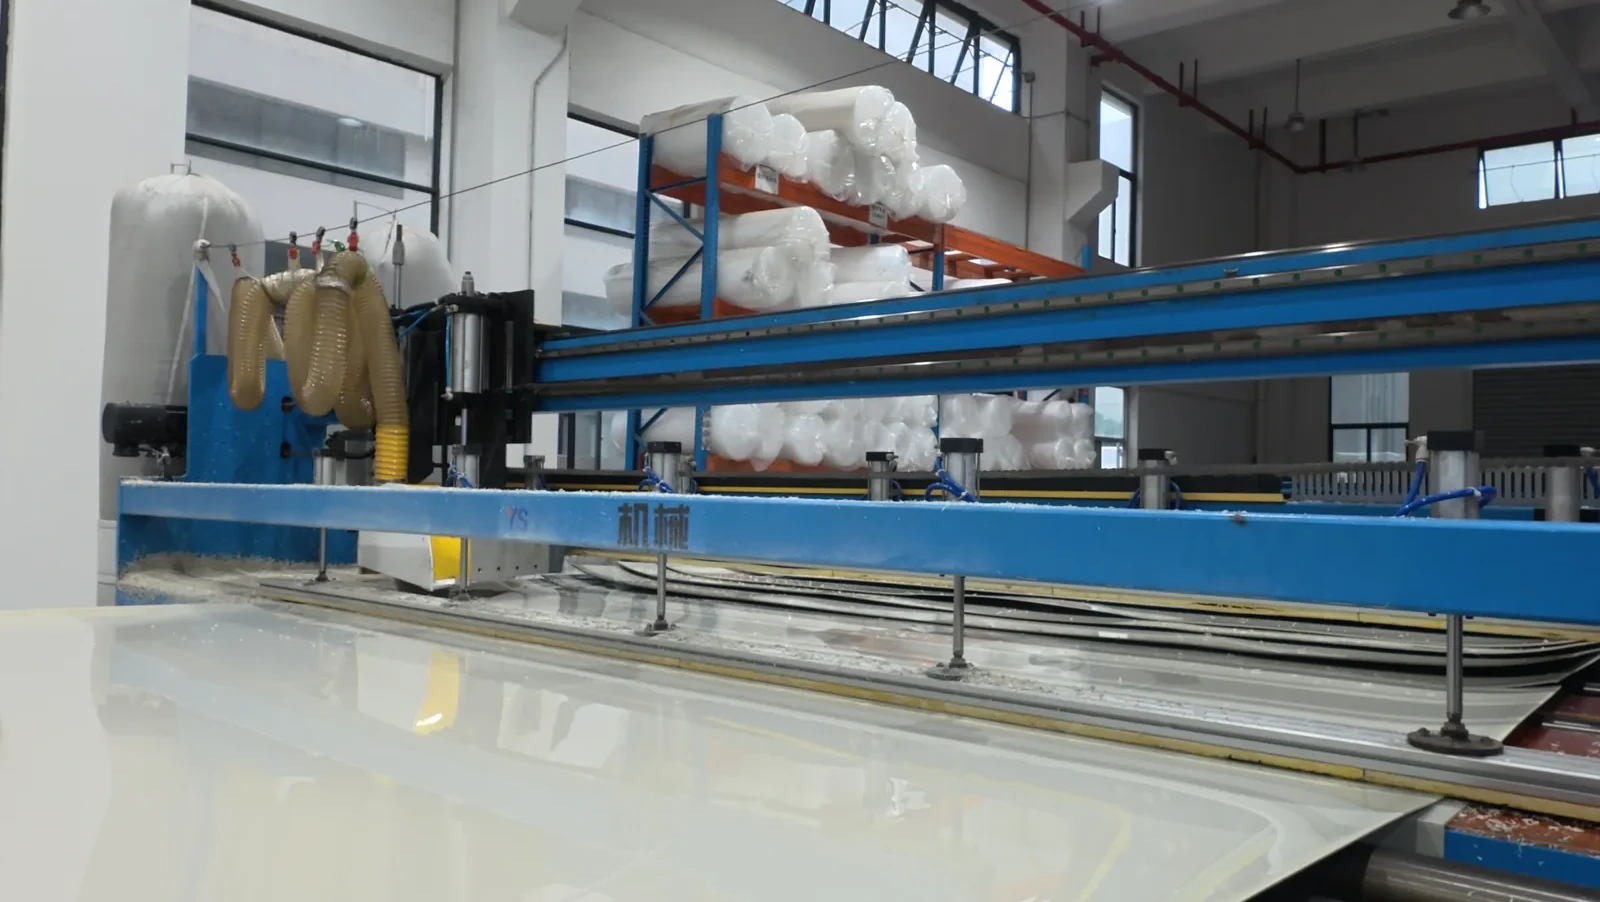
Wbudowany film QEEHUA przedstawia precyzyjny proces cięcia krawędzi. Został on zamieszczony tutaj, aby ukonkretnić dyskusję na temat produkcji zawartą w artykule. Nie zastępuje on rysunku, listy cięć ani wymogu kontroli projektu.
Przydatne zapytanie o krawędź cięcia zawiera nazwę panelu, jego wymiary, krawędź, która ma znaczenie, kolejną operację obróbki oraz pytanie dotyczące akceptacji. Jeśli kupujący potrzebuje próbki, próbka powinna zawierać odpowiednią krawędź lub obróbkę mechaniczną, a nie niepowiązany płaski odprysk.
Odniesienie do filmu: PP Sheet Cutting Process: Precision Edge Cutting | QEEHUA. It illustrates precision edge cutting; confirm the required edge dimensions, finish, and inspection criteria for the actual part.
Kontrole materiałów
W karcie katalogowej podano gęstość, wytrzymałość na rozciąganie, udarność z karbem oraz temperaturę ugięcia pod obciążeniem dla badanych próbek arkuszy PP. Podane wartości nie definiują specyfikacji jakości krawędzi ani zachowania się płyty po cięciu. Końcowy efekt nadal zależy od wybranego materiału, geometrii, sposobu obróbki, metody obróbki i warunków projektu.
Zacznij od Asortyment arkuszy PP QEEHUA, a następnie porównaj zapytanie z warunkami pracy i rysunkiem. W przypadku sprzętu do pracy z chemikaliami, przewodnik po wyborze zbiornika na chemikalia wyjaśnia, dlaczego medium, stężenie, temperatura, obciążenie i geometria muszą zostać uwzględnione w przeglądzie.
Dane projektu
Poniższe wartości przedstawiono jako zwarte odniesienie do dyskusji dotyczącej przeglądu materiałów. Pozostają one powiązane z badaną próbką i metodą. Nie są to wartości do kopiowania do obliczeń gotowego urządzenia.
| Nieruchomość | Wartość zgłoszona | Próbka i stan | Metoda |
|---|---|---|---|
| Gęstość | 912 kg/m³ | Przykładowa karta danych PP QEEHUA; nie podano stopnia kondycjonowania ani jakości produkcji | ASTM D792-20 |
| Wytrzymałość na rozciąganie | 30 MPa | Przykładowa karta danych PP QEEHUA; nie podano stopnia kondycjonowania ani jakości produkcji | ASTM D638-22 |
| Test zginania | 1870 MPa | Przykładowa karta danych PP QEEHUA; nie podano stopnia kondycjonowania ani jakości produkcji | ASTM D790-25 |
| Temperatura ugięcia pod obciążeniem | 137,0 °C | Przykładowa karta danych PP QEEHUA; nie podano stopnia kondycjonowania ani jakości produkcji | ASTM D648-18 |
Są to wartości podane dla próbki z arkusza danych. Nie określają one specyfikacji gatunku nadającego się do sprzedaży, tolerancji produkcyjnej ani projektu gotowego urządzenia. Należy potwierdzić gatunek, grubość, rysunek, medium procesowe i warunki pracy dla danego projektu.
Źródła i ograniczenia: Osadzony film z procesu QEEHUA pokazuje scenę produkcyjną omawianą tutaj. Temperatura odniesienia ISO 1 dla wymiarów I Systemy zarządzania pomiarami ISO 10012 Należy podać opublikowaną metodę lub kontekst pomiaru. Tabela nadal identyfikuje metody ASTM użyte dla zgłoszonej próbki QEEHUA. Żadne ze źródeł zewnętrznych nie konwertuje wartości z przetestowanej próbki na specyfikację zamówienia; należy potwierdzić wymagania projektu przed jego wydaniem.
Przed wydaniem produktu należy porównać arkusz danych z rzeczywistym zamówieniem, wiersz po wierszu. Sprawdź proponowany produkt, klasę lub wymaganą funkcję, grubość, wymiary panelu, kolor (jeśli dotyczy), obciążenie procesu, wersję rysunku i przeznaczenie próbki. Numer, który nie jest powiązany z nazwanym komponentem i stanem, nie może przesądzić o decyzji projektowej.
Jeśli projekt wymaga możliwości wykraczającej poza zatwierdzony rekord danych, należy jasno określić to wymaganie. Może to obejmować klasę funkcjonalności, zatwierdzenie zastosowania, specjalny docelowy poziom wytrzymałości, tolerancję lub test produkcyjny. QEEHUA może wówczas potwierdzić, jakie informacje są dostępne, zamiast pozwalać, aby ogólny obraz wideo lub wartość z przetestowanej próbki sugerowały więcej niż dowodzą.
Kontrole fabryczne
Sporządź listę cięć zgodnie z wersją rysunku. Uwzględnij długość, szerokość, grubość, ilość, znaki identyfikacyjne tam, gdzie są potrzebne, oraz wszelkie nawiercenia lub obróbkę mechaniczną. Jeśli pomiar jest kluczowy dla dopasowania, podaj punkt odniesienia i metodę pomiaru. Pozwoli to uniknąć ogólnego zapotrzebowania na precyzyjnie docięty panel bez użytecznej podstawy akceptacji.
W przypadku urządzeń prefabrykowanych, należy zachować wymóg dotyczący krawędzi, powiązany z zespołem. Należy określić, czy będzie on spawany, uszczelniany, zaciskany, wystawiany na działanie wymienionego medium, czy montowany w ramie nośnej. Próbka arkusza PP może pomóc w próbie obróbki, ale nie stanowi dowodu dla całego zespołu, chyba że zostanie przedstawiony jego szczegół.
Limity wideo
Film produkcyjny może przedstawiać etap procesu, ale nie pokazuje wszystkich gatunków materiałów, punktów kontroli ani wymagań zamówienia. Nigdy nie należy go wykorzystywać do wnioskowania o stałym czasie realizacji, tolerancji uniwersalnej, certyfikacji, wydajności funkcjonalnej ani projekcie gotowego urządzenia.
Wydanie rekordu
Zachowaj prostotę i możliwość śledzenia dokumentacji wydania. Powinna ona określać komponent klienta, wersję rysunku, proponowaną blachę, wymiary, stan kontrolujący przegląd, żądane wykonanie, cel próbki oraz stronę zatwierdzającą wynik. W przypadku zmiany jednego z tych elementów, przegląd powinien zostać ponownie otwarty dla tego zmienionego elementu.
Ten zapis oddziela również dyskusję techniczną od założeń komercyjnych. Obraz produkcyjny, nagranie wideo procesu, arkusz kalkulacyjny i rysunek kompletnego sprzętu mają różne cele. Należy dołączyć każdy element do pytania, na które może odpowiedzieć, a następnie zarejestrować wszelkie wymagania, które nadal wymagają potwierdzenia w kontekście konkretnego projektu.
Żądanie próbki
Prześlij rysunek przekroju i zidentyfikuj krawędź lub cechę, którą ma przedstawiać próbka. Dodaj planowany etap produkcji i metodę kontroli, aby można było ocenić próbkę pod kątem właściwego celu. Zobacz przewodnik po prośbie o próbkę arkusza PP aby uzyskać listę kontrolną projektu, wyślij rysunek i zamów próbkę projektu.
Często zadawane pytania
Czy film o cięciu krawędzi definiuje tolerancję cięcia?
Nie. Projekt musi określać wszelkie tolerancje, dane odniesienia, metodę pomiaru i wymagania akceptacyjne.
Co powinna zawierać lista cięć arkuszy PP?
Należy uwzględnić wersję rysunku, wymiary paneli, grubość, ilość, wymagania identyfikacyjne oraz wszelkie wywiercone lub obrobione elementy.
Czy płaski odcięty element może być potwierdzeniem wymogu stosowania krawędzi spawanych?
Nie. Należy użyć reprezentatywnego szczegółu ciętego lub spawanego, gdy decyzja projektowa dotyczy wykończonego połączenia lub krawędzi.
Dlaczego należy podać kolejny etap produkcji?
Następny krok pokazuje, czy krawędź będzie spawana, uszczelniona, obrabiana maszynowo, odsłonięta czy dopasowana, co ma wpływ na ocenę.
Dla Cięcie krawędzi arkuszy PP, zapisz ostateczne założenia projektu i kontrole akceptacji przed zwolnieniem zakresu produkcji lub zakupu.

