
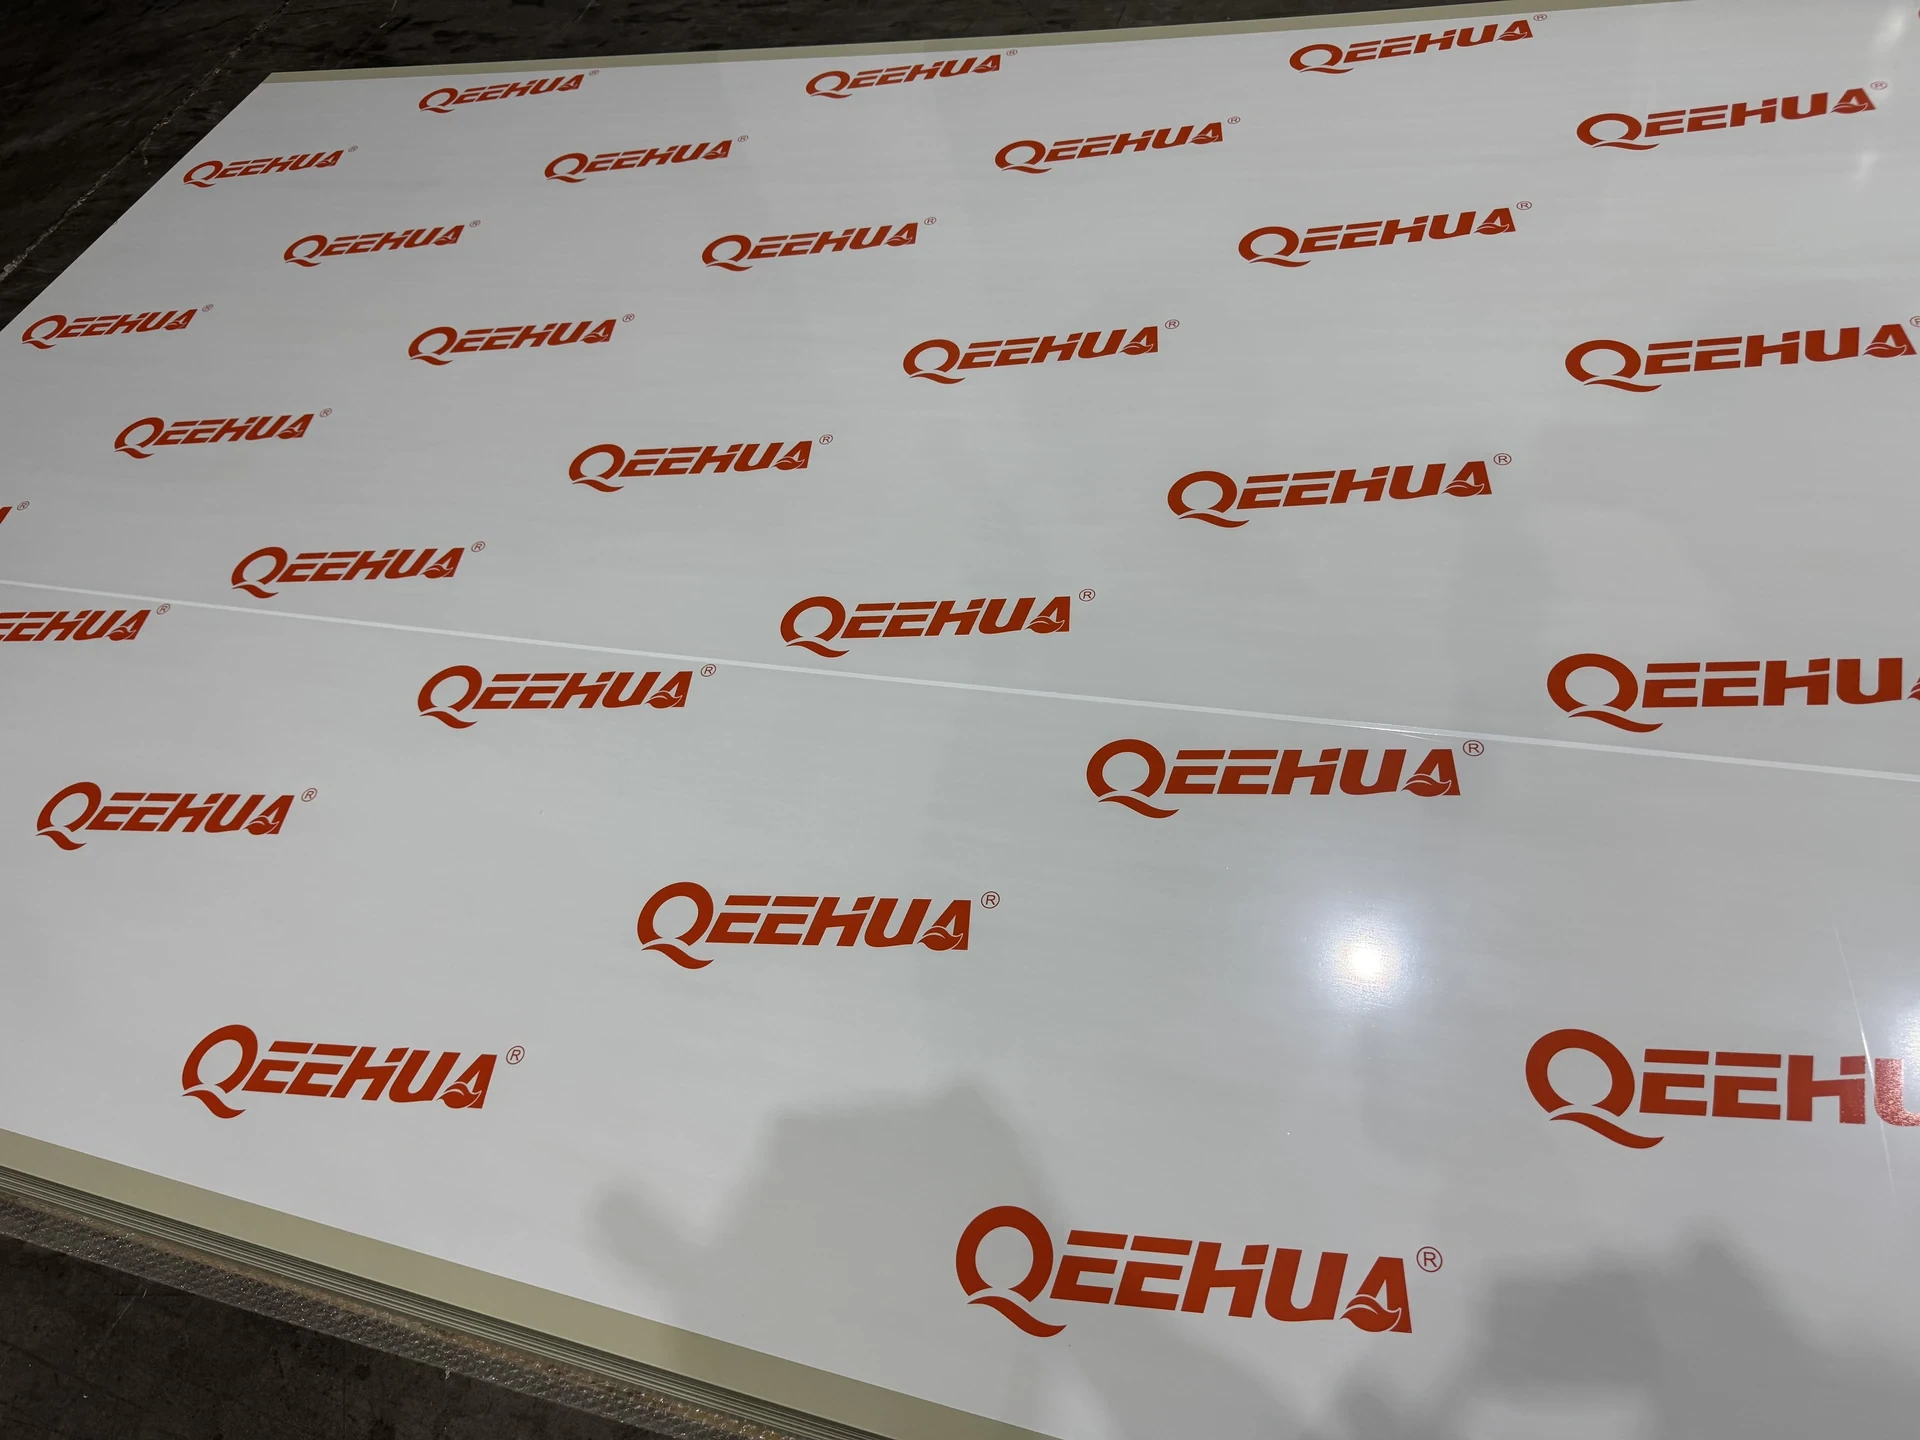
A Kalandrowanie arkuszy PP Film może pomóc kupującemu omówić oczekiwania dotyczące grubości i powierzchni, bez przekształcania krótkiego klipu w specyfikację produktu. Pisemne zapytanie ofertowe musi nadal określać wymaganą grubość arkusza, wymiary, stan powierzchni, funkcję komponentu i zakres projektu. Powinno również zawierać wszelkie szczegóły dotyczące cięcia, obróbki, spawania lub kontroli. Osadzony film QEEHUA przedstawia etap kalandrowania jako punkt odniesienia produkcyjnego. Nie publikuje on uniwersalnej tolerancji, klasyfikacji powierzchni ani zatwierdzenia dla każdego arkusza PP. Użyj zdefiniowanej próbki i przeglądu rysunków, aby potwierdzić wymagania projektu.
Kalandrowanie arkuszy PP należy dokonać przeglądu w kontekście udokumentowanych obowiązków projektowych, rysunków, zakresu produkcji, dokumentacji materiałowej i wymagań akceptacyjnych.
Kontekst projektu
PP sheet calendering: project review
Przed oddaniem projektu do użytku porównaj odpowiednie materiały, procesy produkcyjne i kontrolę jakości, korzystając z udokumentowanych wymagań projektu.
Powierzchnia i grubość nie są niezależnymi terminami zakupu. Panel używany jako widoczna osłona może wymagać innego przykładowego pytania niż panel, który będzie obrabiany mechanicznie, spawany lub instalowany za innym elementem. Podaj nazwę gotowego elementu i wyjaśnij, jak powierzchnia lub wymiar wpływają na jego zastosowanie.
Projekt powinien również określać warunki pracy, które mogą mieć wpływ na gotowy montaż. W stosownych przypadkach należy uwzględnić kontakt z substancjami chemicznymi, czyszczenie, temperaturę, obciążenie, punkty podparcia i ekspozycję. Zapobiega to pomyleniu wizualnej dyskusji o produkcji z zatwierdzeniem doboru materiałów.
Aby zapoznać się z kontekstem zastosowania, zapoznaj się z QEEHUA zastosowania przemysłowe i dopasować zapytanie do nazwanego komponentu, a nie do ogólnej etykiety materiału.
Odniesienie wideo
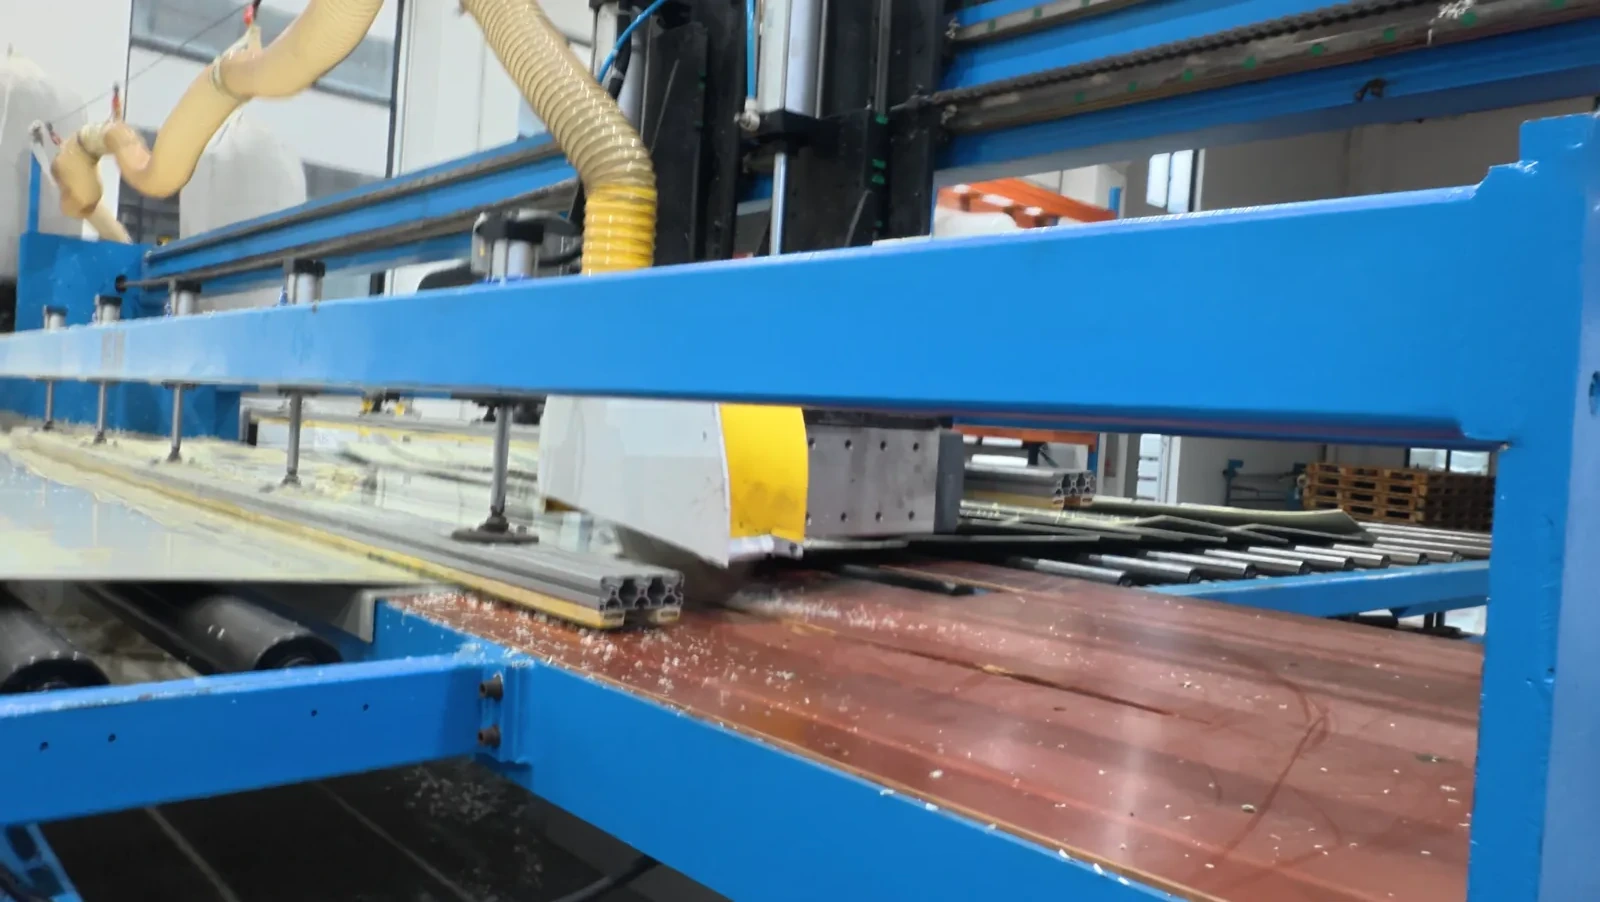
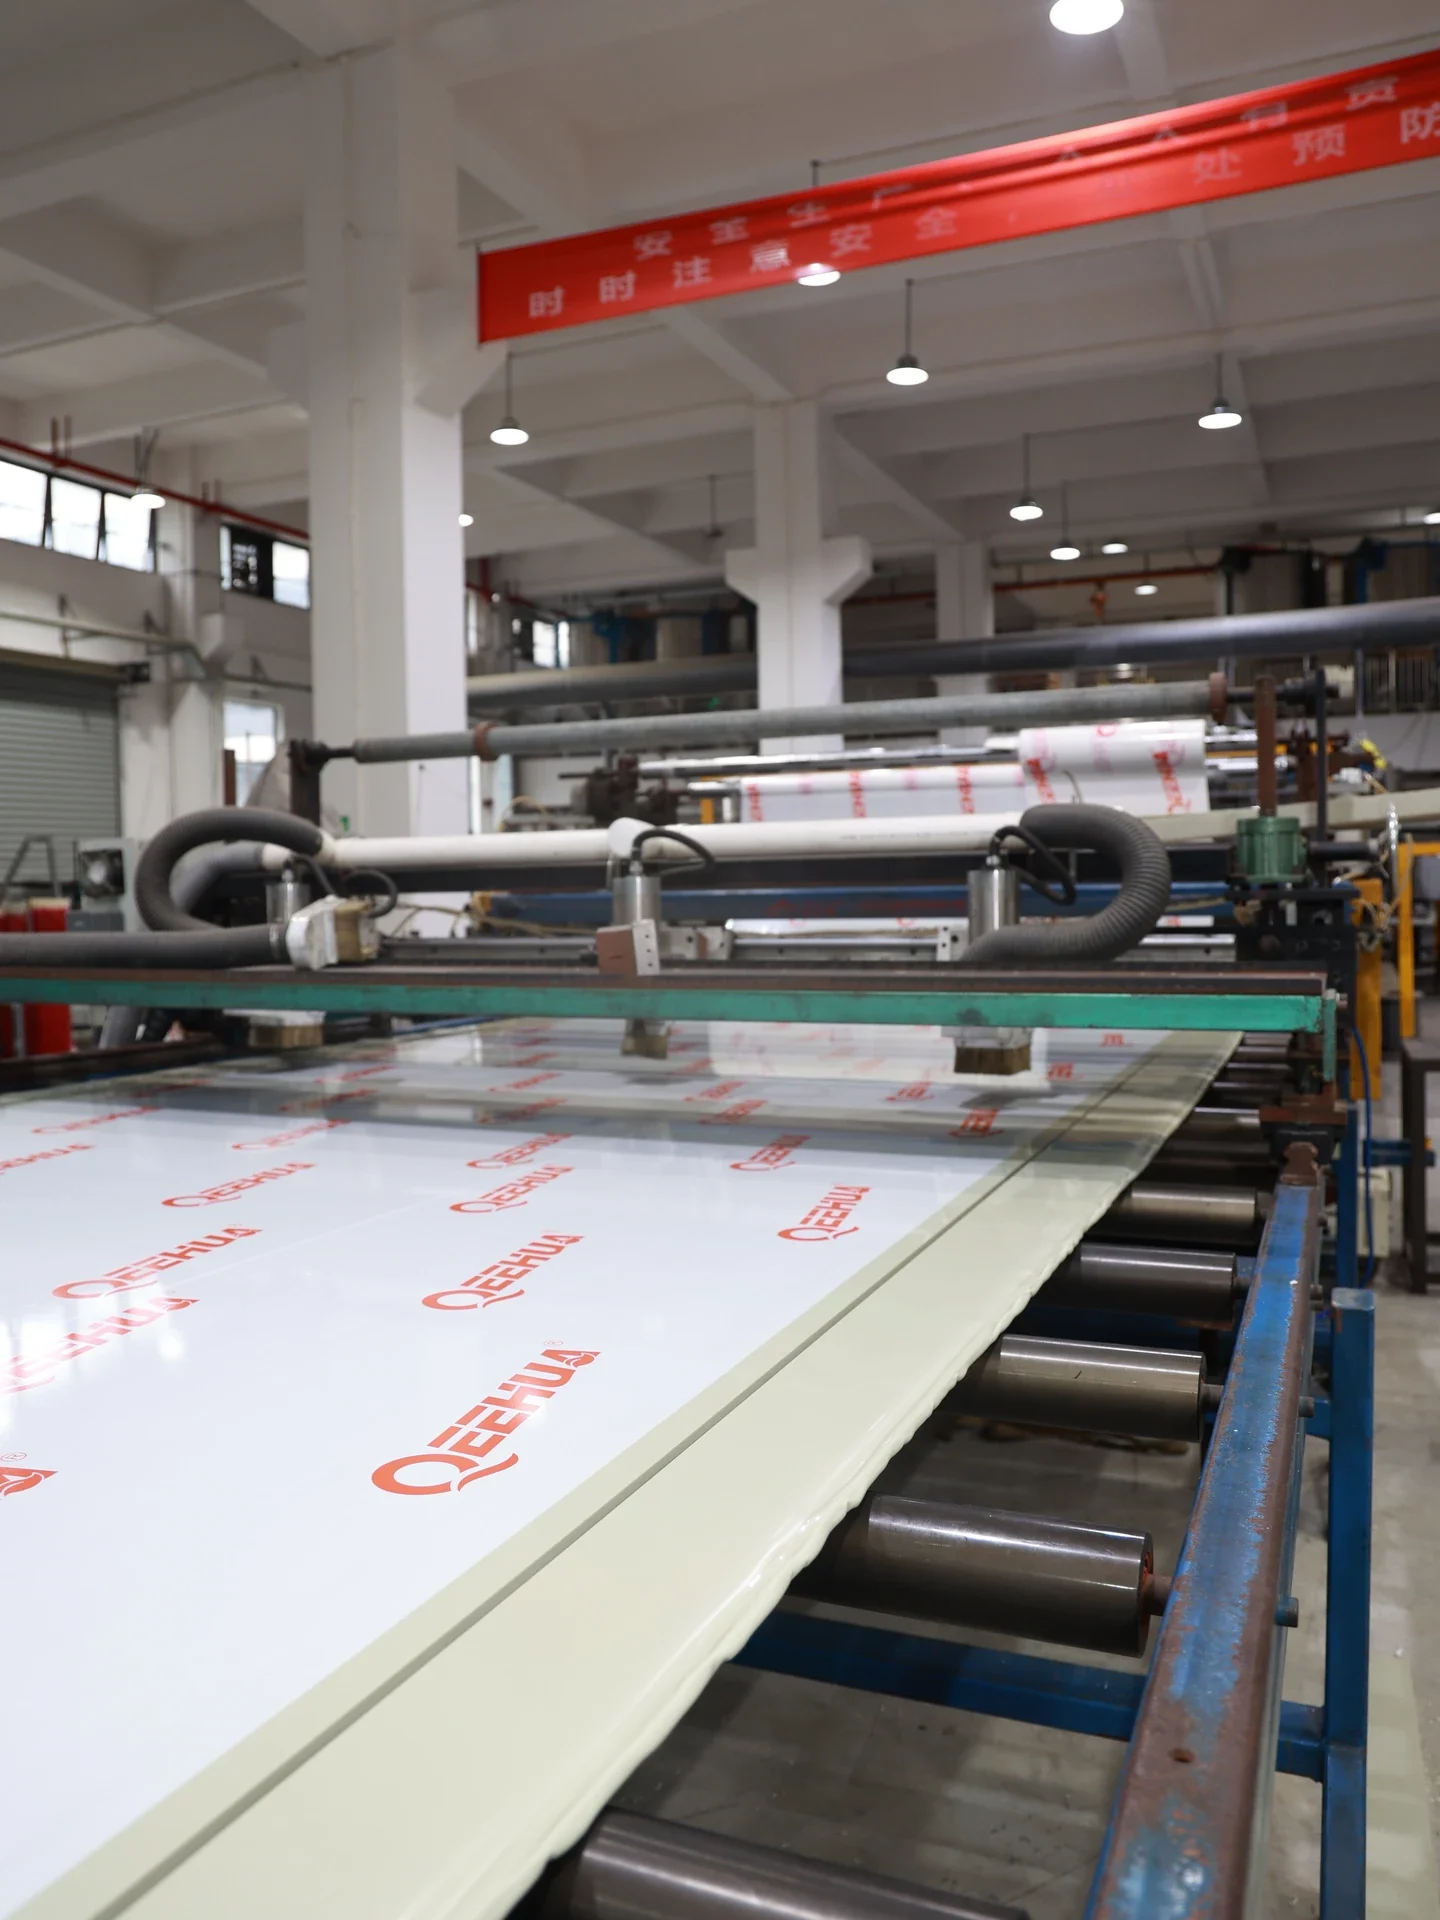
Film QEEHUA przedstawia etap kalandrowania opisany jako kontrola grubości i powierzchni. Jest on przydatny dla czytelników, którzy chcą zapoznać się z tematem produkcji poruszonym w artykule. Nie zawiera on pełnego planu kontroli ani wyniku akceptacji dla konkretnego projektu.
W celu weryfikacji zamówienia, określ, co próbka musi wykazać. Może to być wizualne porównanie powierzchni, kontrola wymiarów w wyznaczonym punkcie, próba obróbki lub dopasowanie do gotowej części. Cel ten należy opisać na piśmie wraz z poprawionym rysunkiem i proponowanym materiałem.
Odniesienie do filmu: PP Sheet Calendering: Thickness and Surface Control | QEEHUA. It illustrates thickness and surface-control context; confirm the applicable tolerance, surface requirement, and inspection method for the order.
Kontrole materiałów
Karta katalogowa QEEHUA podaje gęstość, wytrzymałość na zginanie, wytrzymałość na rozciąganie i wydłużenie przy zerwaniu dla badanej próbki blachy. Wartości te powinny być zgodne z metodami badawczymi i ograniczeniami próbki. Nie publikują one wymagań dotyczących powierzchni, tolerancji grubości ani stwierdzenia, że każdy gatunek komercyjny da taki sam wynik.
Zacznij od Asortyment arkuszy PP QEEHUA, a następnie porównaj zapytanie z warunkami pracy i rysunkiem. W przypadku sprzętu do pracy z chemikaliami, przewodnik po wyborze zbiornika na chemikalia wyjaśnia, dlaczego medium, stężenie, temperatura, obciążenie i geometria muszą zostać uwzględnione w przeglądzie.
Dane projektu
Poniższe wartości przedstawiono jako zwarte odniesienie do dyskusji dotyczącej przeglądu materiałów. Pozostają one powiązane z badaną próbką i metodą. Nie są to wartości do kopiowania do obliczeń gotowego urządzenia.
| Nieruchomość | Wartość zgłoszona | Próbka i stan | Metoda |
|---|---|---|---|
| Gęstość | 912 kg/m³ | Przykładowa karta danych PP QEEHUA; nie podano stopnia kondycjonowania ani jakości produkcji | ASTM D792-20 |
| Test zginania | 1870 MPa | Przykładowa karta danych PP QEEHUA; nie podano stopnia kondycjonowania ani jakości produkcji | ASTM D790-25 |
| Wytrzymałość na rozciąganie | 30 MPa | Przykładowa karta danych PP QEEHUA; nie podano stopnia kondycjonowania ani jakości produkcji | ASTM D638-22 |
| Wydłużenie przy zerwaniu | 37% | Przykładowa karta danych PP QEEHUA; nie podano stopnia kondycjonowania ani jakości produkcji | ASTM D638-22 |
Są to wartości podane dla próbki z arkusza danych. Nie określają one specyfikacji gatunku nadającego się do sprzedaży, tolerancji produkcyjnej ani projektu gotowego urządzenia. Należy potwierdzić gatunek, grubość, rysunek, medium procesowe i warunki pracy dla danego projektu.
Źródła i ograniczenia: Osadzony film z procesu QEEHUA pokazuje scenę produkcyjną omawianą tutaj. ISO 75-1 ugięcie pod obciążeniem I Temperatura odniesienia ISO 1 dla wymiarów Należy podać opublikowaną metodę lub kontekst pomiaru. Tabela nadal identyfikuje metody ASTM użyte dla zgłoszonej próbki QEEHUA. Żadne ze źródeł zewnętrznych nie konwertuje wartości z przetestowanej próbki na specyfikację zamówienia; należy potwierdzić wymagania projektu przed jego wydaniem.
Przed wydaniem produktu należy porównać arkusz danych z rzeczywistym zamówieniem, wiersz po wierszu. Sprawdź proponowany produkt, klasę lub wymaganą funkcję, grubość, wymiary panelu, kolor (jeśli dotyczy), obciążenie procesu, wersję rysunku i przeznaczenie próbki. Numer, który nie jest powiązany z nazwanym komponentem i stanem, nie może przesądzić o decyzji projektowej.
Jeśli projekt wymaga możliwości wykraczającej poza zatwierdzony rekord danych, należy jasno określić to wymaganie. Może to obejmować klasę funkcjonalności, zatwierdzenie zastosowania, specjalny docelowy poziom wytrzymałości, tolerancję lub test produkcyjny. QEEHUA może wówczas potwierdzić, jakie informacje są dostępne, zamiast pozwalać, aby ogólny obraz wideo lub wartość z przetestowanej próbki sugerowały więcej niż dowodzą.
Kontrole fabryczne
Referencje produkcyjne powinny prowadzić do bardziej precyzyjnego zapytania, a nie do szerszego roszczenia. Należy określić format arkusza, kolor, żądany stan powierzchni, sposób cięcia lub obróbki oraz punkt, który będzie kontrolowany. Jeśli kupujący potrzebuje zmierzonej tolerancji, należy określić cechę, jednostki i metodę akceptacji w dokumentacji zamówienia.
W przypadku panelu urządzenia należy również sprawdzić krok po kroku, jaki należy wykonać po dostarczeniu arkusza. Spoina, kołnierz, otwór, szyna nośna lub wzmocnienie mogą zmienić wymagania dotyczące panelu. Prześlij odpowiedni rysunek wraz z zapotrzebowaniem na materiały, aby zespół produkcyjny mógł określić ograniczenia próbki.
Limity wideo
Film produkcyjny może przedstawiać etap procesu, ale nie pokazuje wszystkich gatunków materiałów, punktów kontroli ani wymagań zamówienia. Nigdy nie należy go wykorzystywać do wnioskowania o stałym czasie realizacji, tolerancji uniwersalnej, certyfikacji, wydajności funkcjonalnej ani projekcie gotowego urządzenia.
Wydanie rekordu
Zachowaj prostotę i możliwość śledzenia dokumentacji wydania. Powinna ona określać komponent klienta, wersję rysunku, proponowaną blachę, wymiary, stan kontrolujący przegląd, żądane wykonanie, cel próbki oraz stronę zatwierdzającą wynik. W przypadku zmiany jednego z tych elementów, przegląd powinien zostać ponownie otwarty dla tego zmienionego elementu.
Ten zapis oddziela również dyskusję techniczną od założeń komercyjnych. Obraz produkcyjny, nagranie wideo procesu, arkusz kalkulacyjny i rysunek kompletnego sprzętu mają różne cele. Należy dołączyć każdy element do pytania, na które może odpowiedzieć, a następnie zarejestrować wszelkie wymagania, które nadal wymagają potwierdzenia w kontekście konkretnego projektu.
Żądanie próbki
W celu przeprowadzenia przeglądu powierzchni należy podać wymagany kolor, wykończenie, rozmiar próbki i metodę porównania. W przypadku części prefabrykowanej należy poprosić o arkusz lub szczegół dotyczący połączenia, obróbki lub dopasowania. Zobacz przewodnik po prośbie o próbkę arkusza PP aby uzyskać listę kontrolną projektu, wyślij rysunek i zamów próbkę projektu.
Często zadawane pytania
Czy film prezentujący kalandrowanie gwarantuje wykończenie powierzchni?
Nie. Film jest materiałem referencyjnym. Proszę potwierdzić wymagany stan powierzchni i metodę odbioru dla konkretnego zamówienia.
Czy na podstawie filmu mogę poprosić o tolerancję grubości?
Nie. W dokumentacji projektu lub zamówienia należy podać wymaganą tolerancję, punkt pomiarowy i uzgodnioną podstawę.
Co udowadnia tabela danych zawarta w karcie PP?
Raportuje wartości dla badanej próbki przy zastosowaniu określonych metod. Nie definiuje jednak wszystkich wymagań dotyczących jakości handlowej ani gotowych paneli.
Jaka próbka nadaje się do panelu widocznego?
Zamów reprezentatywną próbkę arkusza o wymaganym kolorze, powierzchni, rozmiarze i wizualnej metodzie porównawczej.
Dla Kalandrowanie arkuszy PP, zapisz ostateczne założenia projektu i kontrole akceptacji przed zwolnieniem zakresu produkcji lub zakupu.

