
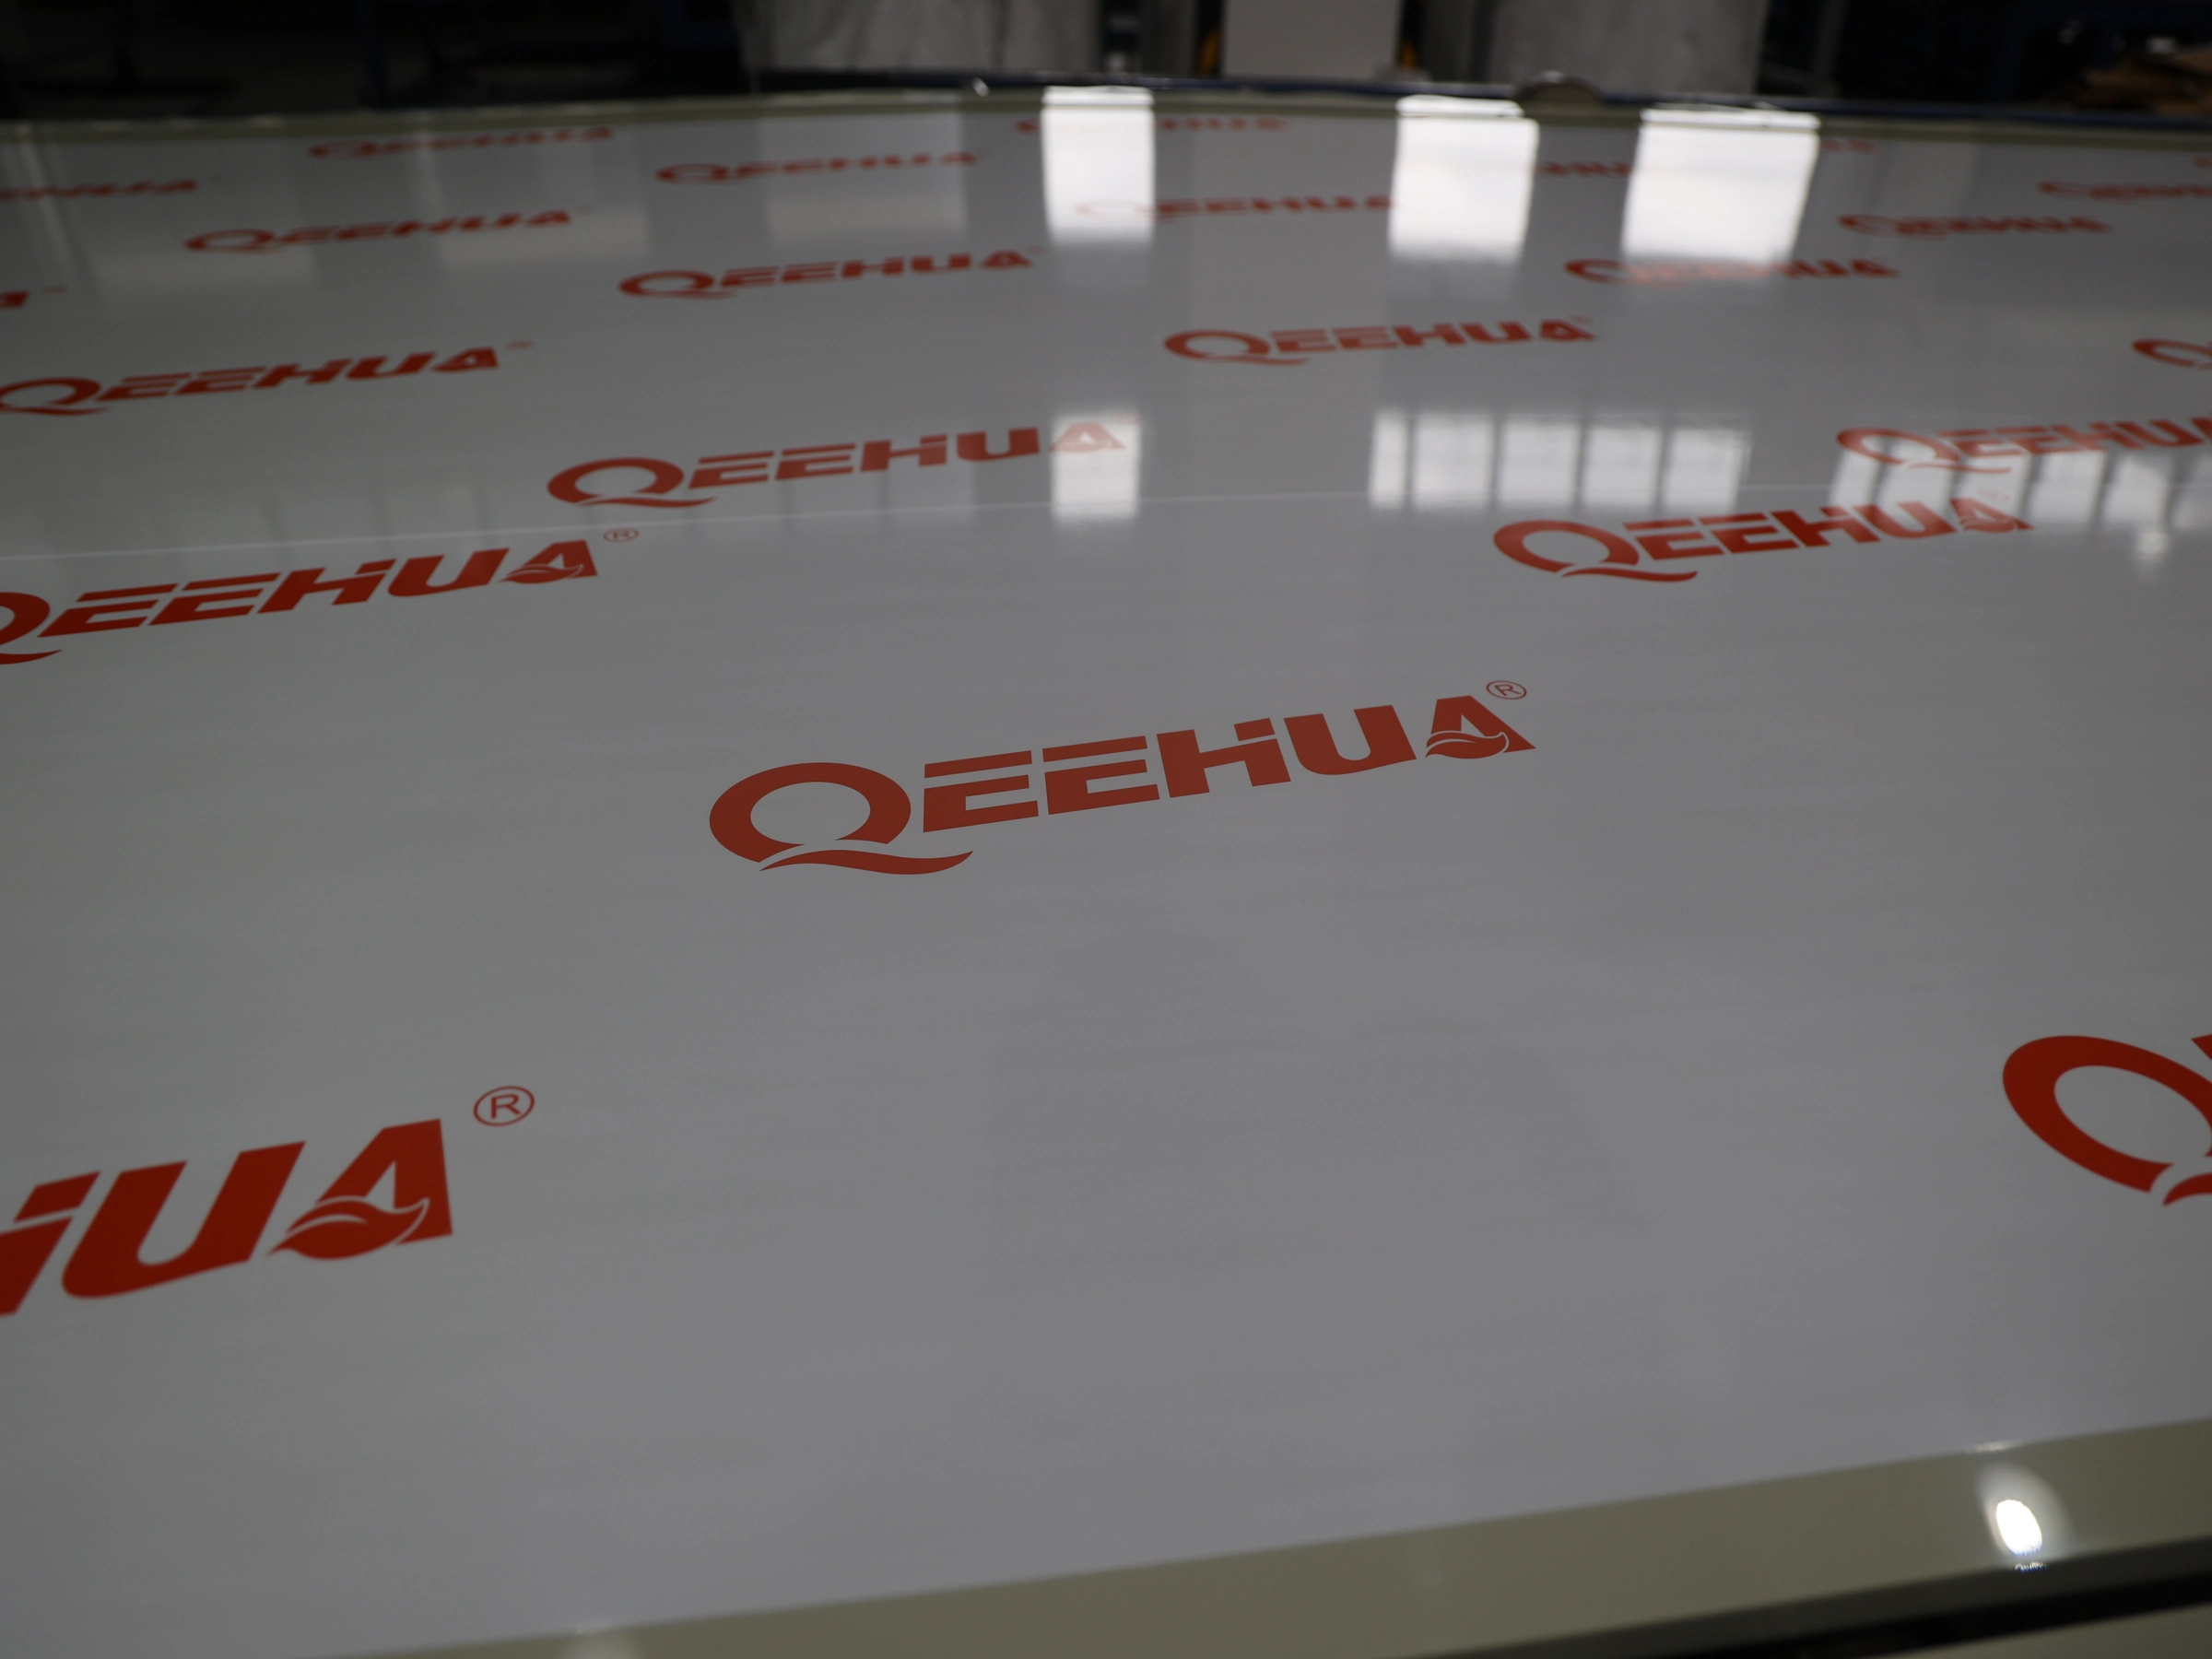
Ten Wyciąganie i kalibracja arkuszy PP Etap ten jest istotny dla kupujących, którzy chcą uzyskać wizualne odniesienie do późniejszej części sekwencji produkcji arkuszy. Nie zastępuje on pisemnego wymagania. Projekt nadal wymaga podania proponowanego gatunku, grubości, wymiarów, oczekiwanej powierzchni, gotowego elementu i warunków montażu. Wymaga również geometrii i szczegółów wykonania, których nie można przedstawić na filmie z produkcji. Wbudowany klip QEEHUA jest dołączony jedynie jako odniesienie do procesu. Nie publikuje on uniwersalnej tolerancji grubości, gwarantowanego rezultatu powierzchni ani ustawień linii dla Twojego zamówienia. Potwierdź te elementy w zapytaniu ofertowym i przeglądzie rysunków.
Wyciąganie i kalibracja arkuszy PP należy dokonać przeglądu w kontekście udokumentowanych obowiązków projektowych, rysunków, zakresu produkcji, dokumentacji materiałowej i wymagań akceptacyjnych.
Kontekst projektu
PP sheet haul-off and calibration: project review
Przed oddaniem projektu do użytku porównaj odpowiednie materiały, procesy produkcyjne i kontrolę jakości, korzystając z udokumentowanych wymagań projektu.
Wymagania wymiarowe muszą być wyrażone w języku projektu. Należy podać rozmiar panelu, grubość, wymagania dotyczące cięcia, cechę dopasowania oraz punkt, który będzie mierzony. Jeśli arkusz będzie używany na długim, niepodpartym przęśle lub w pobliżu obciążenia, należy osobno zarejestrować stan sprzętu. Same dane materiałowe nie definiują projektu konstrukcyjnego.
Kupujący powinni również określić, które wymagania są wizualne, a które funkcjonalne. Kontrola wyglądu powierzchni może odbywać się z wykorzystaniem płaskiego próbki. Dopasowanie do ramy, łączenia lub przebicia może wymagać docięcia lub wykonania detalu. Połączenie tych pytań w jednym, niezdefiniowanym zamówieniu próbki często prowadzi do niejasnego zapisu zatwierdzenia.
Aby zapoznać się z kontekstem zastosowania, zapoznaj się z QEEHUA zastosowania przemysłowe i dopasować zapytanie do nazwanego komponentu, a nie do ogólnej etykiety materiału.
Odniesienie wideo
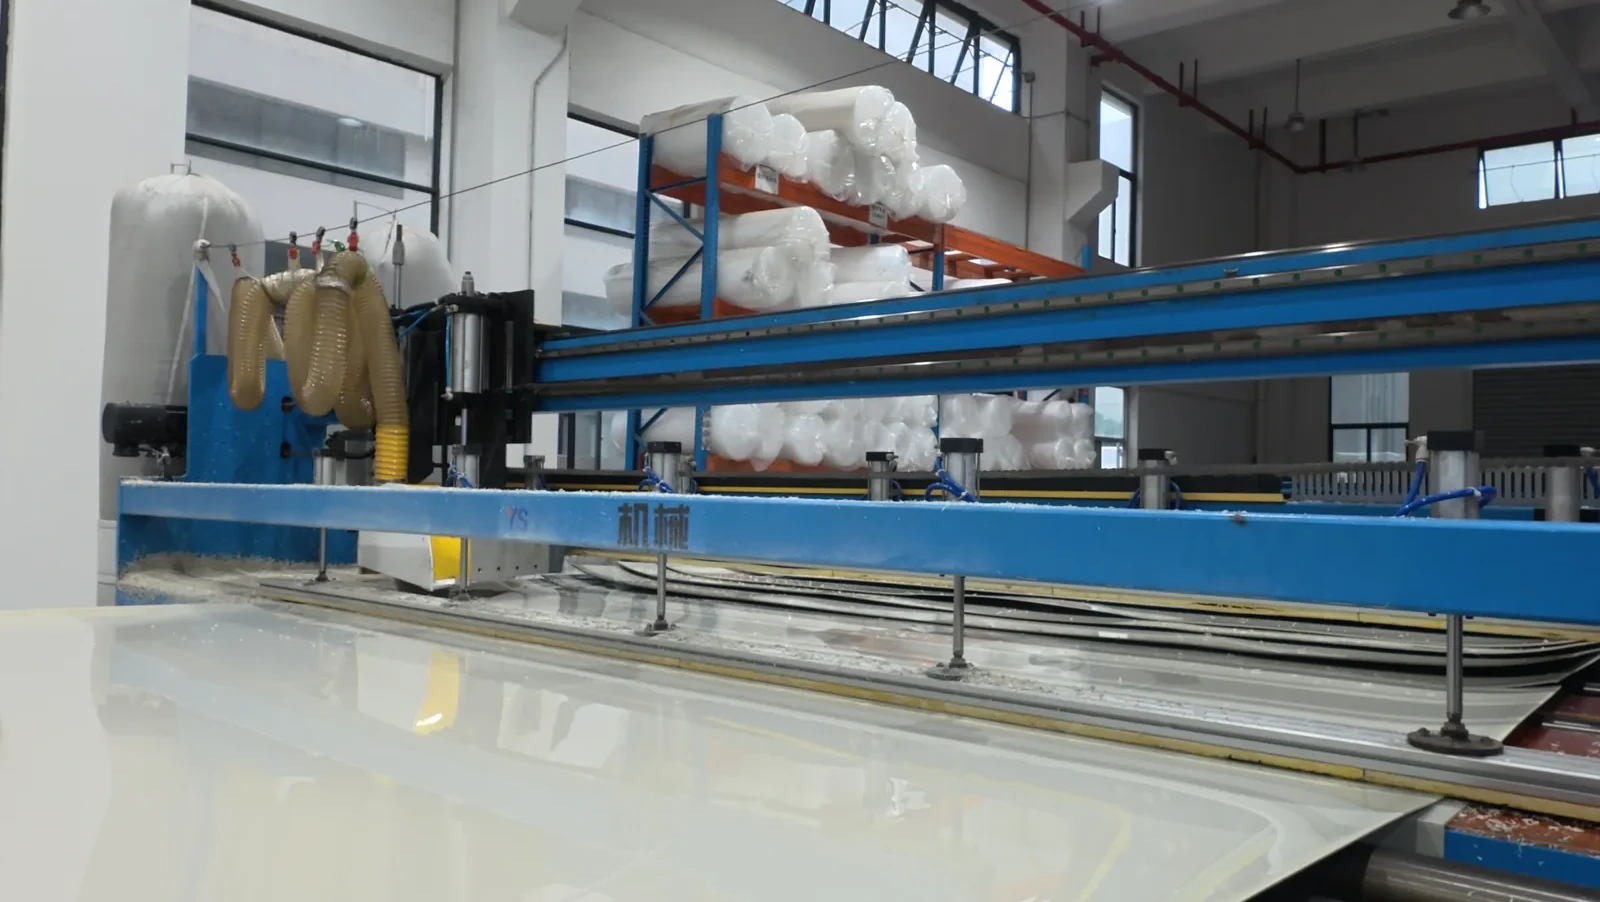
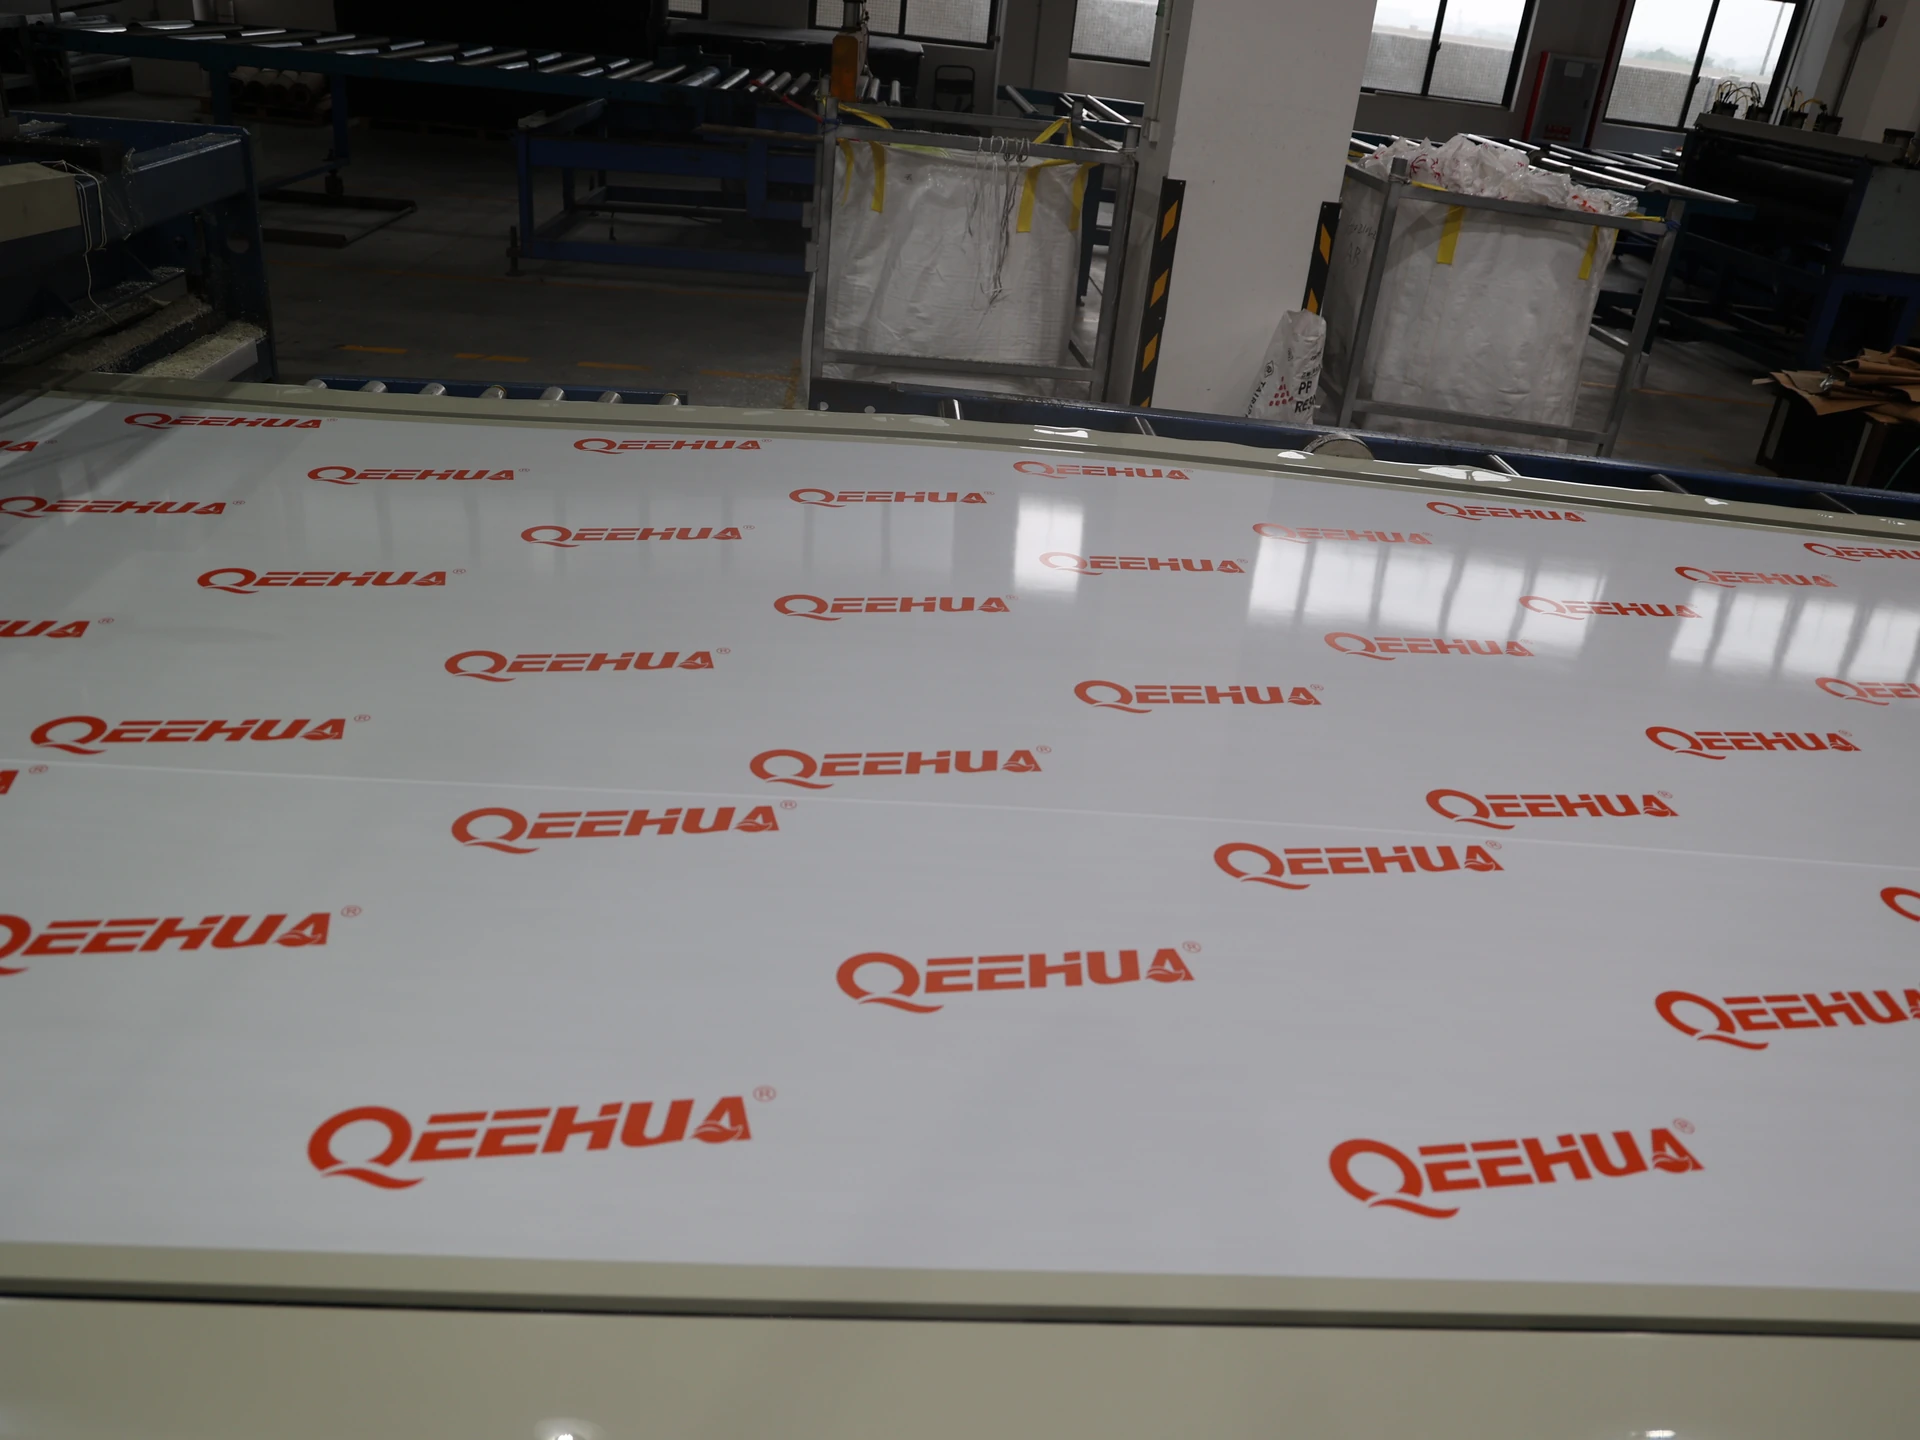
Wbudowany film przedstawia proces odciągania i kalibracji QEEHUA. Pomaga on czytelnikom zapoznać się z etapem produkcji wymienionym w artykule. Nie stanowi on planu pomiarów dla konkretnego arkusza i nie powinien być traktowany jako dowód ukończonego montażu urządzenia.
Użyj filmu jako wskazówki do zdefiniowania faktycznej kontroli akceptacji. Określ, który wymiar lub powierzchnia ma znaczenie, jaka jest wersja rysunku, wielkość próbki, metoda porównania i osoba podejmująca decyzję. Dzięki temu kontrola uzyska jasny wynik, zamiast ogólnego żądania skalibrowanego panelu.
Odniesienie do filmu: PP Sheet Extrusion: Haul-off and Calibration Process | QEEHUA. It shows the haul-off and calibration stage; confirm the actual dimensional and surface acceptance criteria for the project.
Kontrole materiałów
QEEHUA raportuje gęstość, wynik próby zginania, moduł sprężystości przy rozciąganiu i udarność z karbem dla badanych próbek arkuszy PP. Wyniki te mogą być istotne dla przeglądu technicznego. Nie określają one dopuszczalnej rozpiętości, układu podpór ani zaleceń dotyczących grubości. Do tych danych potrzebna jest geometria gotowego elementu, obciążenie, konfiguracja połączeń i podstawa projektu.
Zacznij od Asortyment arkuszy PP QEEHUA, a następnie porównaj zapytanie z warunkami pracy i rysunkiem. W przypadku sprzętu do pracy z chemikaliami, przewodnik po wyborze zbiornika na chemikalia wyjaśnia, dlaczego medium, stężenie, temperatura, obciążenie i geometria muszą zostać uwzględnione w przeglądzie.
Dane projektu
Poniższe wartości przedstawiono jako zwarte odniesienie do dyskusji dotyczącej przeglądu materiałów. Pozostają one powiązane z badaną próbką i metodą. Nie są to wartości do kopiowania do obliczeń gotowego urządzenia.
| Nieruchomość | Wartość zgłoszona | Próbka i stan | Metoda |
|---|---|---|---|
| Gęstość | 912 kg/m³ | Przykładowa karta danych PP QEEHUA; nie podano stopnia kondycjonowania ani jakości produkcji | ASTM D792-20 |
| Test zginania | 1870 MPa | Przykładowa karta danych PP QEEHUA; nie podano stopnia kondycjonowania ani jakości produkcji | ASTM D790-25 |
| Moduł sprężystości przy rozciąganiu | 1820 MPa | Przykładowa karta danych PP QEEHUA; nie podano stopnia kondycjonowania ani jakości produkcji | ASTM D638-22 |
| Wytrzymałość na uderzenia z karbem | 59 J/m | Przykładowa karta danych PP QEEHUA; nie podano stopnia kondycjonowania ani jakości produkcji | ASTM D256-24 |
Są to wartości podane dla próbki z arkusza danych. Nie określają one specyfikacji gatunku nadającego się do sprzedaży, tolerancji produkcyjnej ani projektu gotowego urządzenia. Należy potwierdzić gatunek, grubość, rysunek, medium procesowe i warunki pracy dla danego projektu.
Źródła i ograniczenia: Osadzony film z procesu QEEHUA pokazuje scenę produkcyjną omawianą tutaj. Badanie właściwości zginania zgodnie z normą ISO 178 I ISO 75-1 ugięcie pod obciążeniem Należy podać opublikowaną metodę lub kontekst pomiaru. Tabela nadal identyfikuje metody ASTM użyte dla zgłoszonej próbki QEEHUA. Żadne ze źródeł zewnętrznych nie konwertuje wartości z przetestowanej próbki na specyfikację zamówienia; należy potwierdzić wymagania projektu przed jego wydaniem.
Przed wydaniem produktu należy porównać arkusz danych z rzeczywistym zamówieniem, wiersz po wierszu. Sprawdź proponowany produkt, klasę lub wymaganą funkcję, grubość, wymiary panelu, kolor (jeśli dotyczy), obciążenie procesu, wersję rysunku i przeznaczenie próbki. Numer, który nie jest powiązany z nazwanym komponentem i stanem, nie może przesądzić o decyzji projektowej.
Jeśli projekt wymaga możliwości wykraczającej poza zatwierdzony rekord danych, należy jasno określić to wymaganie. Może to obejmować klasę funkcjonalności, zatwierdzenie zastosowania, specjalny docelowy poziom wytrzymałości, tolerancję lub test produkcyjny. QEEHUA może wówczas potwierdzić, jakie informacje są dostępne, zamiast pozwalać, aby ogólny obraz wideo lub wartość z przetestowanej próbki sugerowały więcej niż dowodzą.
Kontrole fabryczne
Przechowuj dokument zamówienia oddzielnie od wizualnego odniesienia produkcyjnego. Powinien on określać zamawiany arkusz, wymiary, kolor (jeśli dotyczy), wymaganą obróbkę, ilość oraz punkt kontroli. Jeśli wymagana jest tolerancja, określ cechę i uzgodnioną podstawę pomiaru w dokumentacji projektu.
Jeśli gotowy panel zostanie wykonany w formie zbiornika, obudowy, koryta lub ramy, należy dodać szczegóły instalacji. Podpory, wycięcia, spawane narożniki, przyłącza rurowe i ograniczenia transportowe mogą mieć wpływ na ocenę projektu. Płaska próbka nie odzwierciedla wszystkich tych warunków.
Limity wideo
Film produkcyjny może przedstawiać etap procesu, ale nie pokazuje wszystkich gatunków materiałów, punktów kontroli ani wymagań zamówienia. Nigdy nie należy go wykorzystywać do wnioskowania o stałym czasie realizacji, tolerancji uniwersalnej, certyfikacji, wydajności funkcjonalnej ani projekcie gotowego urządzenia.
Wydanie rekordu
Zachowaj prostotę i możliwość śledzenia dokumentacji wydania. Powinna ona określać komponent klienta, wersję rysunku, proponowaną blachę, wymiary, stan kontrolujący przegląd, żądane wykonanie, cel próbki oraz stronę zatwierdzającą wynik. W przypadku zmiany jednego z tych elementów, przegląd powinien zostać ponownie otwarty dla tego zmienionego elementu.
Ten zapis oddziela również dyskusję techniczną od założeń komercyjnych. Obraz produkcyjny, nagranie wideo procesu, arkusz kalkulacyjny i rysunek kompletnego sprzętu mają różne cele. Należy dołączyć każdy element do pytania, na które może odpowiedzieć, a następnie zarejestrować wszelkie wymagania, które nadal wymagają potwierdzenia w kontekście konkretnego projektu.
Żądanie próbki
Poproś o próbkę płaską, jeśli kontrola dotyczy powierzchni, koloru lub podstawowej obróbki. Poproś o detal wykonany fabrycznie, jeśli punktem decyzyjnym jest dopasowanie, połączenie lub otwór. Przekaż recenzentowi widok rysunku i metodę akceptacji. Zobacz przewodnik po prośbie o próbkę arkusza PP aby uzyskać listę kontrolną projektu, wyślij rysunek i zamów próbkę projektu.
Często zadawane pytania
Czy film prezentujący odciąg i kalibrację określa tolerancję arkuszy PP?
Nie. Film jest odniesieniem do procesu. Wszelkie tolerancje muszą zostać potwierdzone dla żądanego produktu i metody pomiaru.
Co należy mierzyć w próbie projektu?
Zmierz cechę zidentyfikowaną na rysunku i złóż wniosek. Może to być wymiar arkusza, pole powierzchni, cecha cięcia lub szczegół dopasowania.
Czy dane dotyczące zginania mogą określić odstępy między podporami?
Nie. Odstępy między podporami i projekt konstrukcyjny wymagają geometrii części, obciążenia, połączeń, podstaw bezpieczeństwa i warunków eksploatacji.
Dlaczego cel próbki jest istotny?
Cel określa, czy płaski kupon, obrobiony maszynowo panel lub wykonany detal stanowią przydatny dowód na potrzeby projektu.
Dla Wyciąganie i kalibracja arkuszy PP, zapisz ostateczne założenia projektu i kontrole akceptacji przed zwolnieniem zakresu produkcji lub zakupu.

