
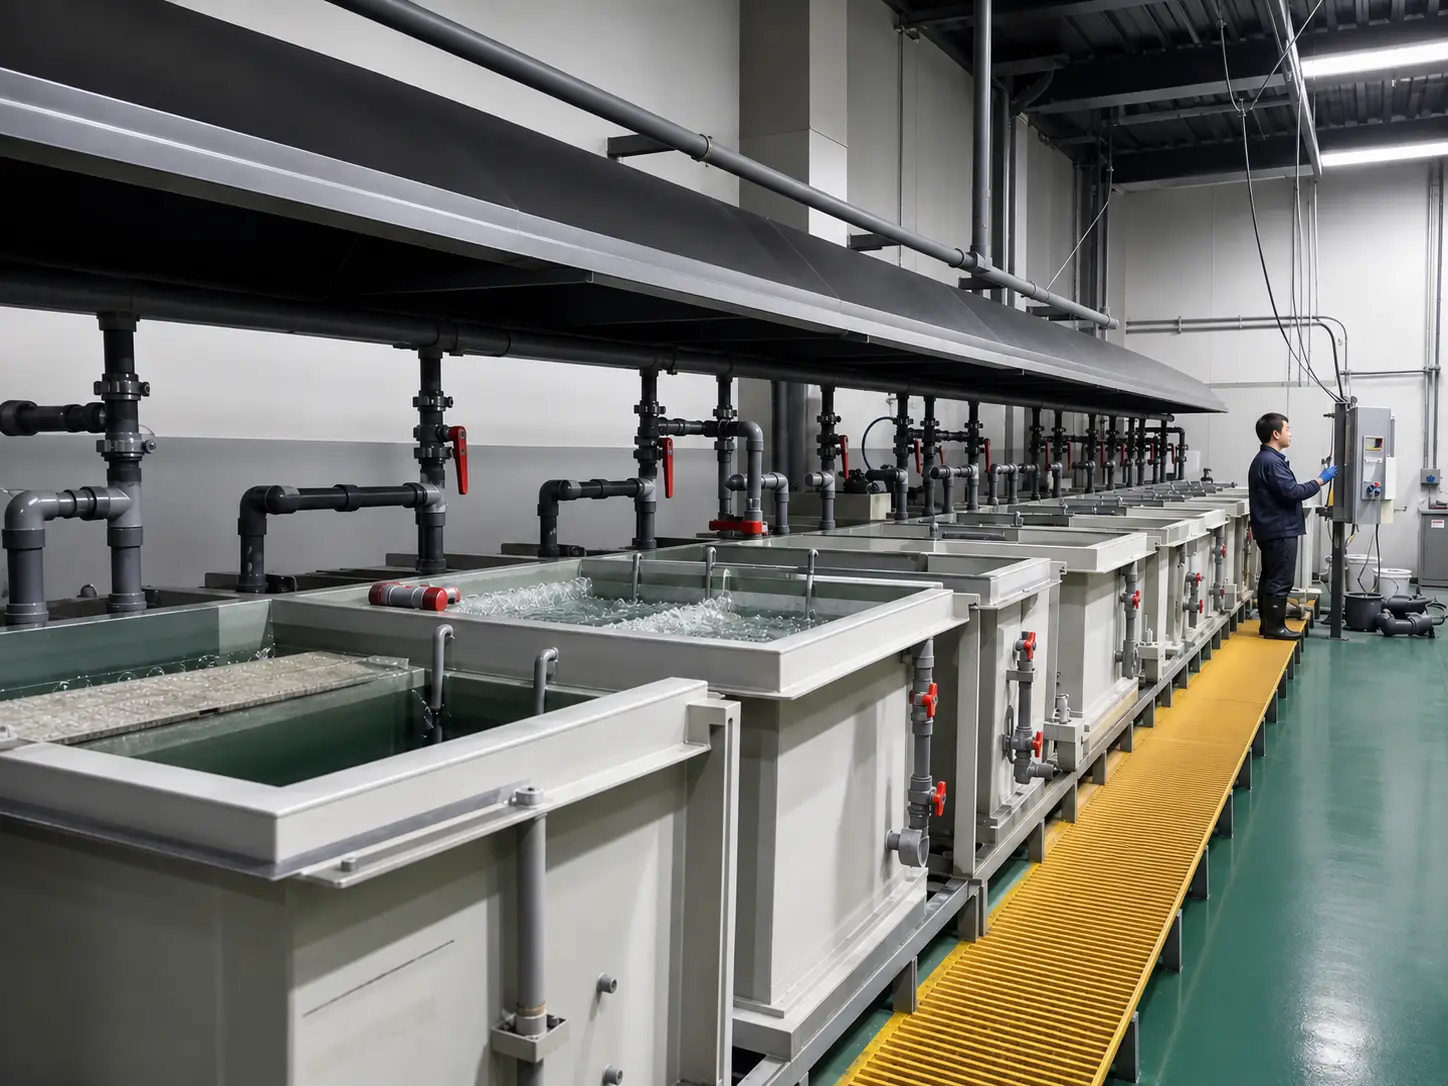
Lámina de PP para tanques de galvanoplastia se evalúa en función de la función real del proyecto. La selección del tanque de galvanoplastia debe comenzar con la función real del equipo y el plano. El equipo de galvanoplastia puede incluir baños de proceso, enjuagues y productos químicos de limpieza. Enumere cada fluido, su concentración, temperatura normal y máxima, altura del líquido, boquillas, soportes, puntos de acceso y cualquier fuente de calor local. La lámina de PP puede considerarse solo después de que se revisen esas condiciones. La solicitud de material necesita la información química, de temperatura, geometría, soporte, junta e inspección que se aplica al conjunto terminado. Los datos internos de QEEHUA pueden respaldar una primera discusión del material, pero no deben expandirse en una promesa de grado completo, un cálculo de diseño de equipo o una aprobación para condiciones no listadas. Envíe la información del proyecto con la solicitud de muestra para que la lámina, varilla o perfil propuesto pueda revisarse en función del uso real antes de liberar el material.
PP sheet electroplating tanks Debe revisarse en función de la documentación del proyecto, los planos, el alcance de la fabricación, los registros de materiales y los requisitos de aceptación.
deber del proyecto
PP sheet electroplating tanks: project review
Utilice los requisitos documentados del proyecto para comparar los insumos relevantes de materiales, fabricación y control de calidad antes de su lanzamiento.
El equipo de galvanoplastia puede incluir baños de proceso, enjuagues y productos químicos de limpieza. Enumere cada fluido, su concentración, temperatura normal y máxima, altura del líquido, boquillas, soportes, puntos de acceso y cualquier fuente de calor local. El uso de láminas de PP solo se puede considerar después de revisar estas condiciones.
Utilice el Aplicaciones industriales QEEHUA La página sirve como contexto para la categoría del equipo. La decisión final requiere la información del proyecto indicada y no debe basarse en una etiqueta de aplicación genérica.
En la hoja de control, considere cada zona de contacto con el líquido como una línea independiente. Un baño de galvanoplastia, un baño de activación, un enjuague y un limpiador de mantenimiento pueden tener concentraciones y temperaturas diferentes. El dibujo debe mostrar las superficies que entran en contacto con cada líquido, incluyendo el fondo del tanque, el vertedero, la zona de retorno, la conexión de drenaje y cualquier sistema de contención secundaria.
El plano del equipo también debe incluir los elementos que generan demanda local. Registre el nivel de líquido de operación, la ruta de rebose, las boquillas de la bomba o de retorno, la ubicación del calentador o serpentín, la tapa de acceso y cualquier punto de elevación o soporte. Estos son detalles del equipo, no cuestiones de propiedades del material, por lo que deben incluirse en la revisión de fabricación.
Papel material
El Gama de láminas de PP QEEHUA es el producto base de referencia. La cuestión de selección radica en si el material propuesto, el detalle constructivo y las condiciones de servicio son compatibles. Un panel, una junta soldada, un perfil y una interfaz de soporte pueden tener requisitos diferentes en el mismo equipo.
Separe la evaluación inicial de materiales de la aprobación del equipo. Esto evita que una útil discusión sobre la hoja de datos se confunda con un cálculo de diseño o un compromiso de producción.
Condiciones para confirmar
Condiciones del servicio
Indique cada medio relevante, concentración, temperatura normal y máxima, duración de la exposición, condición de limpieza y condición de alteración. Si el proyecto no incluye contacto con productos químicos, indique en su lugar el entorno de instalación y la temperatura de funcionamiento. No infiera el rendimiento a partir de un producto químico similar o un nombre de proceso genérico. El mismo enfoque basado en condiciones se refleja en ASTM D543.
Geometría y soporte
Registre la longitud de los paneles, la altura del líquido o la carga del proceso, la presión positiva o negativa (cuando corresponda), los soportes, las penetraciones, el refuerzo, el acceso para soldadura y los puntos de inspección. Estos detalles determinan qué deben revisar el fabricante y el ingeniero del proyecto.
Utilice el nombre químico empleado por el responsable del proceso, no una etiqueta genérica como “solución de galvanoplastia”. Indique la concentración y la temperatura normal y máxima de cada baño. Si se utiliza algún aditivo, abrillantador, limpiador o agente de enjuague patentado, identifíquelo como un elemento abierto. Una entrada preliminar en la tabla no puede confirmar la presencia de un líquido de proceso mezclado sin estos detalles.
Los paneles de pared se someten a más pruebas que las de un cupón. Un tanque lleno puede tener presión hidrostática, carga localizada en la boquilla, un borde sin soporte, una esquina soldada o una conexión de refuerzo. El ingeniero del proyecto debe definir la disposición de los soportes y el acceso para la inspección antes de aceptar el espesor de la lámina o el método de fabricación. Este artículo no incluye cálculos para la pared del tanque.
Datos relevantes
La siguiente tabla conserva los datos reportados o los insumos requeridos del proyecto, junto con la condición que les da sentido. No sustituye la base de diseño del equipo.
| Datos del proyecto | Valor o entrada reportada | Material o condición | Método o comprobación |
|---|---|---|---|
| Densidad | 912 kg/m³ | Muestra de lámina de PP analizada | ASTM D792-20 |
| Resistencia a la tracción | 30 MPa | Muestra de lámina de PP analizada | ASTM D638-22 |
| Resultado de la prueba de flexión | 1.870 MPa | Muestra de lámina de PP analizada | ASTM D790-25 |
| Temperatura de deflexión bajo carga | 137,0 °C | Muestra de lámina de PP analizada | ASTM D648-18 |
Alcance de los datos: Los valores indicados corresponden a una muestra de lámina de PP analizada. No representan valores admisibles de diseño ni especificaciones de grado universal. Confirme el material, las condiciones de servicio, la geometría, el soporte y las uniones del proyecto.
Antes de que un comprador compare las opciones de láminas, cree una lista de equipos que vincule cada componente del tanque con su función. Incluya la pared principal del tanque, el piso, la tapa, el vertedero, la zona de boquillas, la interfaz de soporte y cualquier contención secundaria. Esto permite identificar dónde se aplica el mismo análisis de materiales y dónde se requiere una verificación de proyecto independiente. Además, evita que el resultado de una prueba de una muestra se aplique a un detalle de fabricación no relacionado.
Controles de fabricación
Defina los bordes de corte, el tipo de junta, la secuencia, el acceso, el equipo de proceso y los requisitos de inspección antes de emitir la solicitud de producción. Cuando se trate de un detalle soldado termoplástico, incluya la correspondencia. Varilla de soldadura de PP Solicitud. Cuando se trate de un canal o elemento de refuerzo, incluya el dibujo de la sección de ranura en forma de U de PP y las dimensiones de acoplamiento.
La calidad de las uniones y el rendimiento del equipo terminado dependen del proceso de ensamblaje. La especificación más segura es aquella que permite visualizar en una misma revisión el plano, la función, el material y las condiciones de inspección.
Antes de emitir el pedido, establezca la secuencia de fabricación. El plano debe identificar la ubicación de las costuras, el acceso a las juntas, el orden de instalación de las boquillas, cualquier mecanizado posterior a la soldadura y los puntos de inspección relevantes para el comprador. Si una junta debe evaluarse con una muestra, indique la forma de la junta y el método de aceptación. Una muestra de material no representa un tanque terminado a menos que se acuerde que se trata de una muestra de fabricación.
Solicitud de muestra
Envíe el dibujo, el uso del equipo, la información química y de temperatura cuando corresponda, las dimensiones solicitadas, la ruta de fabricación, el propósito de la muestra y cualquier requisito de prueba o aprobación. Solicite una muestra del proyecto o envíe la información del equipo.. Un punto abierto debe marcarse como abierto, no sustituirse por una condición típica supuesta.
Para ver un ejemplo de selección relacionado, consulte Guía de láminas de PP QEEHUA para tanques de productos químicos. Explica por qué los datos del producto y las especificaciones del proyecto deben leerse conjuntamente.
Para proyectos donde el riesgo reside en una esquina soldada, una zona de boquilla o un detalle de refuerzo, solicite una muestra que represente dicho detalle en lugar de una pieza de chapa suelta. Adjunte la revisión actual del plano a la solicitud e indique qué se revisará en la muestra. De esta forma, los equipos de materiales, fabricación y control de calidad tendrán la misma referencia.
Preguntas frecuentes
¿Qué información se necesita para la revisión de un tanque de galvanoplastia?
Proporcione el plano del equipo, las condiciones de servicio, las dimensiones, la ruta de fabricación, la cantidad y cualquier requisito de inspección o aprobación.
¿Puede un único valor de la hoja de datos validar el ensamblaje completo?
No. Los resultados de las pruebas de materiales son datos de entrada para la revisión del proyecto. El ensamblaje final también depende de la geometría, las cargas, los soportes, las uniones, las condiciones de servicio y la base del diseño.
¿Por qué debe enviarse el dibujo junto con la solicitud de material?
El dibujo muestra tramos, penetraciones, soportes, accesos a juntas e interfaces que no se pueden determinar únicamente a partir del nombre del material o del tamaño del panel.
¿Qué información debe incluirse en una solicitud de muestra?
Envíe la descripción del proyecto, el plano, el material o detalle solicitado, el plan de fabricación, el propósito de la muestra y los requisitos de aceptación para que la muestra pueda ser analizada en función de su uso real.
Para PP sheet electroplating tanks, registrar los supuestos finales del proyecto y las comprobaciones de aceptación antes de autorizar la fabricación o la compra.

