
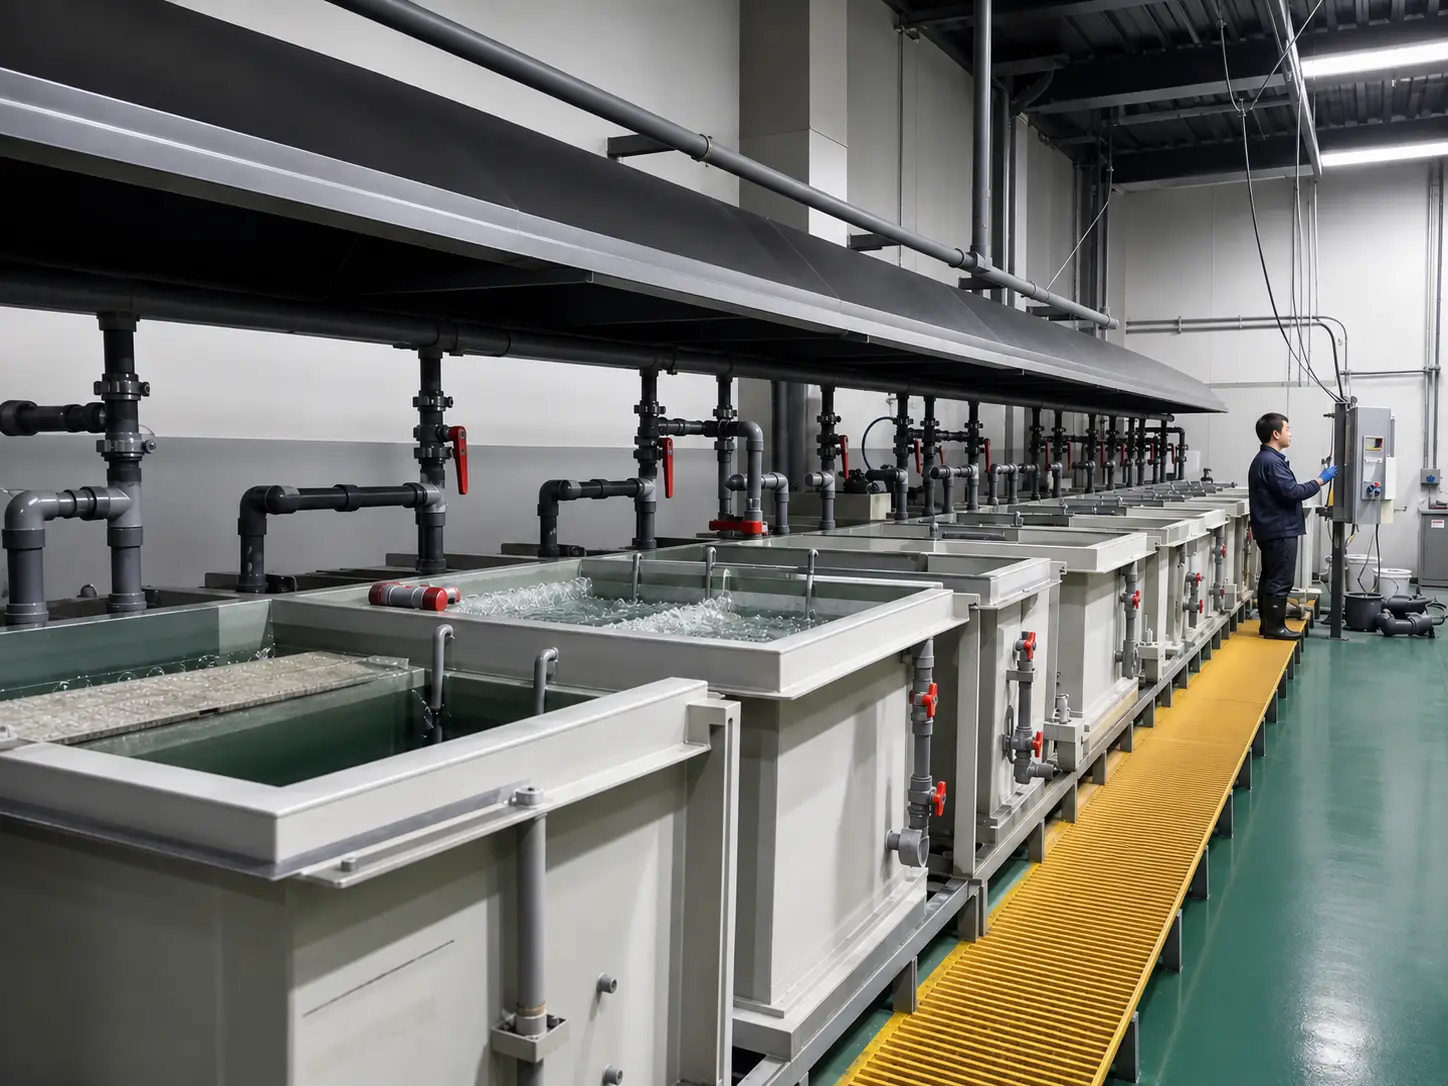
Płyta PP do zbiorników galwanicznych jest oceniany w odniesieniu do rzeczywistych zadań projektu. Wybór zbiornika galwanicznego powinien rozpocząć się od rzeczywistych zadań sprzętu i rysunku. Sprzęt galwaniczny może obejmować kąpiele procesowe, płukania i chemikalia czyszczące. Należy wymienić każdą ciecz, jej stężenie, normalną i maksymalną temperaturę, wysokość cieczy, dysze, podpory, punkty dostępu i wszelkie lokalne źródła ciepła. Płyta PP może być rozpatrzona dopiero po przeanalizowaniu tych warunków. Zapotrzebowanie na materiały wymaga informacji dotyczących chemikaliów, temperatury, geometrii, podpór, połączeń i kontroli, które mają zastosowanie do gotowego zespołu. Wewnętrzne dane QEEHUA mogą stanowić podstawę wstępnej dyskusji na temat materiałów, ale nie powinny być rozszerzane na obietnicę dla całego gatunku, obliczenia projektowe sprzętu ani zatwierdzenie dla warunków niewymienionych w wykazie. Informacje o projekcie należy przesłać wraz z zamówieniem próbki, aby proponowana blacha, pręt lub profil mogły zostać porównane z rzeczywistym zastosowaniem przed dopuszczeniem materiału do obrotu.
PP sheet electroplating tanks należy dokonać przeglądu w kontekście udokumentowanych obowiązków projektowych, rysunków, zakresu produkcji, dokumentacji materiałowej i wymagań akceptacyjnych.
Obowiązek projektowy
PP sheet electroplating tanks: project review
Przed oddaniem projektu do użytku porównaj odpowiednie materiały, procesy produkcyjne i kontrolę jakości, korzystając z udokumentowanych wymagań projektu.
Sprzęt galwaniczny może obejmować kąpiele procesowe, płukania i środki czyszczące. Wymień każdą ciecz, jej stężenie, temperaturę normalną i maksymalną, wysokość cieczy, dysze, podpory, punkty dostępu i wszelkie lokalne źródła ciepła. Arkusz PP można rozważyć dopiero po przeanalizowaniu tych warunków.
Użyj Zastosowania przemysłowe QEEHUA strona jako kontekst dla kategorii sprzętu. Ostateczna decyzja wymaga podania informacji o projekcie i nie powinna opierać się na ogólnej etykiecie aplikacji.
Każdą strefę kontaktu z cieczą należy traktować jako osobną linię na arkuszu roboczym. Kąpiel galwaniczna, kąpiel aktywacyjna, płukanie i środek czyszczący do konserwacji mogą mieć różne stężenie i temperaturę. Rysunek powinien wskazywać, które powierzchnie mają kontakt z daną cieczą, w tym dno zbiornika, przelew, obszar powrotu, przyłącze spustowe i wszelkie dodatkowe zabezpieczenia.
Rysunek urządzenia musi również uwzględniać elementy generujące lokalne zapotrzebowanie. Należy odnotować poziom cieczy roboczej, drogę przelewu, dysze pompy lub powrotu, lokalizację nagrzewnicy lub wężownicy, pokrywę dostępową oraz wszelkie punkty podnoszenia lub podparcia. Są to szczegóły dotyczące urządzenia, a nie pytania dotyczące właściwości materiałów, dlatego muszą pozostać w ramach przeglądu produkcyjnego.
Rola materialna
Ten Asortyment arkuszy PP QEEHUA jest bazowym punktem odniesienia produktu. Kwestią wyboru jest to, czy proponowany materiał, detale konstrukcyjne i warunki eksploatacji są ze sobą kompatybilne. Panel, połączenie spawane, profil i interfejs wsporczy mogą mieć różne wymagania w tym samym sprzęcie.
Oddziel wstępny etap selekcji materiałów od zatwierdzenia sprzętu. Dzięki temu użyteczna dyskusja w karcie katalogowej nie zostanie pomylona z kalkulacją projektową lub zobowiązaniem produkcyjnym.
Warunki do potwierdzenia
Warunki świadczenia usług
Należy podać wszystkie istotne media, stężenia, temperatury normalne i maksymalne, czas ekspozycji, warunki czyszczenia i warunki destabilizacji. Jeśli projekt nie obejmuje kontaktu z chemikaliami, należy zamiast tego podać środowisko instalacji i temperaturę pracy. Nie należy wnioskować o wydajności na podstawie podobnej substancji chemicznej lub ogólnej nazwy procesu. To samo podejście oparte na warunkach znajduje odzwierciedlenie w ASTM D543.
Geometria i wsparcie
Rejestruj rozpiętości paneli, wysokość cieczy lub obciążenie procesowe, nadciśnienie lub podciśnienie (jeśli dotyczy), podpory, przejścia, zbrojenie, dostęp do spawania i punkty kontrolne. Te dane określają, co wykonawca i inżynier projektu muszą sprawdzić.
Użyj nazwy chemicznej używanej przez właściciela procesu, a nie ogólnej etykiety, takiej jak “roztwór galwaniczny”. Podaj stężenie oraz normalną i maksymalną temperaturę dla każdej kąpieli. Jeśli obecny jest zastrzeżony dodatek, wybielacz, środek czyszczący lub nabłyszczacz, oznacz go jako pozycję otwartą. Wstępny wpis w tabeli nie może potwierdzić obecności cieczy w procesie mieszanym bez tych szczegółów.
Panele ścienne przechodzą więcej niż badanie kuponowe. Pełny zbiornik może mieć ciśnienie cieczy, lokalne obciążenie dyszy, niepodpartą krawędź, spawany narożnik lub połączenie usztywniające. Inżynier projektu powinien zdefiniować układ podpór i dostęp kontrolny przed zaakceptowaniem grubości blachy lub sposobu wykonania. Niniejszy artykuł nie zawiera obliczeń ścian zbiornika.
Istotne dane
Poniższa tabela przedstawia zgłoszone dane lub wymagane dane wejściowe projektu wraz z warunkami, które nadają im znaczenie. Nie zastępuje ona podstawy projektowania sprzętu.
| Dane projektu | Zgłoszona wartość lub dane wejściowe | Materiał lub stan | Metoda lub kontrola |
|---|---|---|---|
| Gęstość | 912 kg/m³ | Przetestowana próbka arkusza PP | ASTM D792-20 |
| Wytrzymałość na rozciąganie | 30 MPa | Przetestowana próbka arkusza PP | ASTM D638-22 |
| Wynik testu zginania | 1870 MPa | Przetestowana próbka arkusza PP | ASTM D790-25 |
| Temperatura ugięcia pod obciążeniem | 137,0 °C | Przetestowana próbka arkusza PP | ASTM D648-18 |
Zakres danych: Podane wartości dotyczą testowanej próbki arkusza PP. Nie są to wartości dopuszczalne projektu ani deklaracje klasy uniwersalnej. Należy potwierdzić materiał, warunki eksploatacji, geometrię, podparcie i połączenia dla danego projektu.
Zanim kupujący porówna dostępne arkusze, należy sporządzić jedną listę wyposażenia, która powiąże każdy element zbiornika z jego przeznaczeniem. Należy uwzględnić główną ścianę zbiornika, dno, pokrywę, przelew, strefę dysz, interfejs podporowy oraz wszelkie elementy wtórne. Umożliwia to identyfikację miejsc, w których stosuje się tę samą osłonę materiałową, a w których wymagana jest oddzielna kontrola projektu. Zapobiega to również odniesieniom wyników badań jednej próbki do niezwiązanego z nią detalu produkcyjnego.
Kontrole produkcyjne
Przed złożeniem zlecenia produkcyjnego należy określić krawędzie cięcia, rodzaj złącza, kolejność, dostęp, urządzenia procesowe i wymagania dotyczące kontroli. W przypadku detalu spawanego z tworzywa termoplastycznego należy uwzględnić odpowiednie parametry. Pręt spawalniczy PP żądanie. W przypadku kanału lub elementu wzmacniającego należy dołączyć rysunek przekroju szczeliny w kształcie litery U z PP oraz wymiary połączenia.
Jakość połączeń i wydajność gotowego urządzenia zależą od procesu montażu. Najbezpieczniejsza specyfikacja to taka, która umożliwia wgląd w rysunek, zakres prac, materiał i stan kontroli podczas tej samej kontroli.
Przed złożeniem zamówienia należy ustalić kolejność prac. Rysunek powinien określać lokalizację szwów, dostęp do złączy, kolejność montażu dysz, wszelkie prace obróbkowe po spawaniu oraz punkty kontrolne istotne dla kupującego. Jeśli złącze ma zostać ocenione za pomocą próbki, należy podać formę złącza i metodę odbioru. Próbka materiału nie stanowi gotowego zbiornika, chyba że zostanie uzgodniona jako próbka produkcyjna.
Żądanie próbki
Prześlij rysunek, informacje dotyczące zastosowania sprzętu, substancji chemicznych i temperatury (jeśli ma to zastosowanie), żądane wymiary, metodę produkcji, cel próbki oraz wszelkie wymagania dotyczące testów lub zatwierdzeń. Poproś o próbkę projektu lub prześlij informacje o sprzęcie. Punkt otwarty należy oznaczyć jako otwarty, a nie zastępować go przyjętym stanem typowym.
Przykład powiązanego wyboru można znaleźć w Przewodnik po arkuszach PP QEEHUA dla zbiorników na chemikalia. Wyjaśnia, dlaczego dane dotyczące produktu i obowiązki projektowe należy czytać łącznie.
W przypadku projektu, w którym ryzyko dotyczy spawanego narożnika, obszaru króćca lub detalu zbrojenia, należy poprosić o próbkę reprezentującą ten detal, a nie luźny fragment blachy. Wraz z prośbą należy przesłać aktualną wersję rysunku i określić, pod kątem czego próbka będzie sprawdzana. Dzięki temu zespoły ds. materiałów, produkcji i jakości uzyskają te same dane referencyjne.
Często zadawane pytania
Jakie informacje są potrzebne do recenzji zbiornika galwanicznego?
Podaj rysunek sprzętu, warunki serwisowania, wymiary, trasę produkcji, ilość oraz wszelkie wymagania dotyczące kontroli lub zatwierdzenia.
Czy pojedyncza wartość z arkusza danych może zatwierdzić cały montaż?
Nie. Wyniki badań materiałowych stanowią dane wejściowe do przeglądu projektu. Ostateczny montaż zależy również od geometrii, obciążeń, podparć, połączeń, warunków eksploatacji i założeń projektowych.
Dlaczego rysunek należy przesłać wraz z zamówieniem na materiały?
Na rysunku pokazano rozpiętości, przejścia, podpory, dostęp do połączeń i interfejsy, których nie można określić wyłącznie na podstawie nazwy materiału lub rozmiaru panelu.
Co powinno zawierać zamówienie na próbkę?
Prześlij obowiązki projektowe, rysunki, żądane materiały lub szczegóły, plan produkcji, cel próbki i wymagania dotyczące akceptacji, aby można było omówić próbkę w kontekście rzeczywistego zastosowania.
Dla PP sheet electroplating tanks, zapisz ostateczne założenia projektu i kontrole akceptacji przed zwolnieniem zakresu produkcji lub zakupu.

