
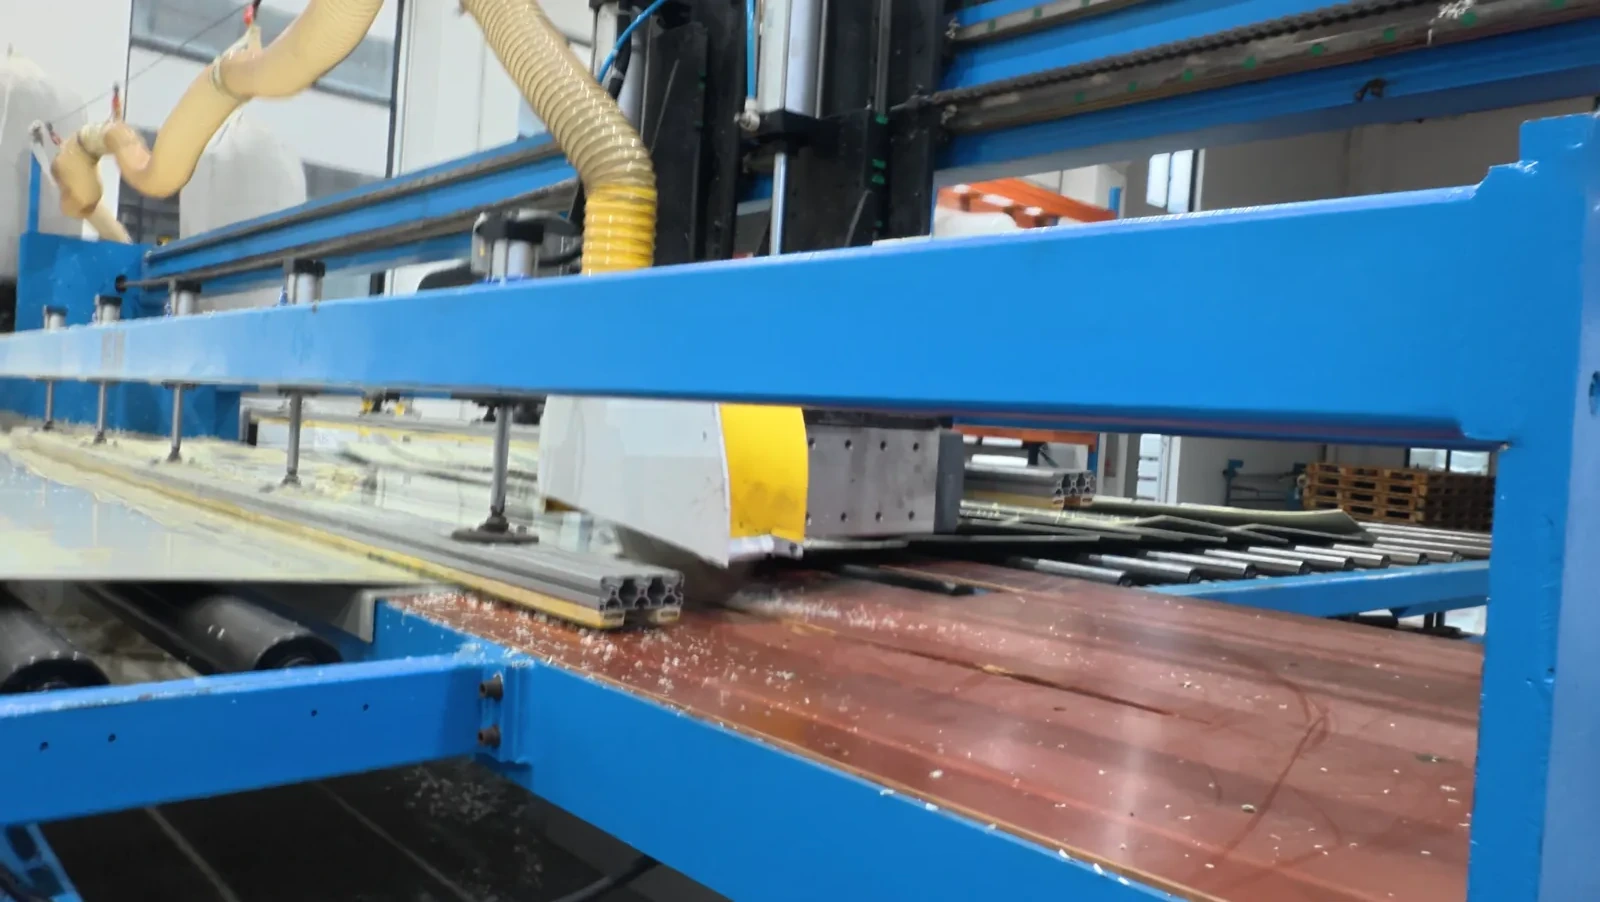
A Sistema de alimentación automática de láminas de PP Este contexto resulta útil para un comprador que desea comprender cómo el material llega a una línea de producción de láminas. No basta con aprobar una lámina para un proyecto de equipo. La revisión de la compra debe especificar el componente terminado, el grado y las dimensiones requeridas, la clasificación química o ambiental y el proceso de fabricación. El video QEEHUA integrado muestra tuberías y una tolva en una secuencia de alimentación automática. Considérenlo como una referencia visual de producción. Confirmen por escrito el material, las dimensiones, los requisitos de prueba y el alcance de la entrega específicos del pedido antes de su envío.
Sistema de alimentación automática de láminas de PP Debe revisarse en función de la documentación del proyecto, los planos, el alcance de la fabricación, los registros de materiales y los requisitos de aceptación.
Contexto del proyecto
PP sheet automatic feeding system: project review
Utilice los requisitos documentados del proyecto para comparar los insumos relevantes de materiales, fabricación y control de calidad antes de su lanzamiento.
La alimentación automática no elimina la necesidad de un pliego de condiciones para el proyecto. El comprador debe especificar qué se fabricará con la lámina, dónde se instalará y qué condiciones de funcionamiento son relevantes. Un cerramiento de proceso, un panel para un tanque de galvanoplastia y una tapa para aguas residuales pueden comenzar con una solicitud de lámina de PP, pero requieren diferentes consideraciones técnicas.
La primera revisión también debe diferenciar los requisitos confirmados de los pendientes. Si el responsable del proyecto no ha especificado un producto químico de limpieza, la temperatura máxima, la longitud del panel o los requisitos funcionales, el asunto debe quedar pendiente. Es difícil corregir las suposiciones realizadas antes de la producción una vez que se han entregado los paneles cortados o las piezas fabricadas.
Para obtener contexto de aplicación, revise QEEHUA. aplicaciones industriales y relacionar la consulta con un componente específico en lugar de con una etiqueta de material genérica.
Referencia de vídeo
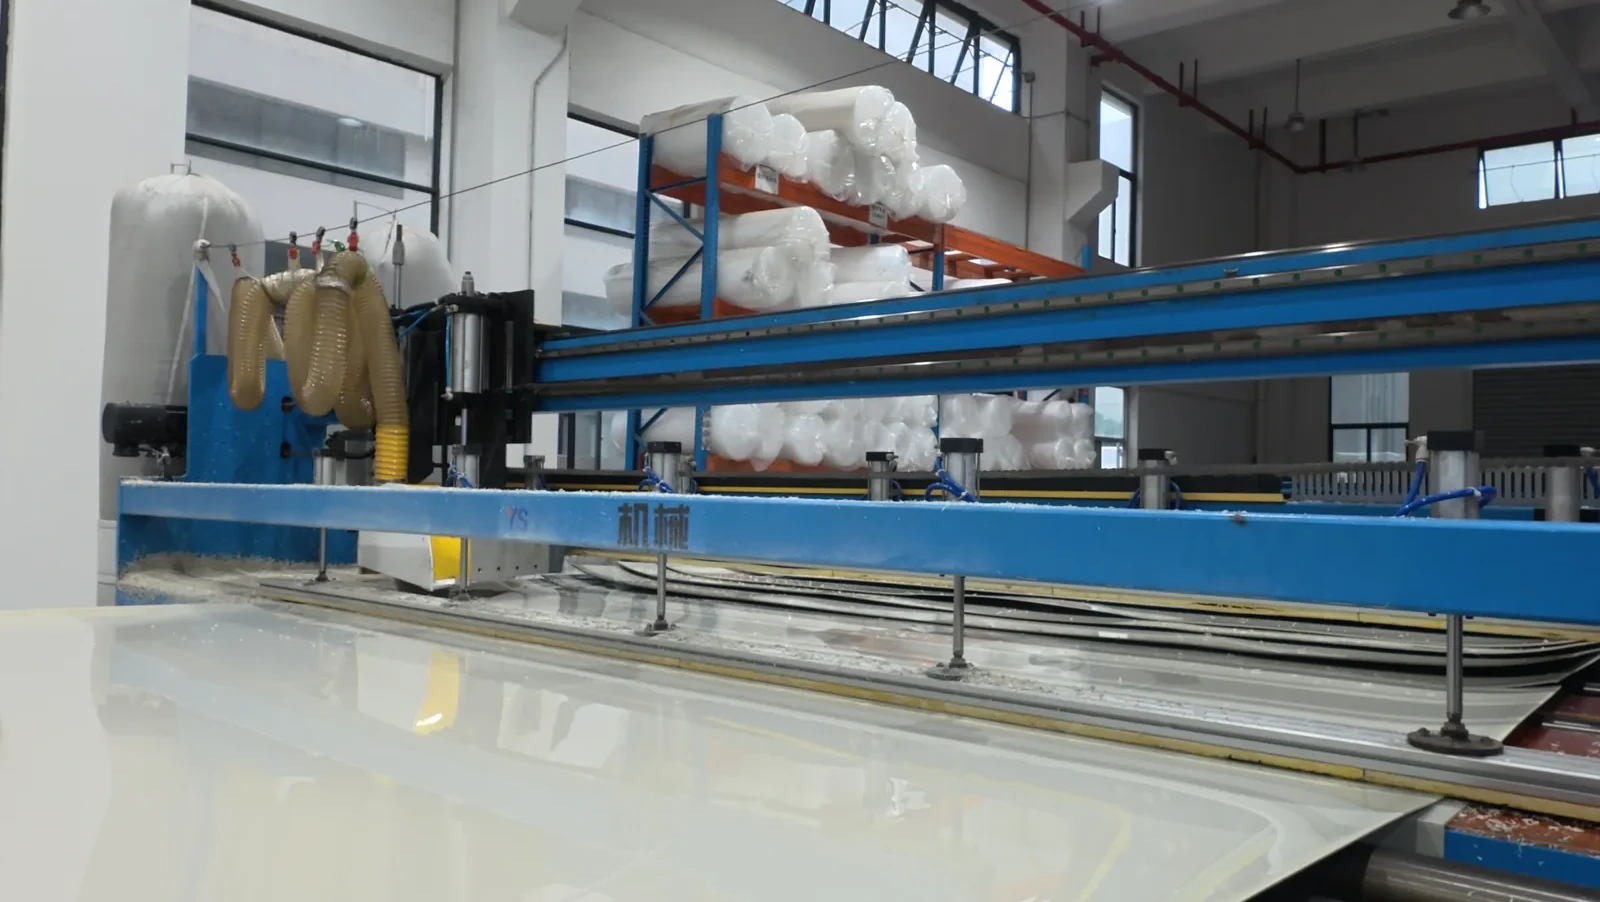
Este vídeo de QEEHUA muestra un sistema de alimentación automática con tuberías y una tolva. Se incluye para ofrecer a los lectores una referencia visual clara al analizar la etapa inicial de producción. No revela la lista de materiales, no demuestra una producción fija ni establece el método de producción para cada pedido de láminas de PP.
La pregunta clave para el comprador es si el registro de materiales suministrado y la solicitud del proyecto se refieren a la misma pieza terminada. Incluya en una sola solicitud el uso previsto, los detalles de la hoja, el propósito de la muestra y la revisión del plano. Esto facilita la identificación de cuándo se requiere una revisión de grado o fabricación por separado.
Referencia de vídeo: PP Sheet Manufacturing: Hopper in Automatic Feeding System | QEEHUA. It shows a raw-material feeding stage; it does not confirm the complete system configuration or project-specific material requirements.
Controles de materiales
La ficha técnica de QEEHUA informa sobre la densidad, la resistencia a la tracción, la flexión, el impacto y los resultados relacionados con la temperatura de una muestra de lámina analizada. Estos registros deben utilizarse como contexto técnico, no como sustituto de la confirmación de grado. Un valor obtenido de una muestra de ensayo no determina la longitud del panel, el diseño de la junta, la separación entre soportes, la compatibilidad química ni las condiciones de aceptación del equipo terminado.
Comience con el Gama de láminas de PP QEEHUA, luego compare la solicitud con las condiciones de operación y el dibujo. Para equipos de servicio químico, el Guía de selección de tanques químicos Explica por qué el medio, la concentración, la temperatura, la carga y la geometría deben permanecer en la revisión.
Datos del proyecto
Los siguientes valores se presentan como referencia concisa para la revisión del material. Permanecen asociados a la muestra y al método analizados. No deben copiarse en el cálculo del equipo final.
| Propiedad | Valor reportado | Muestra y condición | Método |
|---|---|---|---|
| Densidad | 912 kg/m³ | Muestra de la ficha técnica de la lámina QEEHUA PP; no se especifican el grado de acondicionamiento ni el grado de producción. | ASTM D792-20 |
| Módulo de elasticidad a la tracción | 1.820 MPa | Muestra de la ficha técnica de la lámina QEEHUA PP; no se especifican el grado de acondicionamiento ni el grado de producción. | ASTM D638-22 |
| Resistencia al impacto con muescas | 59 J/m | Muestra de la ficha técnica de la lámina QEEHUA PP; no se especifican el grado de acondicionamiento ni el grado de producción. | ASTM D256-24 |
| Temperatura de deflexión bajo carga | 137,0 °C | Muestra de la ficha técnica de la lámina QEEHUA PP; no se especifican el grado de acondicionamiento ni el grado de producción. | ASTM D648-18 |
Estos son valores reportados para la muestra de la hoja de datos. No establecen una especificación de grado comercial, una tolerancia de producción ni un diseño de equipo terminado. Confirme el grado, el espesor, el dibujo, el medio de proceso y las condiciones de operación para el proyecto.
Fuentes y limitaciones: El vídeo del proceso QEEHUA que se incluye muestra la escena de producción que se comenta aquí. Velocidad de fusión según la norma ISO 1133-1 y Atmósferas de acondicionamiento y ensayo según la norma ISO 291 Proporcione el método publicado o el contexto de medición. La tabla aún identifica los métodos ASTM utilizados para la muestra QEEHUA reportada. Ninguna fuente externa convierte un valor de muestra analizada en una especificación de pedido; confirme los requisitos del proyecto antes de su publicación.
Antes de autorizar la compra, compare la ficha técnica con la solicitud real, línea por línea. Verifique el producto propuesto, el grado o la función requerida, el grosor, las dimensiones del panel, el color (cuando corresponda), la aplicación, la revisión del plano y el propósito de la muestra. Un número que no esté vinculado a un componente y una condición específicos no puede determinar la decisión del proyecto.
Si el proyecto requiere una capacidad que no se encuentra en el registro de datos aprobado, especifique claramente el requisito. Esto puede incluir un grado funcional, una aprobación de aplicación, un objetivo de resistencia especial, una tolerancia o una prueba de fabricación. De esta manera, QEEHUA podrá confirmar la información disponible, en lugar de permitir que un video general o un valor de muestra probada sugiera más de lo que demuestra.
Controles de fábrica
La visibilidad de la producción es útil cuando un comprador compara opciones de materiales, pero no debe generar una reclamación que no esté incluida en el pedido. Registre el formato, color, acabado, requisitos de corte, cantidad y necesidad de inspección de la hoja solicitada. Si el cliente requiere una modificación respecto a la solicitud habitual, indíquela en el plano o la especificación en lugar de basarse en un fotograma de vídeo o una descripción verbal.
Cuando la pieza terminada se vaya a soldar o unir, vincule la revisión del material a la unión. Indique la hoja correspondiente, el material de relleno propuesto, la forma de la unión, el lado de soldadura accesible y las condiciones de funcionamiento previstas. Esto es especialmente importante cuando la pieza contiene líquido, se somete a un ciclo de limpieza o se conecta a un bastidor de soporte.
Límites de vídeo
Un vídeo de producción puede mostrar una etapa del proceso, pero no todos los grados de material, puntos de inspección ni requisitos del pedido. Nunca debe utilizarse para inferir plazos de entrega fijos, tolerancias universales, certificaciones, rendimiento funcional ni el diseño del equipo final.
Registro de lanzamiento
Mantenga el registro de liberación simple y rastreable. Debe identificar el componente del cliente, la revisión del plano, la hoja propuesta, las dimensiones, la condición que controla la revisión, la fabricación solicitada, el propósito de la muestra y la parte que aprobará el resultado. Cuando cambie alguno de estos elementos, se debe reabrir la revisión para dicho elemento modificado.
Este registro también distingue entre un análisis técnico y una suposición comercial. Una imagen de producción, un video del proceso, un cupón de muestra y un plano del equipo terminado tienen propósitos diferentes. Mantenga cada elemento asociado a la pregunta que puede responder y registre cualquier requisito que aún necesite confirmación específica del proyecto.
Solicitud de muestra
Una muestra resulta más útil cuando responde a una pregunta específica. Indique si el comprador revisará el aspecto superficial, el mecanizado, el ajuste, un detalle de soldadura o una prueba del proyecto. Incluya el plano más reciente y las condiciones del proyecto que influyen en la respuesta. Consulte la guía de solicitud de muestras de hojas PP. para una lista de verificación del proyecto, entonces Envíe el dibujo y solicite una muestra del proyecto..
Preguntas frecuentes
¿Un vídeo de alimentación automática confirma la disponibilidad del material?
No. El video es una referencia de producción. La disponibilidad, la calidad, las dimensiones y los detalles del pedido requieren confirmación para el proyecto.
¿Qué aspectos debería ayudar a comprobar un comprador en un artículo sobre sistemas de alimentación automática?
Debería ayudar al comprador a preparar un informe de materiales que vincule la pieza terminada, las condiciones de funcionamiento, el dibujo y la finalidad de la muestra.
¿Se puede utilizar un valor de prueba como tolerancia de la hoja?
No. Los datos de prueba reportados no especifican la tolerancia del pedido. Confirme las dimensiones y los requisitos de tolerancia para el producto solicitado.
¿Cuándo es mejor una muestra soldada que una muestra plana?
Utilice una muestra soldada cuando la decisión del proyecto se refiera a una junta, esquina, penetración u otro detalle fabricado.
Para Sistema de alimentación automática de láminas de PP, registrar los supuestos finales del proyecto y las comprobaciones de aceptación antes de autorizar la fabricación o la compra.

