
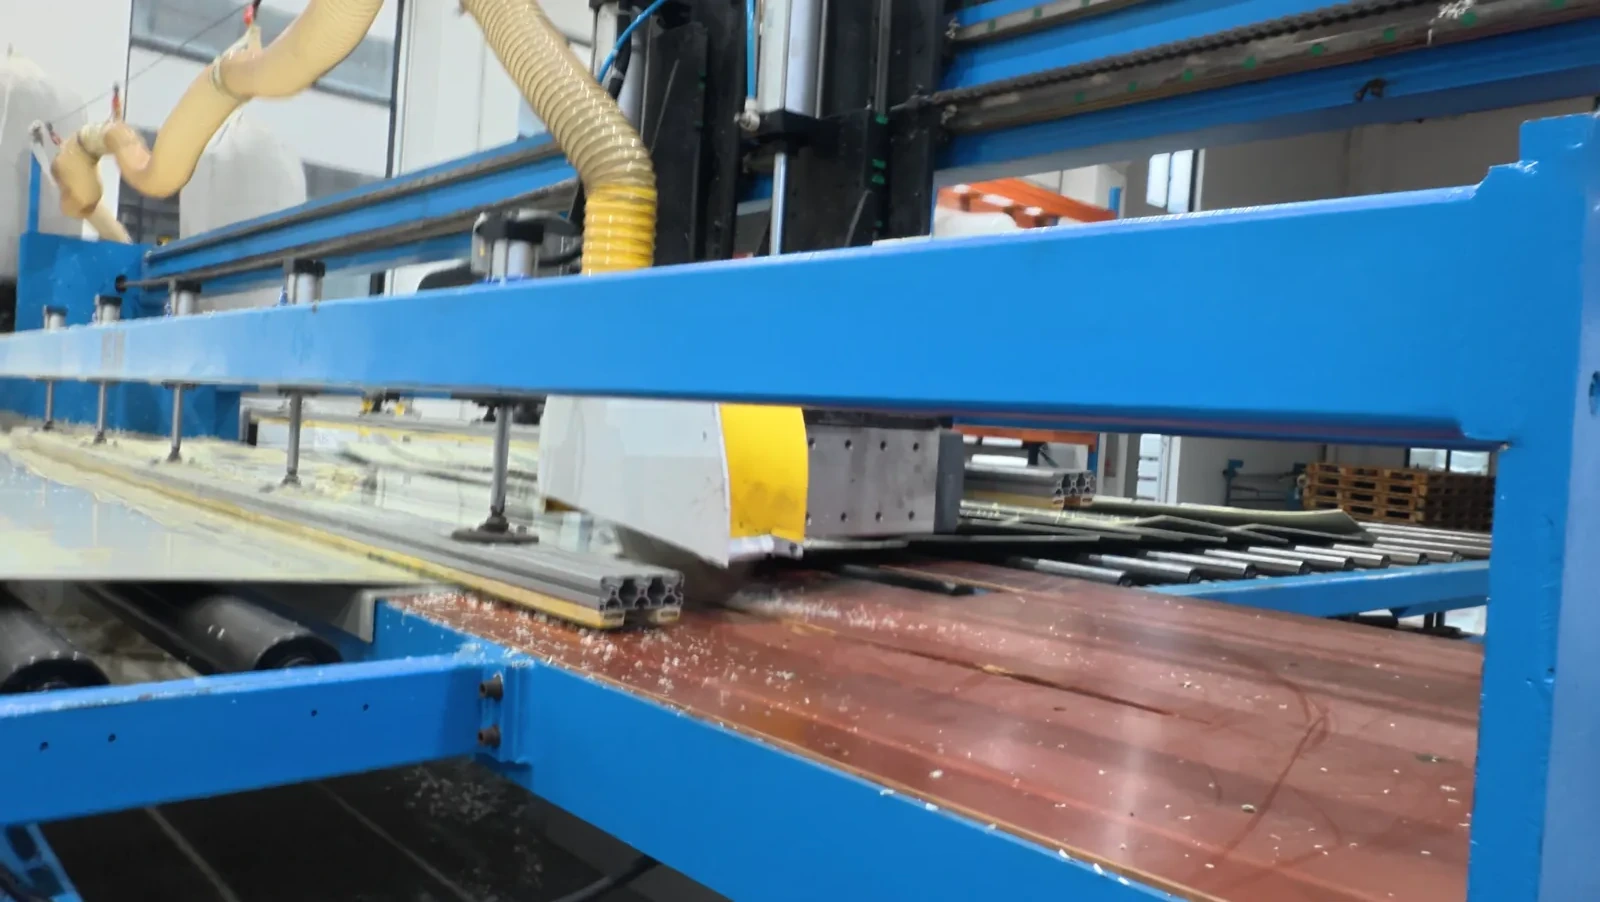
A Automatyczny system podawania arkuszy PP To przydatny kontekst dla kupującego, który chce zrozumieć, w jaki sposób materiał trafia na linię produkcyjną arkuszy. Samo zatwierdzenie arkusza dla projektu urządzenia nie wystarczy. Przegląd zakupu musi nadal określać gotowy element, żądany gatunek i wymiary, wymagania dotyczące chemikaliów lub środowiska oraz ścieżkę produkcji. Wbudowany film QEEHUA pokazuje rury i zasobnik w jednej automatycznej sekwencji podawania. Należy go traktować jako wizualny punkt odniesienia w produkcji. Przed wydaniem należy pisemnie potwierdzić materiał, wymiary, potrzeby testowe i zakres dostawy dla konkretnego zamówienia.
Automatyczny system podawania arkuszy PP należy dokonać przeglądu w kontekście udokumentowanych obowiązków projektowych, rysunków, zakresu produkcji, dokumentacji materiałowej i wymagań akceptacyjnych.
Kontekst projektu
PP sheet automatic feeding system: project review
Przed oddaniem projektu do użytku porównaj odpowiednie materiały, procesy produkcyjne i kontrolę jakości, korzystając z udokumentowanych wymagań projektu.
Automatyczne podawanie nie eliminuje konieczności sporządzania specyfikacji materiałowej projektu. Kupujący powinien określić, co zostanie wykonane z arkusza, gdzie zostanie on zainstalowany oraz jakie warunki pracy mają znaczenie. Obudowa procesowa, panel zbiornika galwanicznego i pokrywa ścieków – wszystkie te elementy mogą być wykonane na podstawie zamówienia na arkusz PP, ale wymagają innych pytań technicznych.
Pierwszy przegląd powinien również oddzielić wymagania potwierdzone od elementów otwartych. Jeśli właściciel projektu nie dostarczył środka czyszczącego, temperatury szczytowej, rozpiętości paneli ani wymagań funkcjonalnych, należy pozostawić ten obszar otwarty. Założenia poczynione przed produkcją są trudne do skorygowania po wydaniu ciętych paneli lub wyprodukowanych części.
Aby zapoznać się z kontekstem zastosowania, zapoznaj się z QEEHUA zastosowania przemysłowe i dopasować zapytanie do nazwanego komponentu, a nie do ogólnej etykiety materiału.
Odniesienie wideo
Ten film o modelu QEEHUA prezentuje automatyczny system podawania z rurami i zasobnikiem. Został on dołączony, aby zapewnić czytelnikom jasny punkt odniesienia podczas omawiania wstępnego etapu produkcji. Nie ujawnia on wykazu materiałów, nie udowadnia stałej wydajności ani nie ustala metody produkcji dla każdego zamówienia arkuszy PP.
Przydatne pytanie dla kupującego brzmi, czy dostarczony rejestr materiałów i zamówienie projektowe odnoszą się do tego samego gotowego elementu. Należy zawrzeć w jednym zamówieniu informacje o przeznaczeniu, szczegółach arkusza, przeznaczeniu próbki i rewizji rysunku. Ułatwia to identyfikację, kiedy potrzebna jest oddzielna ocena jakości lub procesu produkcyjnego.
Odniesienie do filmu: PP Sheet Manufacturing: Hopper in Automatic Feeding System | QEEHUA. It shows a raw-material feeding stage; it does not confirm the complete system configuration or project-specific material requirements.
Kontrole materiałów
Karta katalogowa QEEHUA zawiera wyniki dotyczące gęstości, rozciągania, zginania, udarności i temperatury dla badanej próbki blachy. Należy traktować te dane jako kontekst techniczny, a nie jako zamiennik potwierdzenia gatunku. Wartość z kuponu testowego nie określa rozpiętości paneli, konstrukcji szwów, odstępów między podporami, kompatybilności chemicznej ani stanu odbioru gotowego urządzenia.
Zacznij od Asortyment arkuszy PP QEEHUA, a następnie porównaj zapytanie z warunkami pracy i rysunkiem. W przypadku sprzętu do pracy z chemikaliami, przewodnik po wyborze zbiornika na chemikalia wyjaśnia, dlaczego medium, stężenie, temperatura, obciążenie i geometria muszą zostać uwzględnione w przeglądzie.
Dane projektu
Poniższe wartości przedstawiono jako zwarte odniesienie do dyskusji dotyczącej przeglądu materiałów. Pozostają one powiązane z badaną próbką i metodą. Nie są to wartości do kopiowania do obliczeń gotowego urządzenia.
| Nieruchomość | Wartość zgłoszona | Próbka i stan | Metoda |
|---|---|---|---|
| Gęstość | 912 kg/m³ | Przykładowa karta danych PP QEEHUA; nie podano stopnia kondycjonowania ani jakości produkcji | ASTM D792-20 |
| Moduł sprężystości przy rozciąganiu | 1820 MPa | Przykładowa karta danych PP QEEHUA; nie podano stopnia kondycjonowania ani jakości produkcji | ASTM D638-22 |
| Wytrzymałość na uderzenia z karbem | 59 J/m | Przykładowa karta danych PP QEEHUA; nie podano stopnia kondycjonowania ani jakości produkcji | ASTM D256-24 |
| Temperatura ugięcia pod obciążeniem | 137,0 °C | Przykładowa karta danych PP QEEHUA; nie podano stopnia kondycjonowania ani jakości produkcji | ASTM D648-18 |
Są to wartości podane dla próbki z arkusza danych. Nie określają one specyfikacji gatunku nadającego się do sprzedaży, tolerancji produkcyjnej ani projektu gotowego urządzenia. Należy potwierdzić gatunek, grubość, rysunek, medium procesowe i warunki pracy dla danego projektu.
Źródła i ograniczenia: Osadzony film z procesu QEEHUA pokazuje scenę produkcyjną omawianą tutaj. ISO 1133-1 wskaźnik płynięcia stopu I ISO 291 atmosfery kondycjonujące i testowe Należy podać opublikowaną metodę lub kontekst pomiaru. Tabela nadal identyfikuje metody ASTM użyte dla zgłoszonej próbki QEEHUA. Żadne ze źródeł zewnętrznych nie konwertuje wartości z przetestowanej próbki na specyfikację zamówienia; należy potwierdzić wymagania projektu przed jego wydaniem.
Przed wydaniem produktu należy porównać arkusz danych z rzeczywistym zamówieniem, wiersz po wierszu. Sprawdź proponowany produkt, klasę lub wymaganą funkcję, grubość, wymiary panelu, kolor (jeśli dotyczy), obciążenie procesu, wersję rysunku i przeznaczenie próbki. Numer, który nie jest powiązany z nazwanym komponentem i stanem, nie może przesądzić o decyzji projektowej.
Jeśli projekt wymaga możliwości wykraczającej poza zatwierdzony rekord danych, należy jasno określić to wymaganie. Może to obejmować klasę funkcjonalności, zatwierdzenie zastosowania, specjalny docelowy poziom wytrzymałości, tolerancję lub test produkcyjny. QEEHUA może wówczas potwierdzić, jakie informacje są dostępne, zamiast pozwalać, aby ogólny obraz wideo lub wartość z przetestowanej próbki sugerowały więcej niż dowodzą.
Kontrole fabryczne
Przejrzystość produkcji pomaga kupującemu porównywać dostępne materiały, ale nie powinna powodować reklamacji, której nie ma w zamówieniu. Należy odnotować wymagany format arkusza, kolor, powierzchnię, wymagania dotyczące cięcia, ilość oraz potrzebę kontroli. Jeśli klient potrzebuje odstępstwa od standardowego zapotrzebowania, należy to zaznaczyć na rysunku lub specyfikacji, zamiast polegać na materiale wideo lub opisie ustnym.
W przypadku spawania lub łączenia gotowego elementu, należy powiązać przegląd materiału ze złączem. Należy określić pasującą blachę, proponowany materiał wypełniający, kształt złącza, dostępną stronę spawania oraz przewidywane warunki pracy. Jest to szczególnie ważne w przypadku, gdy element zawiera ciecz, jest poddawany cyklowi czyszczenia lub jest połączony z ramą nośną.
Limity wideo
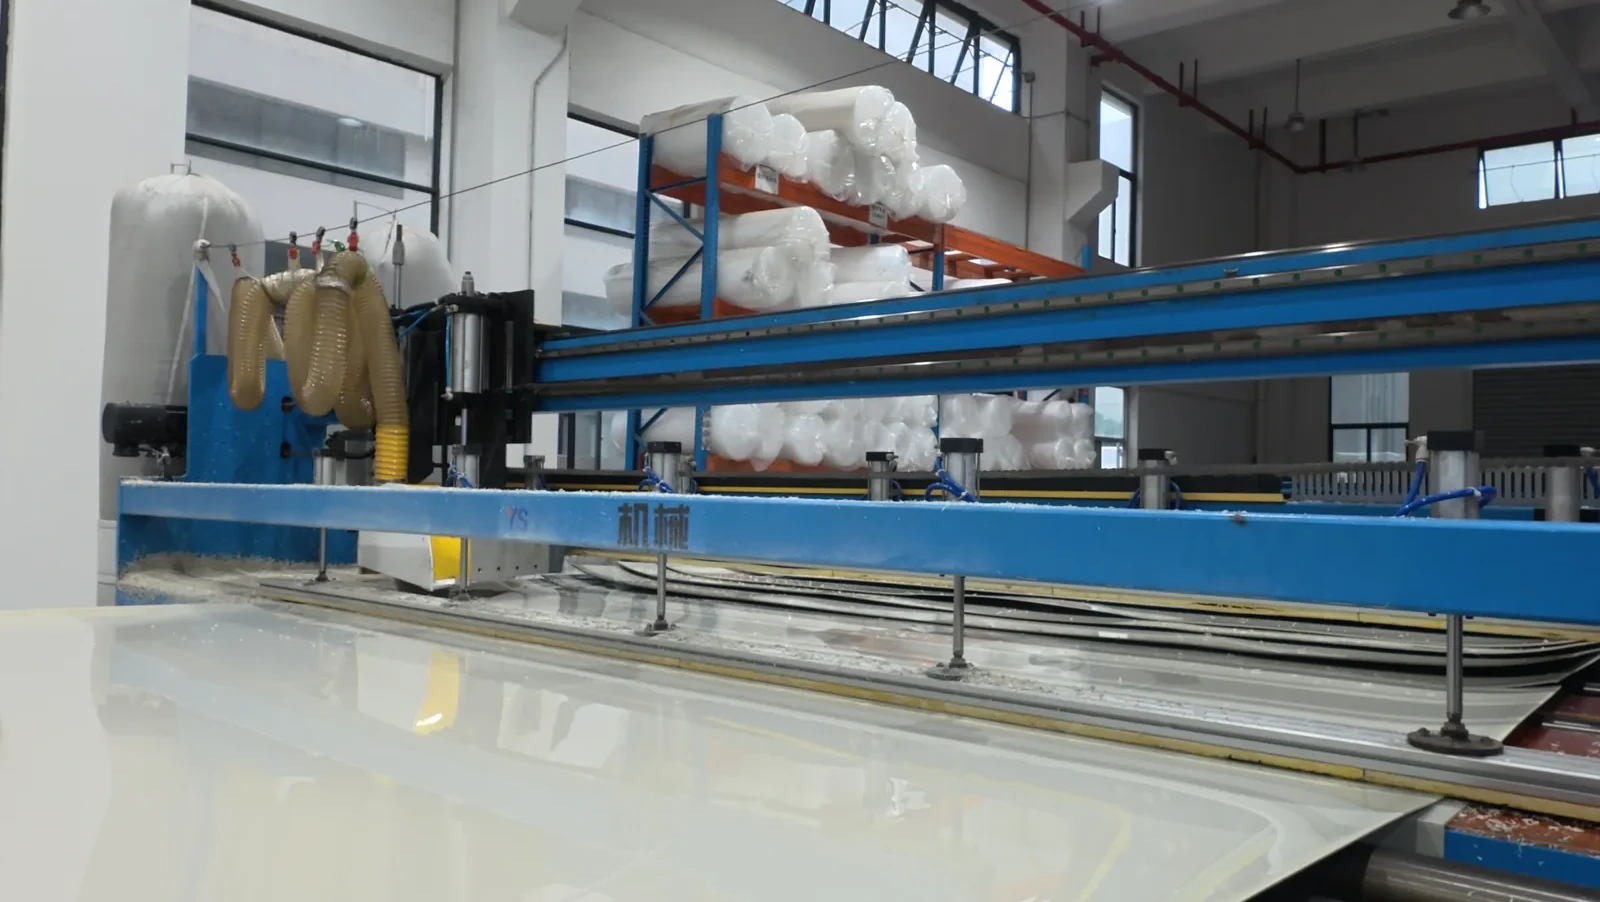
Film produkcyjny może przedstawiać etap procesu, ale nie pokazuje wszystkich gatunków materiałów, punktów kontroli ani wymagań zamówienia. Nigdy nie należy go wykorzystywać do wnioskowania o stałym czasie realizacji, tolerancji uniwersalnej, certyfikacji, wydajności funkcjonalnej ani projekcie gotowego urządzenia.
Wydanie rekordu
Zachowaj prostotę i możliwość śledzenia dokumentacji wydania. Powinna ona określać komponent klienta, wersję rysunku, proponowaną blachę, wymiary, stan kontrolujący przegląd, żądane wykonanie, cel próbki oraz stronę zatwierdzającą wynik. W przypadku zmiany jednego z tych elementów, przegląd powinien zostać ponownie otwarty dla tego zmienionego elementu.
Ten zapis oddziela również dyskusję techniczną od założeń komercyjnych. Obraz produkcyjny, nagranie wideo procesu, arkusz kalkulacyjny i rysunek kompletnego sprzętu mają różne cele. Należy dołączyć każdy element do pytania, na które może odpowiedzieć, a następnie zarejestrować wszelkie wymagania, które nadal wymagają potwierdzenia w kontekście konkretnego projektu.
Żądanie próbki
Próbka jest bardziej użyteczna, gdy odpowiada na jedno zdefiniowane pytanie. Określ, czy kupujący będzie sprawdzał wygląd powierzchni, obróbkę, dopasowanie, detale spawane, czy test projektowy. Dołącz najnowszy rysunek i warunki projektu, które mają wpływ na odpowiedź. Zobacz przewodnik po prośbie o próbkę arkusza PP aby uzyskać listę kontrolną projektu, wyślij rysunek i zamów próbkę projektu.
Często zadawane pytania
Czy automatyczne podawanie materiału potwierdza jego dostępność?
Nie. Film jest materiałem referencyjnym do produkcji. Dostępność, klasa, wymiary i szczegóły zamówienia wymagają potwierdzenia w ramach projektu.
Co powinien sprawdzić kupujący w artykule o automatycznym systemie podawania?
Powinno pomóc kupującemu w przygotowaniu opisu materiałowego, który łączy w sobie gotowy element, warunki pracy, rysunek i cel próbki.
Czy wartość testową można wykorzystać jako tolerancję arkusza?
Nie. Przedstawione dane testowe nie zawierają informacji o tolerancji zamówienia. Proszę potwierdzić wymiary i wymagania dotyczące tolerancji dla zamawianego produktu.
Kiedy próbka spawana jest lepsza od płaskiej próbki?
Użyj próbki spawanej, gdy decyzja w sprawie projektu dotyczy połączenia, narożnika, przejścia lub innego wykonanego szczegółu.
Dla Automatyczny system podawania arkuszy PP, zapisz ostateczne założenia projektu i kontrole akceptacji przed zwolnieniem zakresu produkcji lub zakupu.

