Przed wysyłką należy sprawdzić złącza spawane PP w kontrolowanej kolejności: potwierdź zatwierdzony rysunek i dokumentację spawalniczą, oczyść i wizualnie sprawdź każdy szew, sprawdź przepusty i podpory, przeprowadź określoną próbę szczelności lub funkcjonalną, a następnie zamknij wady, dowodząc ich istnienia. Zbiornik jest gotowy do wysyłki dopiero po zatwierdzeniu kryteriów akceptacji projektu, a nie tylko samego wyglądu.
Short answer: PP tank weld inspection before shipment
A PP tank weld inspection should verify the approved drawing, material identity, visual acceptance, specified testing, repair close-out, and shipment-release records.
Zdefiniuj “gotowy do wysyłki” przed obejrzeniem spoiny
Zwolnienie dostawy to udokumentowana decyzja, a nie szybkie sprawdzenie. Zacznij od zamówienia zakupu, zatwierdzonego rysunku wykonawczego, informacji o usługach chemicznych, procedury spawania lub instrukcji roboczych, planu kontroli i testów oraz wszelkich punktów kontrolnych klienta. Zapisz datę rewizji rysunku i kontroli na liście kontrolnej.
Nie należy ustalać uniwersalnego rozmiaru kulki, ciśnienia, podciśnienia ani limitu akceptacji. Kryteria dotyczące zbiorników PP zależą od konstrukcji, gatunku blachy, grubości, rodzaju złącza, cieczy roboczej, układu podpór oraz specyfikacji projektu. W przypadku braku limitu akceptacji, należy wstrzymać budowę zbiornika i uzyskać pisemną decyzję inżyniera odpowiedzialnego za projekt.
W przypadku usług chemicznych należy zachować aktualną kartę charakterystyki substancji niebezpiecznej (SDS) i zakres roboczy wraz z pakietem inspekcyjnym. Wskazówki dotyczące komunikacji zagrożeń wyjaśnia rolę etykiet i informacji zawartych w karcie charakterystyki substancji niebezpiecznych; nie zatwierdza spoin zbiornika ani nie zastępuje kontroli zgodności w ramach konkretnego projektu.
Brama pierwsza: sprawdź rysunki, materiały i zapisy dotyczące spoin
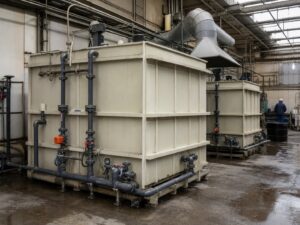
Przed sprawdzeniem zbiornika należy sprawdzić, czy obiekt przed Tobą jest zgodny z zatwierdzonym zakresem. Sprawdź etykietę lub numer seryjny, wymiary całkowite, orientację, poziom cieczy, otwory dostępowe, dysze, odpływy, przelewy, przegrody, usztywnienia, podpory, punkty podnoszenia i akcesoria z najnowszym rysunkiem.
| Zapis do weryfikacji | Co porównywać | Ujawnij dowody |
|---|---|---|
| Tożsamość materialna | Gatunek arkusza PP, grubość, partia lub odniesienie cieplne (jeśli podano) oraz gatunek pręta spawalniczego | Lista materiałów, etykiety, certyfikaty lub rejestr śledzenia dostawcy |
| Procedura spawania | Metoda łączenia, przygotowanie, ustawienia ogrzewania lub wytłaczania, czyszczenie i instrukcje dla operatora | Zatwierdzona procedura lub kontrolowana instrukcja pracy z poprawkami |
| Wspólna mapa | Liczba lub lokalizacja szwów, spoiny dyszowe, narożniki, przegrody, podpory i złącza montażowe | Oznaczony rysunek lub lista kontrolna z inspekcją pokazująca każde sprawdzone połączenie |
| Plan inspekcji | Kontrole wizualne, kontrole wymiarowe, testy szczelności lub funkcjonalne, punkty mocowania i kryteria akceptacji | Podpisany plan inspekcji i testów ze statusem świadka lub zatwierdzenia |
| Historia niezgodności | Lokalizacje napraw, zatwierdzone rozdysponowanie i status ponownej inspekcji | Zamknięty NCR, zapis naprawy i powiązany wynik ponownej inspekcji |
Brama druga: wykonaj czystą, systematyczną kontrolę wizualną
Przeprowadź kontrolę w ustalonym kierunku, aby nie pominąć żadnego szwu: połączenia między korpusem a dnem, szwy pionowe, górną krawędź, pokrywę, narożniki, dysze, przyłącza odpływowe i przelewowe, przegrody, usztywnienia, mocowania podpór i punkty podnoszenia. Najpierw usuń kurz, wióry, smar, pozostałości markerów i zalegającą ciecz; zanieczyszczenia mogą ukryć nieciągłość i wpłynąć na późniejsze testy.
Poszukaj ciągłego, jednolitego połączenia, które podąża za zamierzoną linią bez gwałtownych przerw. Zwróć uwagę na widoczne pęknięcia, otwarte końce, brak oznak zgrzewania, podcięte rowki, porów, puste przestrzenie, przypalenia, głębokie wżery, ostre nacięcia, uwięzione zanieczyszczenia, nadmierne odkształcenia lub ścieg, który nie zwilża równomiernie obu elementów. Porównaj wynik z zatwierdzoną procedurą i kryteriami akceptacji projektu, a nie ze zdjęciem.
Użyj dobrego oświetlenia i czystego lusterka inspekcyjnego do kontroli wewnętrznej powierzchni narożników i przejść dysz. Sfotografuj każde wskazanie ze skalą i punktem odniesienia, a następnie zanotuj lokalizację na mapie spoin. Zdjęcie potwierdza dokumentację; samo w sobie nie decyduje o tym, czy dany stan jest akceptowalny.
Brama trzecia: sprawdź przejścia, narożniki i ścieżki obciążenia
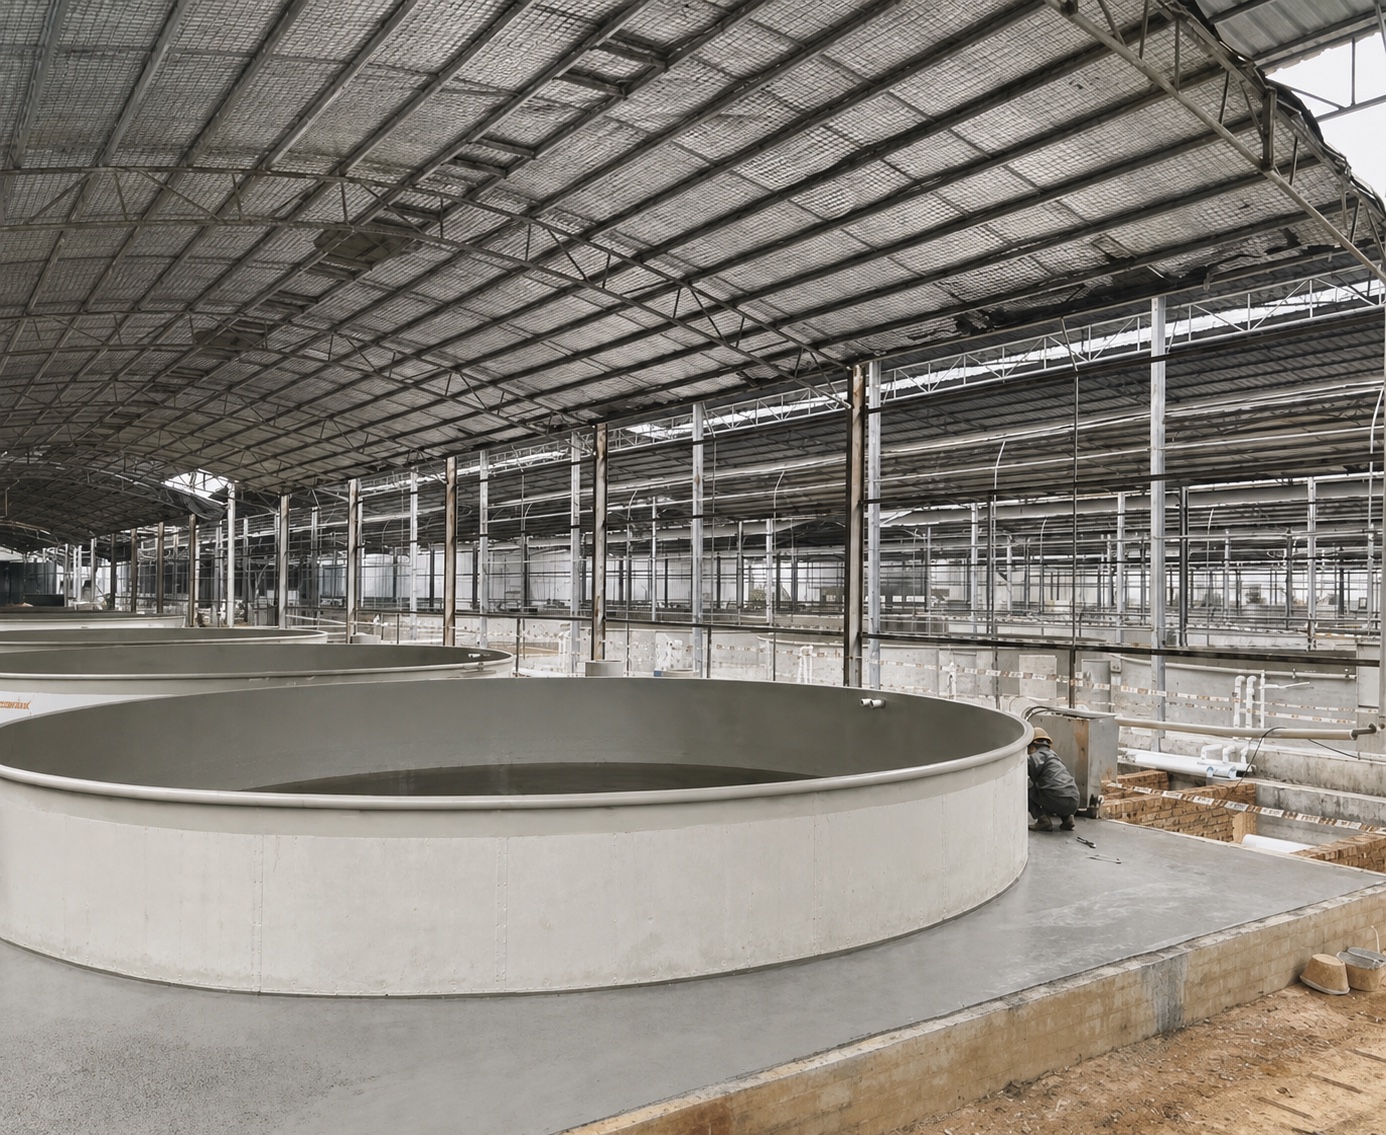
Większość opóźnień w uwalnianiu występuje na stykach, a nie na długich, widocznych spoinach. Sprawdź, czy dysze, kołnierze, odpływy, otwory przelewowe, porty pobierania próbek, mocowania mieszalników, przegrody i usztywnienia znajdują się we właściwym położeniu, a ich spoiny są dostępne, ciągłe i bez widocznych uszkodzeń.
Sprawdź, czy połączenia rurowe są wyrównane bez naciągania ścianki zbiornika oraz czy podpory lub punkty podnoszenia nie powodują niezamierzonych obciążeń na panel blachy. Porównaj geometrię powykonawczą z rysunkiem: osie króćców, prześwit, styk podpór, poziom podstawy i dopasowanie pokrywy. Jeśli przyłącze w terenie jest wyłączone z zakresu QEEHUA, oznacz je wyraźnie w pakiecie odbiorczym, zamiast traktować je jako sprawdzone.
Użyj Instrukcja przygotowania złącza spawanego PP aby dostosować narzędzia i pytania dotyczące przygotowania oraz dokonać przeglądu wskazówki dotyczące wyboru pręta spawalniczego gdy gatunek pręta lub zakres usługi są niejasne. Te strony zawierają kontekst produktu; zatwierdzona procedura projektu decyduje o faktycznej decyzji o odbiorze.
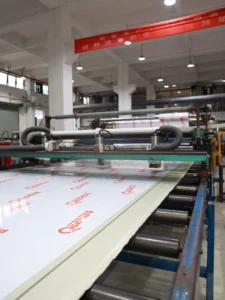
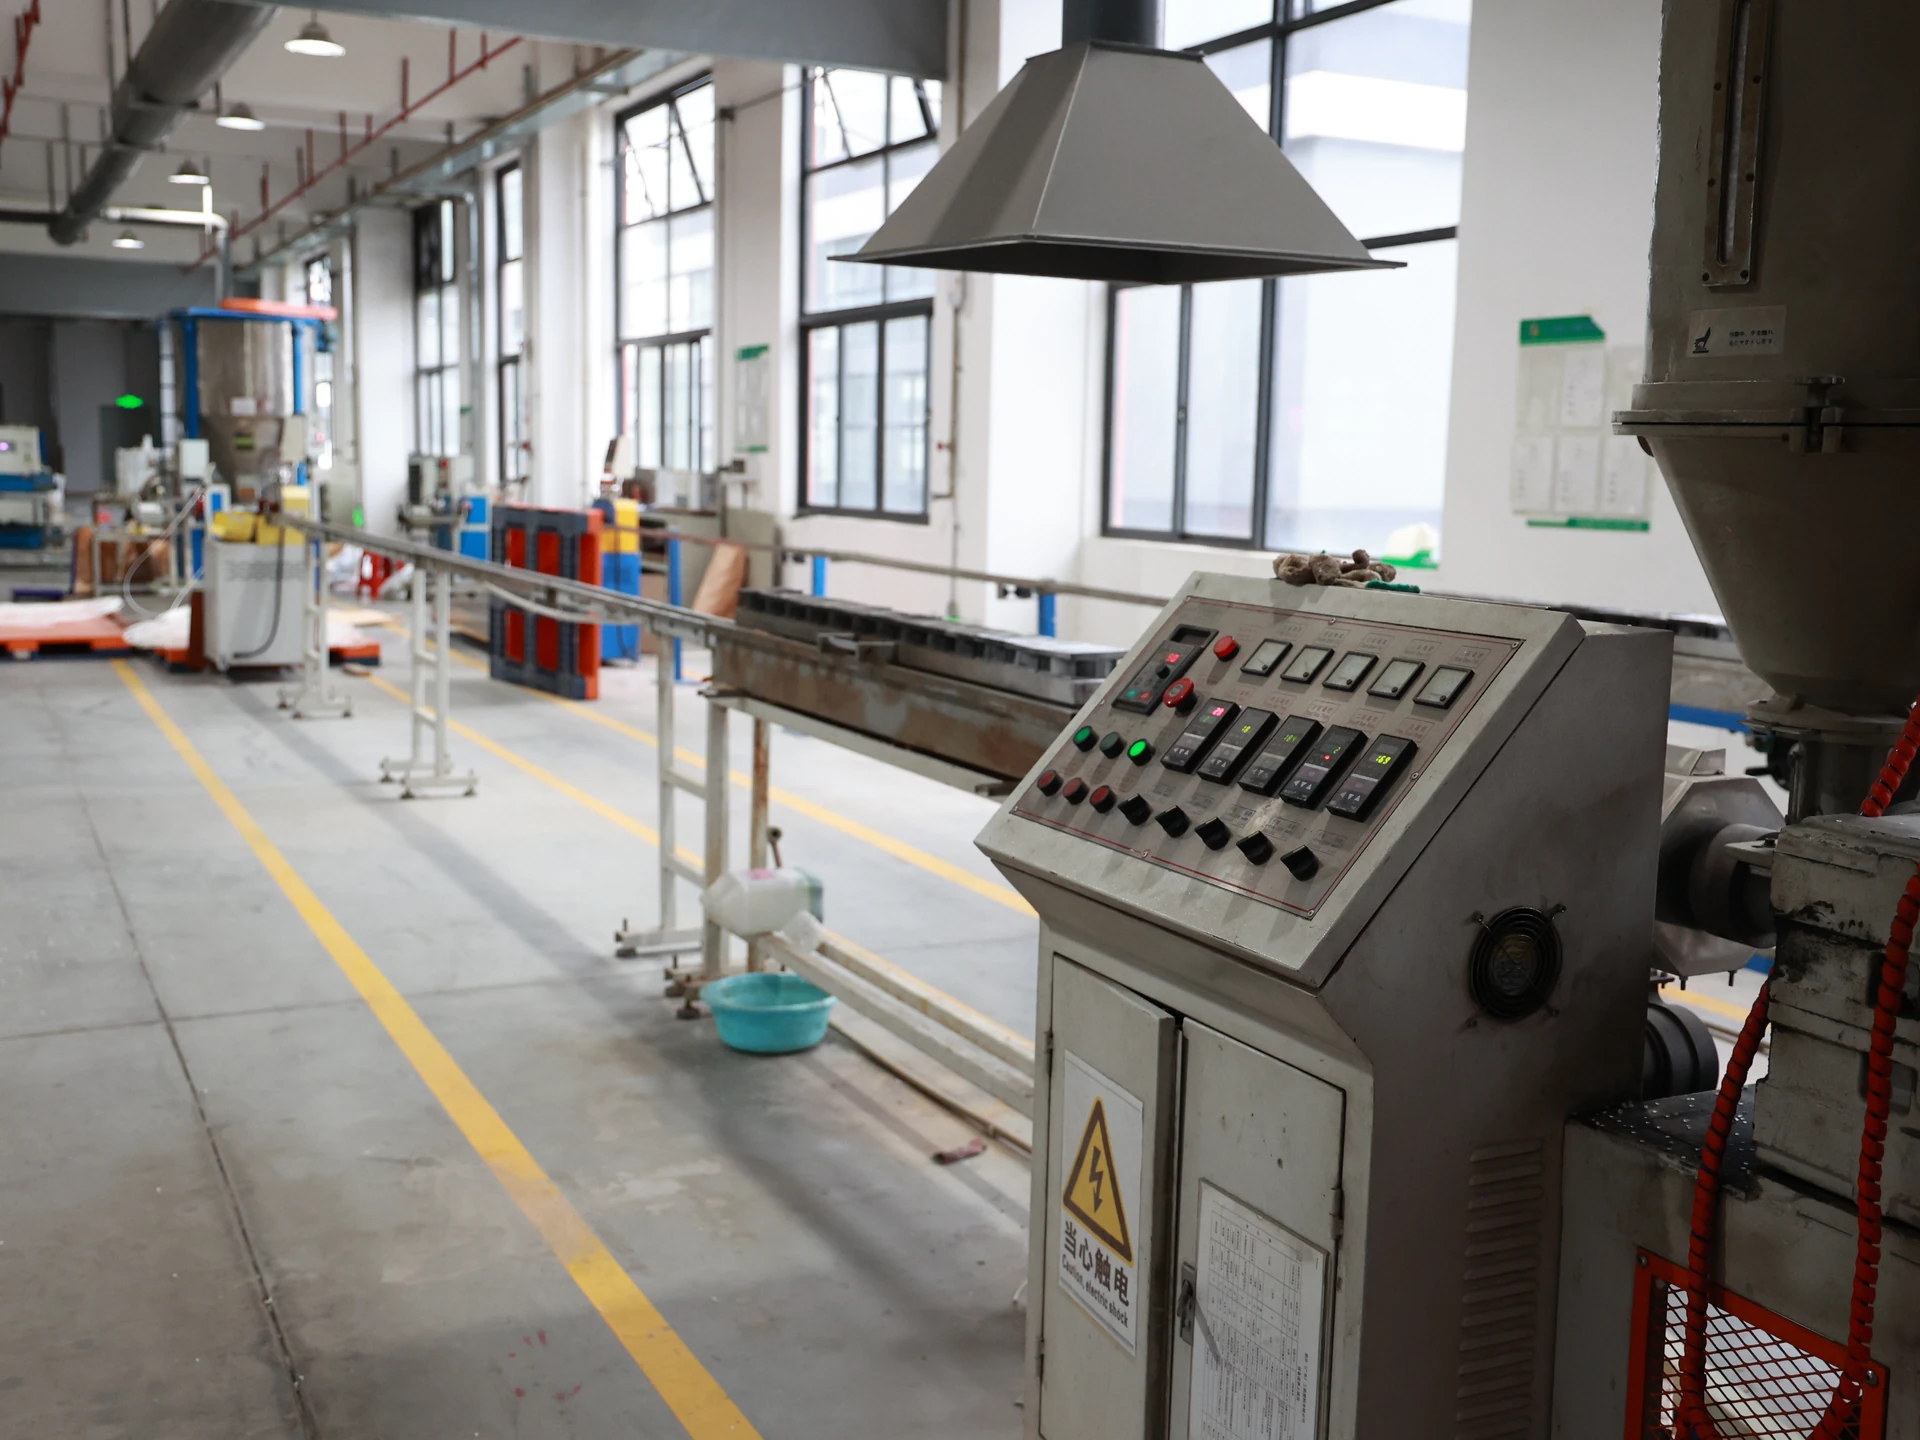
Odniesienie do filmu: PP Sheet Extrusion: Sheet Formation Process | QEEHUA. It shows general PP sheet formation before fabrication; it does not demonstrate weld acceptance, tank suitability, or chemical compatibility for a specific project.
Brama czwarta: wykonaj tylko testy określone dla zbiornika
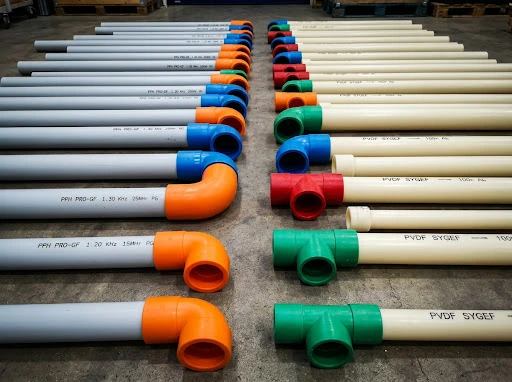
Po przeprowadzeniu kontroli wizualnej i wymiarowej należy przeprowadzić kontrolę szczelności, funkcjonalną lub inną określoną przez inżyniera i plan kontroli. Metoda może zależeć od geometrii zbiornika, rodzaju prac, otwartej lub zamkniętej górnej części, układu króćców, wykładziny oraz od tego, czy zbiornik jest zaprojektowany wyłącznie do pomiaru ciśnienia cieczy, czy do innego przypadku obciążenia.
- Przed rozpoczęciem testu należy pisemnie potwierdzić metodę, medium, poziom lub czas trwania, zastosowane urządzenia, środki kontroli bezpieczeństwa i dopuszczalny limit.
- Sprawdź, czy tymczasowe zaślepki, węże, korki i osprzęt testowy nie uszkodzą ścianki PP ani nie przeciążą dyszy.
- Zanotuj warunki rozpoczęcia i zakończenia, zaobserwowane wycieki lub odkształcenia, identyfikację przyrządu (jeśli ma to zastosowanie) oraz osobę nadzorującą test.
- W razie potrzeby opróżnij, wyczyść i wysusz zbiornik; zanotuj wszelkie pozostałości lub tymczasowe zabezpieczenia pozostawione na czas transportu.
Nigdy nie zastępuj testu ciśnieniowego lub próżniowego tylko dlatego, że jest znany. Niewłaściwy test może uszkodzić zbiornik termoplastyczny lub stworzyć fałszywe poczucie bezpieczeństwa. Jeśli specyfikacja nie zawiera informacji o metodzie i jej ograniczeniach, przed przeprowadzeniem testu należy uzyskać zgodę inżyniera.
Brama piąta: zamknięcie usterek i złożenie pakietu wydania
Każda usterka powinna zawierać informacje o lokalizacji, sposobie naprawy, historii naprawy oraz wyniku ponownej inspekcji. Nie szlifować, nie podgrzewać ani nie dodawać listwy uszczelniającej bez zatwierdzonej metody naprawy; naprawa musi przywrócić zamierzone połączenie i nie może zmniejszać grubości ścianki ani tworzyć nowego karbu.
Praktyczny pakiet przedwysyłkowy zazwyczaj zawiera:
- Zatwierdzony rysunek i wspólna mapa poddana kontroli rewizyjnej.
- Rejestry identyfikacji materiałów i prętów spawalniczych.
- Procedury spawania, zapisy dotyczące śledzenia pracy operatora lub produkcji oraz lista kontrolna kontroli.
- Raport wymiarowy z uwzględnieniem kontroli dyszy, podpór, dostępu i punktów podnoszenia.
- Określony raport z testu szczelności lub testu funkcjonalnego, zawierający metodę i wynik odbioru.
- Zdjęcia wykonanych prac i naprawionych miejsc.
- Zamknięte raporty o niezgodnościach, lista pakowania, instrukcje postępowania i wyłączenia zakresu.
W przypadku projektów związanych ze ściekami przemysłowymi należy zapewnić widoczność założeń dotyczących procesu i zrzutu zespołowi odpowiedzialnemu za zgodność z przepisami. Przegląd ścieków przemysłowych EPA jest użytecznym kontekstem regulacyjnym, ale nie określa kryteriów spawania zbiornika PP ani nie upoważnia do wysyłki.
Typowe błędy przed wysyłką, których należy unikać
- Sprawdzanie tylko zewnętrznej strony: po montażu można przeoczyć wewnętrzne narożniki, gardziele dysz, przegrody i złącza pokryw.
- Akceptacja gładkiego koralika bez zapisów: wygląd nie może zastąpić identyfikowalności materiałów, kontroli procedur ani określonych testów.
- Używając ogólnej wartości ciśnienia: limity testów muszą wynikać z projektu i zatwierdzonego planu kontroli.
- Mieszanie wersji rysunków: lista kontrolna powiązana ze starą dyszą lub układem podpór nie jest wiarygodnym dowodem.
- Pozostawienie napraw nieudokumentowanych: Każda naprawa wymaga dyspozycji i ponownej inspekcji przed wypuszczeniem.
- Kontrola po zapakowaniu: należy przeprowadzić dostępną kontrolę przed owinięciem, umieszczeniem w skrzyni lub zabezpieczeniem rur, które zakryje złącza.
Często zadawane pytania
Jakie czynności należy wykonać w pierwszej kolejności przed inspekcją spoiny zbiornika PP?
Potwierdź zatwierdzoną wersję rysunku, informacje serwisowe, procedurę spawania, mapę połączeń, plan kontroli i kryteria odbioru. Bez kontrolowanej podstawy projektu, kontrola wizualna nie może ustalić statusu dopuszczenia.
Czy gładko wyglądające złącze spawane PP jest automatycznie akceptowalne?
Nie. Gładki wygląd to tylko jeden z elementów obserwacji wizualnej. Wymagana jest również identyfikacja materiałów, przygotowanie połączeń, zgodność z procedurami, wymiary, określone testy i podpisana dokumentacja.
Co należy zrobić, jeśli przed wysyłką zostanie wykryta wada spawu?
Oznacz i sfotografuj lokalizację, zgłoś niezgodność lub naprawę, uzyskaj zatwierdzoną metodę naprawy, zakończ naprawę i powtórz wymaganą kontrolę lub test przed zwolnieniem przesyłki.
Wyłącznie ogólne wytyczne inżynieryjne i dotyczące zaopatrzenia. Ostateczna akceptacja spoiny, zgodność materiałów, projekt konstrukcyjny, limity testowe, zgodność z przepisami oraz zwolnienie z dostawy muszą zostać potwierdzone przez odpowiedzialnego inżyniera projektu i właściwy organ.